日本語


2 つのボードを並べて設置しても、見た目はほぼ同じで、重量もほぼ同じですが、使用中にまったく異なる動作をすることがあります。それはまさに、 PVCフォームボード (Sunboard、Celuka ボード、または広告用フォームボードとして販売されているシート) や、造船設計者、風力ブレード設計者、複合エンジニアによって指定された 構造材料であるPVCフォームコアに当てはまります。言葉は同じように聞こえ、色は多くの場合同じで、両方とも独立気泡PVCフォームです。違いはその製造方法にあり、その違いがラミネートが20年間接着し続けるか、最初の暑い日に剥離してしまうかを決定します。
このガイドでは、2 つの材料について、それぞれが何であるか、それぞれがどのように製造されるか、特性がどのように異なるか、それぞれがどの用途に適しているか、一方を他方の代替品として扱うという高価な間違いを回避する方法など、2 つの材料についてわかりやすく説明します。比較表のすべての技術値はUNION COMPOSITES ' StruCell®構造PVCフォームコアプログラムおよび広告グレードの掲示板に公開されているサプライヤー データに基づいています。
PVC発泡ボードは、発泡剤で発泡させたポリ塩化ビニルから作られた硬質シートです。看板、ディスプレイ、内装設備業界では、 サンボード (インドおよび東南アジアで一般的)、 セルカ ボード, アンディ ボード, フォームPVCシート 、 広告フォーム ボードなどの名前で販売されています。軽くて、のぞきやすく、ねじ込みや接着が簡単で、印刷されたビニールをしっかり保持し、塗料をきれいに取ります。そのため、店舗の什器、展示スタンド、キッチンのキャビネット、印刷された看板に多く使用されています。
このファミリーの決定的な特徴は、 連続押出によって製造されることです。その結果、滑らかで硬い表皮と低密度のコアを備えたボードが得られ、屋内条件下でも平坦で印刷可能で寸法安定性が高くなります。密度は通常 300 ~ 700 kg/m⊃3 の範囲にあります。最も重いボードには、シートを安価に保つために高い割合でフィラーが含まれており、薄いセクションでは硬質されます。
構造PVCフォームコアは、同じポリマーファミリーのエンジニアリングメンバーです。これは、成形発泡によって製造された 独立気泡の架橋PVCフォームであり 、複合サンドイッチ構造用のコア シートに切断および機械加工されます。一般的な密度は 45 kg/m⊃3 です。 300kg/m⊃3まで; UNION COMPOSITES StruCell®プログラムで、グレードに応じて、圧縮強度は 0.6 MPa ~ 7.6 MPa、せん断強度は 0.5 MPa ~ 5.9 MPa です。
この材料の目的は目に見えるものではありません。それは 2 つのスキン (ガラス、カーボン、または金属) の間に位置し、スキンを引き離しながら剪断力を与えることです。この義務は、コアが樹脂に確実に接着し、樹脂の吸収に抵抗し、発熱や二次硬化による熱に耐え、ラミネートが真空下またはオートクレーブで硬化されるときにその寸法を維持する必要があることを意味します。構造コアは、まさにこれらのプロセスで要求されているため、プレーン、溝付き、穴あき、スクリムバック、輪郭カットの表面を備えて供給されます。
Celuka は押出成形プロセスの名前です (実際には、そのプロセスで製造されるボードの名前でもあります)。冷却された校正用金型が外側のスキンを成形すると同時に内部が膨張し、一体化した緻密なスキンと発泡コアを備えたシートが生成されます。 Celuka ボードは、金型に沿ってスキンが形成されるため、優れた表面仕上げを備えています。これが、Celuka ボードが印刷グラフィック、ラミネート家具、真空成形ディスプレイ部品にデフォルトで選択される理由の 1 つです。
Celuka は押出成形技術です。それは構造コアの作り方ではなく、「Celuka」と記載されているボードは、セル構造、樹脂適合性、または海洋用グレードのコアの認定を備えていると想定すべきではありません。
圧縮発泡またはプレス発泡とも呼ばれる成形発泡は、加熱したプレス金型に配置された発泡剤を含む配合されたPVCシートから始まります。熱と圧力の下でシートが膨張して金型を満たし、制御された方法でセル構造が形成された後、ブロックが冷却され、金型から取り出され、ボードに切断されます。
膨張は移動する押出ラインではなく、閉じた金型内で行われるため、プロセッサーは密度、セル サイズ、セルの均一性をより厳密に制御します。そのコントロールが 60 kg/m⊃3 を実現します。成形コアは船体として認定されるのに十分な予測が可能であり、それが構造コアが「典型的な」特性ではなく一貫した特性セットを保持する理由です。
独立気泡は、フォーム内の気泡が、接続されたトンネルの開放ネットワークを形成するのではなく、ポリマー壁によって個別に密閉されていることを意味します。独立気泡フォームは、内部への連続した経路がないため、材料の大部分への水や樹脂の浸透に抵抗します。
この記事ではどちらの材料も独立気泡として説明されていますが、まさにこれが混乱が生じる理由です。工学的な問題は、セルが閉じている かどうかではなく 、セル壁がスチレン、熱、機械的切断との接触にどれだけ耐えられるか、そして切断面が密閉されたままであるかどうかです。カットエッジはフォームの真の品質が現れる場所であり、広告グレードのボードと構造コアが決定的に分離する場所です。
クローズドセル構造は、構造コアと広告グレードのボードが共有するものであり、それらのサービス動作が分岐する場所です。
サンドイッチ構造は、厚くて軽いコアによって分離された 2 つの薄くて硬いスキンで構築された複合パネルです。スキンには張力と圧縮がかかっています。コアはせん断力を伝達し、スキンを離して保持するため、パネルは重量を増やさずに曲げ剛性を高めます。古典的な方程式では、剛性はパネルの厚さの 3 乗に応じて増加し、質量は直線的に増加します。これが、固体ラミネートからサンドイッチ パネルへの移行が軽量構造への最速のルートである理由です。
その配置では、コアのあらゆる特性が重要になります。コアが樹脂を吸うとパネルが重くなります。コアが 60 °C で軟化すると、パネルは太陽光の下でせん断能力を失います。スチレンに触れたときにコアが膨張すると、ボンドラインが破損します。これは、「ボードかコアか」が購入の詳細ではなく、実際のエンジニアリング上の決定となる状況です。
樹脂の取り込みとは、ラミネート中にコアが吸収する液体樹脂の量です。これは通常、コア重量のパーセンテージとして表され、3 つの結果をもたらします。追加重量、追加コスト、そして - 深刻な場合には、ガラスを濡らすはずの樹脂がコア内に消失してラミネートが不足することです。
構造PVCフォームコアは取り込みを低く抑えるように配合されており、真空注入でコア面を通さずにコア面全体に樹脂を移動させるために、溝付きまたは穴あき表面が使用されています。広告グレードのボードは、この指標に基づいて設計されたことはありません。乾燥した環境で使用され、接触接着剤や機械的固定具で接着されるため、樹脂の取り込みが仕様項目になることはありませんでした。
密度は、 PVCフォームの動作を最もよく予測する単一の数値です。圧縮強度、せん断強度、剛性を設定し、温度における材料の挙動も決定します。 A 45 kg/m³コアは、光せん断力も持つ断熱材です。 300kg/m³コアは絶縁性を備えた軸受材料です。
広告グレードのボードは 重いことが多いため、購入者はボードの方が強度が高いに違いないと考えることがあります。 構造コアよりもそれはそうではありません。押出成形された高充填ボードの密度は、より高密度のポリマーネットワークからではなく、主に鉱物フィラーから得られます。 400 kg/m³ という理由です。サンボードは、100 kg/m⊃3 の荷重のほんの一部で潰れる可能性があります。成形された構造コア。この記事の後半にある比較表は、数値的にその点を示しています。
混乱は当然であり、実際にお金がかかります。 2 つの材料を混同しやすい理由は 4 つあります。
共有語彙。 中国語圏の市場では、広告製品は xuefuban (「スノーボード」とも音訳される) として販売されており、 xuefuban , andi ban や PVC fa pao banなどのバリエーションがあり 、購入者はPVCフォーム シートに対してこれらの単語を大雑把に使用することがよくあります。英語では独自の重複が追加されています。「 PVCフォームボード」、「 PVCフォームシート」、および「 PVCフォームコア 」は、カジュアルなリストでは同じ意味で使用されます。インドや東南アジアでは、購入者が実際にサンドイッチ コアを必要とするかどうかに関係なく、「サンボード」が広告製品に使用されます。
視覚的な類似性。 どちらも白、灰色、または薄緑色の硬質発泡体で、微細なセル構造を持っています。写真、サンプルボックス、または倉庫のラックでは、5 mm の広告ボードと 10 mm の構造コアシートが同じ素材のように見えることがあります。
可用性の偏り。 広告ボードは、あらゆる看板やプラスチックの販売業者が少量、低価格で在庫しています。構造コアは複合材料サプライヤーによって販売されますが、多くの場合、プロジェクトの要件に反して販売されます。建築業者が「 PVCフォーム」を急いで必要とする場合、地元の板材店に行くのが最も抵抗が少ない方法です。
仕様言語がありません。 構造コアは通常、密度、圧縮強度、せん断強度、弾性率、認証などのデータシートに基づいて購入されます。広告ボードは厚さと表面仕上げに応じて購入されます。データシートが交換されない場合、購入者は実際に何が必要かを述べることができません。
実際的な結果としては、30% の材料節約に見えるコアの交換が、ラミネートの修理、水槽パネルの故障、ブレード部分の不合格、または保険の議論に変わる可能性があります。この記事の残りの部分では、区別を迅速に行い、仕様でそれを擁護するための技術的基盤を提供します。
2 つの材料はプロセスの最初のステップで分岐し、その後、ほぼすべての下流の違いが生じます。
押出成形では、 PVC化合物と発泡剤が押出機に供給され、溶融されてダイに押し込まれます。溶融物がダイから出て圧力が低下すると、校正プレートまたはローラーが外面を成形して冷却するときに膨張が起こります。ラインは連続稼働しているため、1回の注文で長尺シートを1枚の長さにカットして納品することができます。
このプロセスは高速で生産性が高く、安価であり、高密度で印刷可能なスキンを備えたボードが製造されます。その限界も同様に明らかです。材料が移動して外側から内側に冷却される間に膨張が起こるため、セル構造は均一ではありません。フィラーは薄いシートの厚みと剛性を高める最も安価な方法であるため、フィラー含有量が高くなります。また、ポリマーは架橋されていないため、溶媒や約 60 °C 以上の熱に弱いままです。
成型発泡では、あらかじめ配合されたシートが、完成したブロックに合わせたサイズの加熱されたプレス金型に装填されます。電荷は制御された温度と圧力の下で膨張し、空洞を満たし、セル構造が安定するまで保持されます。次に、ブロックを冷却し、型から取り出し、トリミングして、必要な厚さのボードに切断します。次に、一部のプログラムは、複合作業の要求に応じて厚さ公差に応じてブロックを分割して機械加工します。
拡張は制限されており、各ブロックはバッチであるため、プロセッサは密度を調整して検証できます。配合中の架橋により、ポリマーネットワークに耐溶剤性と高温での寸法安定性が与えられます。これにより、構造コアがスチレンベースのポリエステルおよびビニルエステル樹脂に耐え、崩壊することなく後硬化できるようになります。
| プロセスの特徴 | 押し出し広告ボード | 成形構造コア |
|---|---|---|
| 発泡環境 | 連続ライン、金型でのオープン拡張 | 密閉型、プレス下でのバッチ拡張 |
| セルの均一性 | 変数;中心に向かって粗くなる | ブロックを通じて制御され、一貫性が保たれます |
| ポリマーネットワーク | 熱可塑性、非架橋 | 架橋 |
| 典型的な密度 | 300-700kg/m³ | 45-300kg/m³ |
| 耐溶剤性 | 貧しい;スチレンは膨潤して柔らかくなります | 良い;ポリエステル、ビニルエステル、エポキシとの互換性 |
| 耐熱性 | 約60℃以上で柔らかくなります | 連続使用 80 ~ 120 °C、短期 180 °C (グレードに応じて) |
| 完成形 | 薄いプリンタブルシート、インテグラルスキン | コアボードを所定の厚さに切断および機械加工し、平面、溝付き、穴あき、スクリムまたは輪郭表面を備えたもの |
この表を原因と結果の連鎖として読み取ってください。閉じた金型は均一な気泡を与え、架橋配合物は溶剤に耐え、耐溶剤性により液体複合加工が可能になり、液体複合加工こそが構造コアが存在する理由です。構造グレードが 45 kg/m⊃3 からどのように配置されるかの全体図については、 ~ 300 kg/m³、を参照してください。 PVCフォームコア密度チャート.
マーケティングの説明はここではあまり役に立ちません。両方のデータシートに「高強度」、「軽量」、「クローズドセル」が記載されています。有用な比較は、数値を使用して特性ごとに実行され、発泡体がラミネートの内部に存在できるかどうかを決定する 10 の特性から始まります。
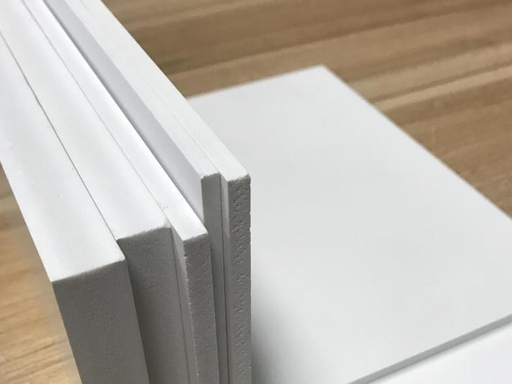
広告グレードのPVCフォームボード (サンボード): 滑らかで印刷可能で安価 - ラミネートコアではなく装飾シートです。
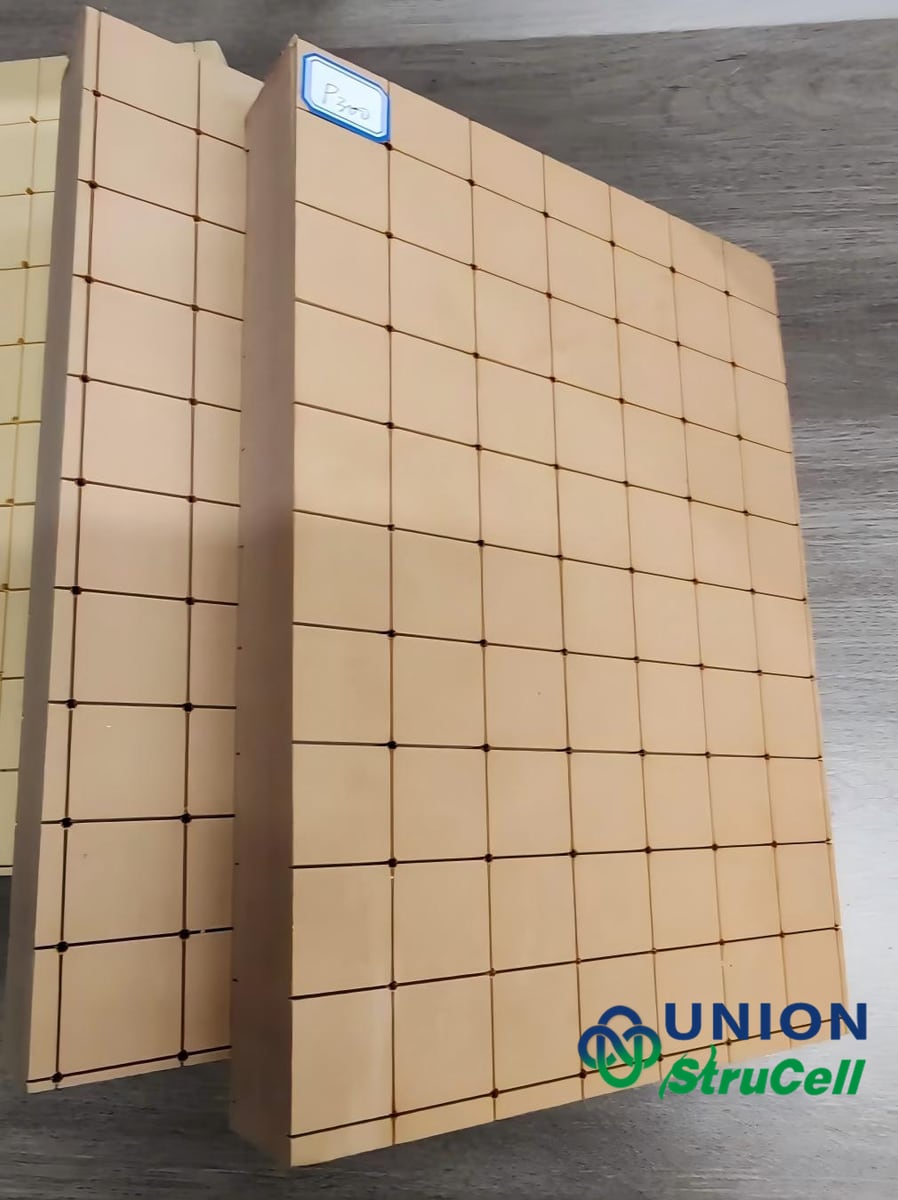
A 構造用PVCフォームコアボード : 成形、架橋、プレーン、溝付き、穴あき、またはスクリムバック付きで提供されます。
| 項目 | 構造物PVCフォームコア ( 海洋用 / 複合グレード) | 日常用PVC発泡ボード / サンボード (広告グレード) |
|---|---|---|
| 市場名 | 構造PVCフォームコア ; 海洋用 PVC泡;架橋されたPVCコア;この記事の例ではStruCell®グレードとして販売されています | サンボード / アンディ ボード / PVCセルカ ボード / フォームPVCシート / 広告ボード (中国語圏市場: xuefuban) |
| 発泡工程 | 成形(圧縮)発泡、独立気泡、架橋 | 押出発泡、独立気泡、非架橋 |
| 密度 | 45-300kg/m³ (共通グレード 60 / 80 / 100 / 150 / 200 / 250) | 300-700kg/m³ (かなり重い) |
| 強度と剛性 | 非常に高い - 曲げ、圧縮、衝撃における構造グレード。圧縮強度 0.6 ~ 7.6 MPa 全範囲 | 低~中 - 装飾グレード。点荷重でへこみ、たわみやすい |
| 耐熱性 | 連続使用はおよそ 80 ~ 120 °C、短期では軟化せずに 180 °C まで | 約60℃を超えると柔らかくなり変形します。熱処理には適さない |
| 吸水性 | 非常に低く、1% 未満です。クローズドセルは密封状態を維持します | より高い。カットエッジが水を含み、湿るとシートが膨らみます。 |
| 樹脂適合性 | 良好 - エポキシ、ビニルエステル、ポリエステルとの互換性があります。溶けない | 悪い - エポキシまたはスチレンと接触すると膨潤、軟化、破壊する |
| 火と煙 | 海洋用難燃グレード (DNV / IMO 型式承認);低煙、低毒性 | せいぜい基本的な難燃性です。激しい煙。密閉されたコンパートメントには不向き |
| 寸法安定性 | 素晴らしい;温度と湿度のサイクル全体にわたって安定 | 貧しい;温度変化により反ったり縮んだりする |
| 処理 | CNC 機械加工、溝入れ、穿孔、熱成形;真空注入とハンドレイアップ用に設計 | 鋸引き、ネジ止め、接着。真空または高圧プロセスでは使用できません |
この表の 2 つの行は、購入者が過小評価しているものであるため、強調する価値があります。 1 つ目は樹脂の適合性です。押出成形板は単にポリエステルやビニルエステル樹脂と「結合が弱い」だけではなく、樹脂内のスチレンによって攻撃され、結合線でセル構造が失われる可能性があります。 2 つ目は熱です。60 °C で軟化するコアは、スキンがどれほど厚くても、使用中に 70 °C に達したパネルでは破損します。
' PVCフォームコア ' は 1 つの材料ではなく、さまざまなジョブの密度のセットであるため、構造コアはグレード ファミリとして販売されます。以下の表は、絶縁を重視した低密度端から高負荷端までのUNION COMPOSITES StruCell®構造範囲を示しています。
| グレード | 密度 (kg/m³) | 圧縮強度 (MPa) | 引張強度 (MPa) | せん断強度 (MPa) | 代表的な役割 |
|---|---|---|---|---|---|
| StruCell® P45 | 48 | 0.6 | 1.4 | 0.5 | コールドチェーン、断熱材主導パネル、LNG サポート構造 |
| StruCell® P60 | 60 | 0.93 | 1.8 | 0.76 | ウィンドブレードシェルとナセル、造船、RV ボディ |
| StruCell® P80 | 80 | 1.4 | 2.5 | 1.15 | 海洋用構造物、スポーツ用品、一般的なサンドイッチ パネル |
| StruCell® P100 | 100 | 2.0 | 3.5 | 1.44 | 海洋用樹脂適合性に優れたサンドイッチ構造 |
| StruCell® P130 | 120-150 | 3.0 | 4.5 | 2.1 | 硬質 海洋用複合材料、看板および工業用シート、自動車用ガスケット |
| StruCell® 200ペソ | 200 | 4.8 | 7.1 | 3.5 | オートクレーブおよび注入部品、ブレード、隔壁、工具 |
| StruCell® P250 | 250 | 6.2 | 9.2 | 4.0 | 高負荷海洋用構造、航空宇宙工具、自動車部品 |
| StruCell® P300 | 290-330 | 7.6 | 11 | 5.9 | シリーズ内で最高の支持力。集中荷重とファスナーの抜け |
パターンに注目してください。密度が上昇すると、強度は質量よりも速く上昇します。 48 kg/m⊃3 から移行。 100kg/m⊃3まで;重量は約 2 倍ですが、圧縮強度は 3 倍以上になります。これが、コアの選択が購入ではなく設計上の決定である理由であり、「見つけられる限り最も安いボードを使用する」ことが最も安価な答えであることはめったにない理由です。学年別ページなど StruCell® P250 および StruCell® P300 には、ファミリーの高負荷側の完全なプロパティ セットがリストされていますが、 StruCell®構造フォームコア範囲の 概要では、シリーズ全体をカバーしています。
構造コアのデータシートには、密度、圧縮強度、圧縮弾性率、せん断強度、せん断弾性率という計算に重要な 5 つの数値が記載されています。構造的にエンジニアがそれを使用することを期待されていないため、広告掲示板は通常、それらを提供しません。
圧縮強度は 、キール ブロック、フィッティング、ジャッキ ポイント、ボルト ワッシャーなどの点荷重またはハード スポットの下で何が起こるかを決定します。 StruCell®の範囲では、これは 0.6 MPa (P45) から 7.6 MPa (P300) の範囲に及びます。
圧縮弾性率は たわみを支配します。高強度でありながら弾性率が低いコアにより、荷重がかかってもスキンが互いに近づくことができ、それがパネルの柔らかさとして現れます。範囲は 50 MPa ~ 450 MPa です。
せん断強度 は、サンドイッチ パネルにおけるコアの主要な構造上の役割であり、スキン間で荷重を伝達します。範囲全体で 0.5 MPa ~ 5.9 MPa の範囲に及びます。
せん断弾性率は、 船体、ブレード、長いパネルに関連する、曲げ時のパネルのたわみ量とねじり時の挙動を制御します。
せん断破壊時のひずみは、 コアが脆弱な形で破壊するのか、それとも徐々に降伏するのかを示し、これが損傷耐性に影響します。
デザインにインサート、クリート、エンジン ベッド、またはデッキ ハードウェアが含まれる場合、ファスナーが予荷重を維持できるように、コアも局所的な潰れに耐える必要があります。これは、 StruCell® P300 などの高密度グレードが 290 ~ 330 kg/m⊃3 で重量を稼ぐ設計ケースです。 450 MPa の圧縮弾性率で、7.6 MPa の圧縮強度と 5.9 MPa のせん断強度を実現します。プロジェクトでフラットシートではなく成形コア(リベート、テーパー、ミシン目、複雑なアウトライン)が必要な場合は、同じグレードが利用可能です。 CNC 加工されたPVCフォーム部品.
' StruCell® P300 テクニカル データ シートの平均値: 圧縮強度 7.6 MPa、引張強さ 11 MPa、せん断強度 5.9 MPa、せん断弾性率 120 MPa - StruCell®構造PVCフォームコア範囲で最高の支持力。'
熱と水は、代替材料が最も早く露出する 2 つの使用条件です。どちらも購入前に測定可能です。
熱。 構造PVCフォームコアは、ラミネート加工 (発熱、後硬化) および高温使用、つまりグレードに応じて、80 ~ 120 °C の範囲での連続使用温度、および約 180 °C までの短期間の変動に耐えられるように設計されています。広告グレードの押出シートは約 60 °C を超えると軟化し始め、高温の車両内、ガラスの裏側、または夏の太陽にさらされたパネル内で変形します。完成した部品が後硬化、塗装、焼き付けされる場合、または単純に暗い色で屋外に放置される場合、そのたった 1 つの違いが押し出し成形ボードの話題から除外します。
水。 セル壁が架橋されており、機械加工後もセルが密封されたままであるため、構造コアは吸水率を 1% 未満に抑え、その状態を維持します。広告ボードはより多くの水分を吸収し、切断された端が入り口になります。端が湿気を逃がし、シートが膨らみ、使用中の作業場テントでは平らだったパネルが現れます。ビルジ水、雨、洗い流し、または結露が発生するものについては、そのメカニズムは次のセクションで説明されているものと同じです。 PVCフォームコア吸水率について説明しました 。これが、 海洋用仕様で板厚ではなくコア密度と樹脂システムを命名している理由です。
「 PVCフォームコアに接着された E ガラス/ポリエステルの表面シートから構築されたサンドイッチ構造の長期研究では、11 か月の浸漬暴露で水分の吸収が監視され、パネルの吸湿挙動は表面シート単独ではなく、コアとスキンの完全な蓄積に従うことが示されました。」
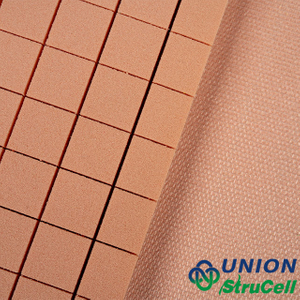
溝があり、スクリムで裏打ちされたコアにより、樹脂はコア面を通過するのではなく、コア面を横切って移動します。これは、広告ボードではなく、ラミネートコアの特徴です。
これは、ボードかコアかという問題の技術的な核心であり、現場での最も多くの障害が発生する場所です。
ポリエステルおよびビニルエステル樹脂にはスチレンが含まれており、スチレンは未架橋のPVCの溶媒です。押し出された広告ボードをラミネート樹脂と接触させると、化学作用が不利に働きます。表面が柔らかくなり、セル構造が界面で崩壊し、接着線が構造的な接合部ではなく弱いゴム状の層になります。真空注入では、同じ攻撃が圧力下で発生し、コアも圧縮されるため、損傷がシート内に数ミリメートル広がる可能性があります。
構造コアは架橋されるように配合されているため、スチレンに耐性があり、ラミネートが硬化する間も寸法安定性を保ちます。また、樹脂の取り込みを制御し、パネルを軽くし、ラミネートを適切に濡れた状態に保つように設計されています。注入がプロセスである場合、コアには通常、溝または穴の開いた表面が提供され、樹脂がコアの表面を通過するのではなく、コアの表面を横切って移動できるようになります。このメカニズムについては、「」で説明されています。 より速い注入のための溝付きPVCフォームコア 。ゲルコートからコア、スキンに至るまでの完全なビルドアップは、ガイドでカバーされています。 PVCフォームコアのサンドイッチ パネル.
未知のシートを渡された場合に役立つ経験則: 樹脂の適合性ステートメントとそれが承認されているプロセスを尋ねます。答えが「看板に使用されています」である場合、サンプルを手に取ったときにどれほど説得力があるとしても、それはラミネートコアではありません。
どちらの素材にも正当な場所があります。間違いは、間違ったポリマーを選択したことではありません。部品が実行する役割に対して間違ったプロセス ファミリを選択したことです。
押し出された広告グレードのボードは、その目的である平坦で乾燥した装飾的で低負荷の作業において真に優れており、せん断能力よりも印刷可能な表面が重要です。
看板とディスプレイ: 印刷パネル、展示スタンド、店頭のレタリング、POS ディスプレイ、博物館のグラフィック。
内装設備: キッチンとバスルームのキャビネットのカーケース、ワードローブの背面、パーティションパネル、乾燥エリアの壁の内張り。
家具および備品: 真空成形された椅子の背もたれ、テーブルトップ、棚、店舗備品。
モデル作成とプロトタイピング: 外観が成果物となる建築モデル、モックアップ、およびビジュアル プロトタイプ。
工業用シート作業: 非溶剤サービスでのタンクライニング、ダクトカバー、機械ガード、クリーンルームクラッディング。
これらのそれぞれの場合において、部品は、接着されたスキンによってではなく、それ自体の厚さ、フレーム、または基板によって強化されます。それが境界です。部品の強度が接着スキンに依存するとすぐに、要件は構造領域に移行します。
構造PVCフォームコアは、軽量であると同時に高負荷がかかり、液体樹脂または熱と圧力を使用して製造される部品に存在します。
海洋用 : 船体、甲板、上部構造、隔壁、エンジンベッド、舵、および浮力構造 - の概要を参照 海洋構造用フォームコア. 80-250 kg/m⊃3のコアグレード。ここではバンドが主流であり、浮力と断熱の役割のために低密度グレードが使用されています。
風力エネルギー: ブレードシェル、シャーウェブ、ナセルカバー、およびコアが注入、発熱、疲労に耐えなければならないルート部分 - で説明されている義務 PVCフォームコア風力タービンブレード用.
輸送: バスおよびトラックのボディパネル、床、冷蔵ボックス本体、鉄道内装およびバッテリーエンクロージャ。剛性、重量、および耐火性能が一緒に指定されます。
航空宇宙およびツーリング: ツーリングボード、内装パネル、プロトタイプ構造用のオートクレーブ安定コア。
産業用および民生用: 冷却塔、タンク、歩道、被覆材および構造補修用ラミネート用のサンドイッチ パネル。
スポーツとレジャー: カヤック、パドルボード、サーフボード、フォイル、軽量複合機器。
| 用途 | PVC発泡ボード (広告グレード) | 構造PVCフォームコア | なぜ |
|---|---|---|---|
| 印刷看板、ディスプレイ | 適切な | オーバースペック | 表面仕上げとコストが決まります。構造上の義務はない |
| ドライインテリアキャビネット | 適切な | オーバースペック | 樹脂不使用、持続負荷なし、湿気循環なし |
| 船体、デッキ、隔壁 | 不適切 | 必須 | スチレン接触、衝撃荷重、湿気、認証 |
| ウィンドブレードシェルまたはウェブ | 不適切 | 必須 | 真空注入、発熱、疲労、20年の耐用年数 |
| 冷凍トラック車体 | 危険な | 必須 | 熱サイクル、湿気、接着スキン、路面の振動 |
| オートクレーブツール | 不適切 | 必須 | 120 ~ 180 °C サイクルと真空圧の繰り返し |
| 浮力と浮力 | 貧しい | 必須 | 独立気泡、低吸水性、深さでの耐圧潰性 |
| バッテリーエンクロージャ、EVパネル | 不適切 | 必須 | 耐火性能、剛性、インサート保持力 |
右側の列のパターンは一貫しています。樹脂、熱、湿気、持続的な荷重が同時に現れる場合は、構造ファミリが唯一の安全な選択肢です。それらのどれも登場しない場合、広告ボードは完全に合理的な素材です。
以下のすべてに該当する場合は、広告グレードの押出成形フォームボードPVCを選択してください。
この部品は 装飾的なものであるか、負荷が軽く、剛性を得るために接着されたスキンに依存しません。
サービスは 乾燥していて適度な温度です 。屋内または屋外で、直接太陽負荷や熱サイクルがありません。
、 機械的に、または接触接着剤で固定されポリエステル、ビニルエステル、またはエポキシでラミネートされません。
厚さと表面仕上げは仕様であり、承認のために データシートのプロパティは必要ありません 。
水との接触は偶発的であり、端はシールできます。
このような状況では、ボードは安価で、作業が早く、目的に完全に適合します。工場取り付けパネルの構造コアにお金を払う工学的理由はありません。
これらの条件のいずれかが該当したらすぐに、成形架橋構造PVCフォームコア選択し、2 つ以上を確定要件として扱います。
コアは 液体樹脂で接着されます。 、ハンドレイアップ、真空袋詰め、注入、RTM、またはプレス成形で
この部品は せん断荷重と曲げ荷重に耐える必要があります。 サンドイッチ構造として
サービスには 湿気、塩水、結露、または洗浄が含まれます.
加工やサービスには、 60 °C を超える温度が伴います。 硬化後、オートクレーブ、太陽光発電パネル、エンジン コンパートメントなど、
あります。 集中荷重、インサート、またはファスナーが コア内に予荷重を保持する必要がある
プロジェクトには、 認証またはトレーサビリティが必要です。 船級協会の承認、防火性能、または文書化されたバッチ記録などの
重量が設計の要因となるため、パネルは耐荷重が許す限り軽くなければなりません。
最も簡単なテストは、コアが故障した場合に何が起こるかを尋ねることです。答えが「パネルはスクラップである」または「部品は安全ではない」である場合、材料は構造的である必要があり、密度等級は価格表ではなく荷重ケースに基づいて決定される必要があります。
ボードは 1 枚あたりの価格が安いため、注文書での代替品としては魅力的です。重要な比較は総コストであり、通常は逆になります。
余分な樹脂と重量。 樹脂を吸収するコアはラミネート樹脂を消費し、重量が増加し、その重量は部品の寿命全体にわたって残ります。ボートや車両では、運ばなければならない重量が永続的な運用コストとなります。
手直し。 層間剥離や潰れたコアは目に見えずに修復することはできません。柔らかいパネル部分を切り出し、スカーフを剥がして再ラミネートするには、通常、材料の何倍ものコストがかかります。
拒否のリスク。 測量士、等級協会、OEM 品質ゲートは、材料データシートを求めます。構造特性や証明書のないボードは、ラミネートがどれほど優れているかに関係なく、検査で失速します。
サービス障害。 使用中にパネルが膨張したり、反ったり、柔らかくなったりすると、保証請求が発生し、ラミネートの保証請求の解決には高額な費用がかかります。
ダウンタイム。 納品後にコアを再作成する必要がある納品済みのプロジェクトには、アクセス、分解、再仕上げのコストがかかりますが、これらのコストはいずれも元の見積書には記載されていません。
正直な要約: 義務が広告グレードの場合は広告ボードを購入し、義務が構造的な場合は構造コアを購入します。この 2 つを境界線を超えて混合すると、プロジェクトは損失を被ります。
これらは複合ワークショップで繰り返し発生する失敗であり、それぞれに簡単な予防策があります。
重さで強さを判断する。 広告ボードは構造芯材に比べて重いので丈夫に感じます。実際には、その密度は主にフィラーに由来しており、300 ~ 700 kg/m⊃3 です。押し出されたシートは、100 kg/m⊃3 の荷重のほんの一部で押しつぶされる可能性があります。成型コアキャリー。 予防策: 密度だけではなく、圧縮強度とせん断強度を求めてください。
「クローズドセル」を完全な仕様として扱います。 どちらの材料も独立気泡として説明されていますが、スチレンとの接触や繰り返しの熱サイクルに耐えられるのは 1 つだけです。 予防策: データシートに樹脂の互換性に関する記述と使用温度範囲を記載する必要があります。
ポリエステルやビニルエステル樹脂をラミネートした広告板です。 樹脂中のスチレンは架橋されていないPVCを攻撃し、結合線を軟化させ、場合によっては表面セルを崩壊させます。ラミネートはその日は完璧に見えても、数週間後にはダメになる可能性があります。 予防: ウェットレイアップの前に、架橋とプロセスの承認を確認します。
二次硬化またはオートクレーブ処理される部品にボードを使用する。 部品が約 60 °C を超えるオーブンに入ると、押し出されたシートが柔らかくなり、歪み、スキンが一緒に付着する可能性があります。 予防: 使用温度だけでなく、硬化サイクルに対するコアの連続的および短期的な温度制限を確認します。
ウェットサービスではカットエッジを無視します。 密封された成形コアと密封されていない押出ボードは、機械加工されたエッジで異なる動作をします。後者は水を吸って膨らみます。 予防: 吸水率が 1% 未満のコアを指定し、二次防御としてエッジをシールします。
認証は後で手配できると仮定します。 海洋用および輸送プロジェクトでは、承認段階で炎の性能、煙の挙動、バッチのトレーサビリティが求められます。これらの特性は構造発泡プログラムに組み込まれており、事後的に追加することはできません。 予防: 特に密閉されたコンパートメントや公共交通機関の車内については、材料を注文する前に文書を確認してください。
もう 1 つの習慣をリストに追加する価値があります。それは、ワークショップで 2 つの材料を別々に保管することです。これらは似ているため、間違ったシートを取り付ける最も早い方法は、両方をラミネート ベイの手の届く範囲に置くことです。
材料を注文する前にこのシーケンスを実行してください。所要時間は数分で、ほとんどの置換エラーを防ぐことができます。
義務を定義します。 一文を書いてください: 「コアは、__ 環境、__ 温度、__ 年間、__ 荷重に耐える必要があります。」 答えにせん断、曲げ、または衝撃が含まれている場合は、構造領域に属します。
プロセスに名前を付けます。 ハンドレイアップ、真空バッグ詰め、注入、RTM、プレスまたはオートクレーブ。液体樹脂または高温プロセスでは、押し出し広告ボードは除外されます。
サービス条件を設定します。 最高温度と最低温度、湿気への暴露、化学物質との接触、紫外線への暴露、および予想される耐用年数。硬化後の温度は使用条件として考慮されます。
荷重ケースから密度範囲を選択します。 妥当なマージンを持って設計せん断応力と圧縮応力を保持するグレードから始めます。圧縮強度と弾性率に対して荷重とインサートをチェックポイントします。
互換性を確認します。 樹脂システム、ゲル化時間と発熱、さらにコアの承認済みプロセス リストと温度制限。
表面を選択してください。 ハンドレイアップおよびフラットボンディング用の無地。注入および厚いラミネート用に溝付きまたは穴あき。コアが湾曲した型上で形状を保持する必要がある場合は、スクリムバック付き。部品が二重に湾曲している輪郭カット。
寸法と厚さの公差を確認してください。 特にコアがテーパーまたはリベートに加工されている場合、基板のサイズ、厚さ、公差が切断計画と一致していることを確認します。
ドキュメントを確認します。 データシート、バッチ記録、証明書、および輸出の場合は、顧客の規制当局が期待する申告書。
配達物を守ります。 構造コアは平らで乾燥した状態で直射日光を避けて保管してください。切断端と機械加工された表面は、ラミネート加工まできれいな状態に保つ必要があります。
決定を記録します。 次のパネルで同じ材料が使用されるように、グレード、密度、およびデータシートの参照をプロジェクト ファイルに保存しておくと、疑問が生じた場合でも選択を守ることができます。
通常、「ボードまたはコア」に対する正しい答えは「適切な密度のコア」であるため、 UNION COMPOSITESがStruCell®名前で提供する実際の仕様範囲は次のとおりです。これは、サイト全体で次のように参照されているのと同じマテリアル ファミリです。 PVCフォームコアボードとシート.
8 つの密度ステップで、断熱主導の作業から最高の耐荷重までの全範囲をカバーします。
StruCell® P45 (48 kg/m³) - 熱負荷と光せん断。熱伝導率は約0.035 W/m・K。 海洋用認証を取得したコールド チェーン、断熱パネル、サポート構造。
StruCell® P60 (60 kg/m³) および StruCell® P80 (80 kg/m³) - ボート製造、RV ボディ、一般的なサンドイッチ パネルおよびスポーツ用品の主力グレード。
StruCell® P100 (100 kg/m³) - 海洋用強度、重量、樹脂適合性のバランスが必要なサンドイッチ構造。
StruCell® P130 - 密度 120-150 kg/m³難燃性能を備えています。 硬質工業用シート、 海洋用複合材、輸送用内装部品。
StruCell® P200 (200 kg/m³) - オートクレーブおよび注入部品、ブレード構造、隔壁および工具。厚さ許容差 0.2 mm で、航空宇宙工具の作業に使用できます。
StruCell® P250 (250 kg/m³) - 高荷重海洋用構造、航空宇宙工具および自動車部品。圧縮強度6.2MPa、引張強度9.2MPa。
StruCell® P300 (290-330 kg/m³) - ファミリ内で最高の支持能力: 集中荷重およびファスナーの引き抜きに対して、7.6 MPa の圧縮強度、11 MPa の引張強度、および 5.9 MPa のせん断強度。
高密度のブロックはより小さな金型でプレスされるため、密度が増加するにつれて基板サイズは小さくなります。無地ボードは、幅が溝パターンに従う溝付きボード、穴あきボード、および輪郭ボードと一緒に供給されます。
| グレード | 無地ボードのサイズ (mm) | 溝付き/穴あきボードおよび輪郭ボードのサイズ (mm) | 厚さの範囲 (mm) |
|---|---|---|---|
| P45 | 2600×1200 | 1300×1200 | 2 - 85/86 |
| P60 | 2450×1150 | 1220×1150 | 1/1.2~75 |
| P80 | 2280×1080 | 1140×1080 | 1/1.2~70 |
| P100 | 2100×1000 | 1050×1000 | 3~60 |
| P130 | 1900×900 | 950×900 | 3~55 |
| P200 | 1600×750 | 800×750 | 5~50 |
| P250 | 1500×700 | 740×700 | 5~45 |
| P300 | 1300×610 / 1300×620 | 650×620 | 15/16~40 |
機械加工グレードの板厚公差は±0.2mmで、その他の板厚、基板サイズは受注生産となります。パネル図面をお送りいただき、実現可能性と納期を確認させていただきます。事前に成形したコア、特定のパターンに溝を付けたコア、またはキットに合わせてカットしたコアが必要な場合は、同じプログラムで CNC 加工されたフォームコア部品と注入用の溝付きシートがカバーされます。
無地ボード - ハンドレイアップ、フラットボンディング、および一般的なパネル作業用。
パンチング/有孔ボード - 厚いラミネートの厚さ方向の樹脂の動き。
溝付きボード、片面または両面 - 注入およびRTM用の樹脂チャネル。
溝付きのパンチングボード - 流路を組み合わせて、迅速かつ完全なウェットアウトを実現します。
スクリムボード - 湾曲した金型上でコアを保持し、接合部の隙間を防ぐファイバーメッシュの裏地。
スクリムおよびパンチングボード, 双曲(二重曲線)ボード および 双曲パンチボード - 複雑な形状および大きな輪郭の部品用。
カスタム サーフェス - 機械加工されたパターン、リベート、図面に合わせたテーパー。
構造コアは、その背後にある事務処理と同じくらい役に立ちます。 UNION COMPOSITESは、発泡から梱包までバッチ記録とトレーサビリティを備えた ISO 9001 品質システムに基づいて、中国の常州でStruCell® PVCフォームコアシリーズを製造しており、このシリーズは海洋用 、輸送および産業プロジェクトが必要とする認証を取得しています。
| 項目 | ステータス |
|---|---|
| 品質システム | ISO9001 |
| 船級協会 | DNV・GL認証、認証番号TAK00001DV、 海洋用構造用途用 |
| 炎のパフォーマンス | UL94 V-0 難燃グレード。 海洋用煙が少なく毒性が低い難燃性配合物 |
| 物質のコンプライアンス | RoHS対応 |
| 試験方法 | シリーズ全体で ISO 845 (密度)、ISO 844 (圧縮)、および ASTM D2842 (吸水率) を参照 |
| ドキュメント | バッチ記録、ERPトレーサビリティ、注文ごとに発行されるテストレポート |
「IMO 2010 FTP コード (決議 MSC.307(88))、パート 2 に基づき、船舶向けの表面材料は海洋用の内装として承認される前に、煙密度および毒性試験に合格する必要があります。通常は ISO 5659-2 に基づいて実施されます。」
商業的には、このプログラムはプロトタイピングと量産の両方に向けて設定されています。 最小注文数量はありません。評価には, 無料の A4 サンプルが利用可能です。小ロットの場合は で出荷され 5 ~ 7 日、コンテナ全体の量は 15 ~ 20 日で出荷されます。工場からの直接供給によりPVCフォームコアの構造的な価格は同等のヨーロッパおよび米国のブランドより 20 ~ 30% 低く抑えられ、エンジニアリング サポートはコアの選択、プロトタイプ開発、CNC プログラミング支援、ラミネート プロセスの最適化をカバーします。
PVC発泡ボード (サンボード、セルカ ボード) は、看板や内装工事用に連続押出成形によって作られ、密度はおよそ 300 ~ 700 kg/m⊃3 です。構造データシートもありません。 PVCフォームコアは、45 ~ 300 kg/m³ で架橋された独立気泡材料として成形発泡によって製造され、サンドイッチ パネルに積層できるように圧縮強度、せん断強度、樹脂相溶性が指定されています。
いいえ。サンボードは、広告グレードの押出成形フォームPVCフォームボードの市場名です。ベースポリマーと独立気泡構造は共有していますが、架橋、密度範囲、機械的特性、認証は共有していないため、樹脂結合構造のサンドイッチコアとして使用することはできません。
パーツが乾燥し、アンロードされ、ラミネート樹脂ではなく接着剤で接着されている場合に限ります。液体樹脂プロセス (ハンド レイアップ、真空袋詰め、注入、RTM) または高温硬化では、押し出されたボードが接着線で軟化、膨潤、または崩壊する可能性があります。これらのプロセスには、成形された架橋構造コアが必要です。
これらの樹脂には、未架橋のPVCの溶媒であるスチレンが含まれているためです。コアが架橋されていない場合、スチレンが界面でセル壁を攻撃し、結合線の強度が失われます。架橋構造フォームはスチレンに耐えるように配合されており、硬化中および硬化後も安定した状態を保ちます。
価格ではなく荷重ケースから始めてください。低密度グレードは約 45 ~ 80 kg/m⊃3。断熱材主導のパネルと軽度の剪断作業に適しています。 100-130kg/m³一般的な海洋用と輸送サンドイッチ作業をカバーします。 200-250kg/m³オートクレーブ部品、ブレード、隔壁、高負荷海洋用構造に最適です。 290-330 kg/m³集中荷重、インサート、ファスナーの引き抜きが大部分を占める場所に使用されます。
構造グレードは、80 ~ 120 °C の範囲での連続使用と、グレードに応じて最大約 180 °C までの短期間の使用に対応するように設計されています。押出成形された広告ボードは約 60 °C を超えると軟化し始めるため、二次硬化、オートクレーブサイクル、または太陽光発電を搭載したダークパネルには適していません。
ボードが承認されているプロセス、圧縮強度とせん断強度の値、温度制限の 3 つについて質問してください。構造サプライヤーはデータシートを使ってすぐに回答します。広告板にはこれらの数値はまったくなく、密度は通常 300 kg/m⊃3 を超えます。機械的特性は引用されていません。
StruCell®範囲はグレードに応じて 1 ~ 85 mm をカバーし、シート サイズは密度が上がるにつれて 2600 × 1200 mm から 650 × 620 mm までとなります。たとえば、P60 は 2450 × 1150 mm、P200 は 1600 × 750 mm、P300 は 1300 × 610 / 1300 × 620 mm です。機械加工品の板厚公差は±0.2mm、特注サイズも受注生産致します。
最低注文数量はありません。無料の A4 サンプルはテスト用に利用可能で、少量のバッチは 5 ~ 7 日で出荷され、コンテナのフル量は 15 ~ 20 日で出荷されます。
200 kg/m⊃3 を超える高密度グレード。風力ブレードの根元部分やせん断ウェブ、 海洋用船体や甲板構造のフィッティング周囲、航空宇宙および産業用工具、バッテリーエンクロージャ、およびインサートが予荷重を保持する必要があるパネルに発生します。軽いグレードは、主にスキンを分離することがコアの仕事である、大きくて負荷の軽い表面を支配します。
PVCフォームボードとPVCフォームコアは同じ製品の競合バージョンではありません。これらは 2 つの異なる質問に対する 2 つの異なる答えです。押し出し広告板は「平らで印刷可能な安価なパネルを作るにはどうすればよいですか?」という答えに成型架橋構造コアは「せん断に耐え、樹脂や熱に耐え、ラミネートの照明を 20 年間保つにはどうすればよいですか?」という答えを与えます。
パーツが装飾的で、乾燥していて負荷が軽い場合は、ボードを購入して、節約した分を他の場所に費やしてください。部品が積層、荷重、または湿気や熱にさらされている場合は、密度とデータシートによって構造コアを指定し、プロセスに適合する表面を選択し、ドキュメントをプロジェクト ファイルに保存してください。この 1 つの決定 (価格の前にファミリーをプロセスする) だけで、この記事で説明されているほとんどの失敗を防ぐことができます。
UNION COMPOSITESはStruCell®構造PVCフォームコアの範囲を 48 kg/m⊃3 から供給します。 300kg/m⊃3まで。無地、溝付き、穴あき、スクリム、輪郭カット形式があり、無料の A4 サンプルがあり、最低注文数量はありません。パネル図面、荷重ケース、およびプロセスを当社に送信していただければ、当社のエンジニアがグレードを確認します。または、広告グレードのボードでも同様に機能するかどうかを正直にお知らせします。
プロジェクトのグレードを比較する準備はできましたか?から始めてください PVCフォームコアプログラム、 StruCell® P300 PVCフォームコア ページ (範囲の高密度の端について) を参照するか、荷重ケースに最も近いグレードの無料の A4 サンプルをリクエストしてください。


![{[ 海洋用隔壁および造船用の頑丈な {[t48 StruCell® P100 構造物PVCフォームコア (100kg/m3)](http://iirorwxhjpmjlm5m.ldycdn.com/cloud/lqBprKkkliSRjlnqiknqko/strucell-p100-grooved-pvc-foam-sheet-yacht-deck-640-640.jpg "StruCell® P100 Structural PVC Foam Core for Ship Bulkheads")