Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


Le noyau subit la pression transmise à travers la pile d'ensachage, et pas simplement le nombre affiché sur un contrôleur de navire. Enregistrez la pression du récipient, la pression du vide, les unités et si les lectures sont relatives ou absolues. Le contact avec l'outillage, les régions non prises en charge et le pontage des sacs affectent l'état local. L'ingénieur de procédé responsable doit établir le chargement utilisé en qualification et le vérifier pendant la production.
La résistance à la compression décrit une réponse particulière au test ; le fluage concerne la déformation dans le temps sous charge. La température et le séjour peuvent modifier considérablement la réponse. StruCell Le P200 a documenté une résistance à la compression de 4,8 MPa, mais cette valeur ne constitue pas une limite de pression d'autoclave. Demandez les données de temps et de température appropriées, puis mesurez l'épaisseur du noyau conservé et l'intégrité de la liaison après un cycle représentatif.
Une résine peut atteindre son état de durcissement requis alors que le noyau a déjà changé d'épaisseur ou a subi des dommages. À l’inverse, un noyau peut conserver ses dimensions alors que la résine reste sous-durcie. Évaluez les deux conditions séparément. Incluez les thermocouples sur les régions représentatives, la méthode d'acceptation de la résine et l'inspection du noyau après durcissement dans le plan d'essai, en particulier à proximité des sections et des inserts épais.
Un petit coupon ne reproduit pas chaque décalage thermique, pont de sac ou concentration de pression sur un composant complet. Utilisez des coupons d'essai pour filtrer la combinaison de matériaux, puis examinez la géométrie réelle de la pièce et la capacité de l'équipement. Conservez la disposition approuvée, la pile d'ensachage, les positions des instruments et l'enregistrement du cycle afin qu'un essai réussi devienne une spécification de fabrication reproductible.
Un autoclave est un récipient sous pression et chauffé utilisé pour durcir les pièces composites. Un lay-up est scellé dans un sac sous vide, placé dans l’autoclave et soumis à un cycle de température et de pression soigneusement contrôlé. En pratique, l'autoclave est un récipient sous pression industriel conçu pour la précision : il chauffe la pièce tout en appliquant simultanément plusieurs atmosphères de pression de gaz sur le dessus du sac sous vide.
Un autoclave ajoute une pression externe contrôlée à la chaleur fournie par un four. Avec une résine et un système d’ensachage adaptés, cela peut améliorer la consolidation. Il ne s’agit pas d’une garantie universelle d’une porosité inférieure ou d’une résistance supérieure : des procédés qualifiés hors autoclave produisent également des pièces composites exigeantes, et l’acceptation dépend des résultats mesurés.
Le navire, le dispositif de chargement et le système de surveillance doivent être adaptés à la pièce et à la procédure d'exploitation approuvée. Les enregistrements automatisés sont utiles, mais une traçabilité similaire peut être assurée par des fours instrumentés et d'autres systèmes de fabrication. Évaluez la capacité réelle de l’équipement au lieu de traiter le mot autoclave comme une certification de qualité.
La recette de durcissement spécifie les exigences en matière de vide, de pression externe, de vitesse de chauffage, de maintien et de refroidissement pour le système de matériau exact. Aucune plage de pression universelle n’est recommandée ici. Les spécifications de la résine, les instructions de l'équipement et les limites de traitement écrites du fournisseur principal doivent toutes être respectées avant qu'un cycle d'essai ne soit approuvé.
La température est augmentée pour abaisser la viscosité de la résine afin qu'elle puisse s'écouler dans le renfort, puis maintenue à la température de durcissement jusqu'à ce que la résine se réticule et durcisse. Enfin, la pièce est refroidie à une vitesse contrôlée avant que la pression ne soit relâchée et que le vide ne soit rompu.
Chaque étape (vitesse de rampe, température de maintien, temps de maintien, niveau de pression et taux de refroidissement) est étroitement contrôlée et enregistrée. Ce contrôle précis est ce qui rend le durcissement en autoclave si reproductible, lot après lot, et c'est le fondement de la qualité dont dépendent les fabricants de l'aérospatiale et du haut de gamme.
La pression externe agit sur la pile ensachée et peut favoriser la consolidation tant que la résine est suffisamment mobile. La gestion de l'air emprisonné et des substances volatiles dépend toujours des voies d'évacuation, de la chimie de la résine et du moment d'application de la pression. Une fuite de sac ou un dépôt mal conçu ne peut pas être corrigé de manière fiable simplement en augmentant la pression du récipient.
Le compactage des sacs sous vide dépend de la différence entre la pression ambiante et celle du sac. Un autoclave peut augmenter cette différence, mais les propriétés du stratifié qui en résultent doivent être mesurées. Une valeur de compression du cœur à température ambiante ne décrit pas un fluage de longue durée à la température de durcissement et ne peut pas être convertie directement en un réglage admissible de la cuve.
Les stratifiés épais et les formes complexes nécessitent une attention particulière au transfert de chaleur, à l’exothermie de la résine et à l’évacuation de l’air. Un autoclave peut être une solution appropriée, mais des procédés qualifiés de four, d'infusion ou de presse peuvent également répondre à ces exigences. Comparez la teneur en fibres testées, la porosité et les propriétés des pièces représentatives, et ne traitez pas uniquement les étiquettes.
Le choix entre l’ensachage sous vide et le durcissement en autoclave se résume à une question de performances par rapport au coût. Le tableau ci-dessous résume les principales différences entre les deux approches.
| Processus | Source de pression | Preuve à comparer |
|---|---|---|
| Sac sous vide au four | Différentiel température ambiante-sac | État de durcissement, porosité et propriétés qualifiées du stratifié |
| Autoclave | Différentiel récipient-sac contrôlé | Mêmes mesures d'acceptation, plus limites validées de fluage et de température du cœur |
L'adéquation du noyau PVC doit être confirmée pour la qualité exacte, la température, la différence de pression et la durée de séjour. La base de connaissances actuelle StruCell n'établit pas de limite universelle de 80 à 120 °C pour l'autoclave. Demandez des données de traitement écrites et testez une construction de noyau et de peau représentative avant d’attribuer un cycle.
Pour les cycles d'autoclave à haute température, une qualité de mousse PVC haute température ou une alternative à la mousse PET peut être nécessaire. Vérifiez toujours que la mousse que vous sélectionnez est adaptée à la température et à la pression exactes de durcissement de votre processus.
La propriété clé à vérifier est la résistance au fluage en compression, qui décrit dans quelle mesure la mousse conserve son épaisseur sous une chaleur et une pression soutenues. Une mousse qui flue excessivement amincira le noyau et affaiblira le panneau fini. Il s'agit donc d'une spécification essentielle pour les applications en autoclave.
La fabrication en autoclave est devenue importante pour les structures composites exigeantes car elle fournit une chaleur et une pression contrôlées. L’adoption historique ne prouve pas la supériorité sur toutes les voies modernes. Examinez les preuves de résine, d'outillage, d'évacuation et d'acceptation du composant plutôt que de prétendre universellement qu'un récipient élimine tous les vides.
Aujourd'hui, le durcissement en autoclave reste la norme pour les pièces de l'aérospatiale, du haut de gamme industrie marine et du sport automobile, tandis que le durcissement sous vide et au four dessert le marché industriel plus large. La technologie a considérablement évolué, mais le principe fondamental – chaleur et pression pour la consolidation – n’a pas changé depuis le développement initial de la méthode.
Les autoclaves modernes sont hautement automatisés, avec des profils de température et de pression contrôlés par ordinateur et un enregistrement complet des données. Cette automatisation a rendu le processus plus reproductible et plus accessible que jamais, permettant à un plus large éventail de fabricants de produire des stratifiés soumis à la qualification applicable.
La chaleur et la pression travaillent ensemble sur le système de résine. La chaleur réduit la viscosité afin que la résine puisse s'écouler, tandis que la pression entraîne l'écoulement dans le renfort et vers l'extérieur à travers le tissu respirant. Au fur et à mesure que la résine durcit, la pression maintient le stratifié en place et empêche la formation de vides dus aux substances volatiles.
C'est pourquoi les pièces de l'autoclave présentent une si faible teneur en vides. La combinaison de la température et de la pression est tout simplement bien plus efficace pour éliminer l'air emprisonné que le vide seul, et c'est la raison pour laquelle les stratifiés durcis en autoclave sont la référence en matière de qualité.
Comprendre cette interaction est la clé du développement des processus. Trop peu de pression laisse des vides ; trop de pression peut faire sortir la résine et affamer le stratifié. Trouver le bon équilibre est ce qui distingue un processus d’autoclave bien réglé d’un processus mal réglé.
Les composites durcis en autoclave apparaissent là où la performance et le poids comptent le plus. Les principaux domaines d'application comprennent :
Aéronautique – ailes, panneaux de fuselage et gouvernes où le poids et la résistance sont essentiels.
Sport automobile et course automobile : composants de châssis et pièces aérodynamiques qui exigent une rigidité maximale.
Haut de gamme industrie marine — coques, ponts et longerons pour yachts performants.
Articles de sport – pièces en fibre de carbone pour vélos, pagaies et raquettes.
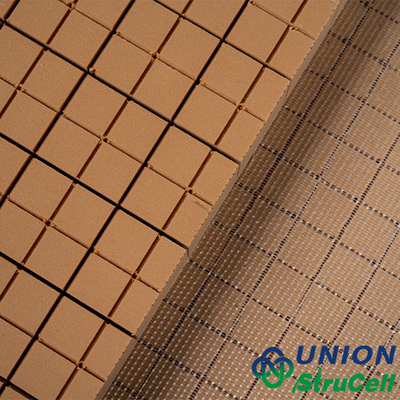
Photographie du produit : StruCell P200 structurel noyau en mousse PVC . La configuration de la surface illustrée est illustrative ; confirmer la qualité, les dimensions et la finition du processus de fabrication sélectionné.
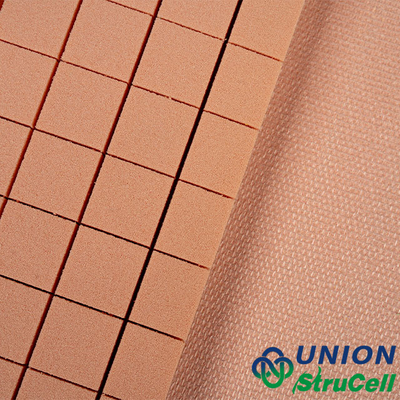
Photographie du produit : StruCell P100 structurel noyau en mousse PVC . La configuration de la surface illustrée est illustrative ; confirmer la qualité, les dimensions et la finition du processus de fabrication sélectionné.
Le durcissement en autoclave fournit un environnement de chaleur et de pression contrôlable, ce qui peut être précieux pour les stratifiés exigeants. La porosité réelle, la teneur en fibres et la répétabilité dépendent des matériaux, de l'outillage et du contrôle du processus. Ne la classez pas au-dessus de toute autre méthode sans données de qualification comparables pour la construction envisagée.
Le compromis est le coût et le débit. Les autoclaves sont coûteux à l'achat et à l'exploitation, ils consomment beaucoup d'énergie et limitent la taille des pièces à ce qui rentre à l'intérieur du récipient. Pour de nombreuses applications industrielles, l’ensachage sous vide ou le durcissement sous presse offrent un meilleur équilibre entre coût et performances.
Trois variables définissent un cycle de durcissement : la température, la pression et le temps. La température doit atteindre la température de durcissement de la résine sans surchauffer le noyau ; la pression doit être suffisamment élevée pour consolider mais pas au point d’écraser le noyau ; et le temps doit être suffisamment long pour une réticulation complète.
Un cycle qualifié doit démontrer un état de durcissement, des dimensions, une porosité et une intégrité de liaison acceptables. Le plan de réception nécessite des limites définies plutôt que la promesse non étayée d'une pièce à faible porosité. Les coupons d'essai sont utiles, mais le décalage thermique et les détails d'ensachage sur le composant complet peuvent nécessiter une validation supplémentaire.
Parce que ces variables interagissent, l’élaboration d’un cycle de guérison est un processus itératif. Les ingénieurs commencent généralement par le cycle recommandé par le fabricant de résine et ajustent la pression et les taux de rampe en fonction des pièces d'essai et des résultats d'inspection.
Lors de la sélection d'un noyau pour le durcissement en autoclave, les deux propriétés les plus importantes sont la résistance à la température et la résistance au fluage en compression. Le noyau doit survivre à la température de durcissement sans ramollir, et il doit résister à la pression d'écrasement sans s'effondrer.
Les informations sur le produit StruCell P200 identifient les applications liées aux autoclaves, mais le positionnement de l'application à lui seul ne fournit pas une enveloppe de température et de pression. Demandez à UNION COMPOSITES la documentation de traitement actuelle pour la qualité proposée. Enregistrez la réponse du fournisseur avec les instructions sur la résine et la construction testée.
Les voies d'autoclave, de presse, de four et d'infusion résolvent différents problèmes de fabrication. Comparez les dimensions réelles des pièces, l'outillage, le temps de durcissement, le système de résine, les résultats d'inspection et le coût d'installation. Aucun de ces itinéraires n'a une position universelle sur une échelle de qualité, et une méthode adaptée à un coupon plat peut ne pas convenir à un grand panneau incurvé.
Choisissez l’itinéraire qui a démontré les performances requises à l’échelle prévue. Le traitement en autoclave peut justifier son coût pour un stratifié spécifique, tandis qu'un système hors autoclave peut être plus pratique pour un autre. Documentez les preuves de qualification au lieu de supposer que l’équipement le plus cher produit le meilleur composant.
Les grandes pièces industrie marine sont souvent candidates à l'infusion, tandis que les pièces plus petites peuvent utiliser d'autres voies. La fabrication aérospatiale comprend également des technologies qualifiées hors autoclave. Les noms d’industries ne constituent donc pas des règles de sélection suffisantes : les spécifications approuvées des matériaux et la qualification des composants déterminent quelle voie est acceptable.
La NASA a comparé les systèmes composites en autoclave et hors autoclave. Cela permet d'évaluer des alternatives qualifiées plutôt que de supposer qu'une étiquette d'équipement établit à elle seule les performances de chaque stratifié.
ASTM C273/C273M traite des propriétés de cisaillement des matériaux à âme sandwich. Comparez les résultats en utilisant l'échantillon, la préparation et les conditions de test indiqués plutôt que de déduire les performances de cisaillement à partir de la seule densité.
Le traitement en autoclave exige un contrôle de qualité rigoureux. Les cycles de durcissement doivent être enregistrés et traçables, et les pièces doivent être inspectées pour détecter les vides, la porosité et l'exactitude dimensionnelle. Les processus ISO 9001 garantissent la cohérence et la traçabilité requises par les applications hautes performances.
Un fiable Le fabricant de mousse à noyau fournira les données panneaux et l'assistance technique nécessaires pour exécuter avec succès un processus d'autoclave, y compris les valeurs nominales de température et de pression de chaque qualité.
Une idée fausse très répandue est que l’autoclave est uniquement destiné à l’aérospatiale. En réalité, les mêmes principes profitent à toute application exigeant un stratifié léger, solide et à faible porosité, y compris les produits de performance industrie marine , le sport automobile et les articles de sport haut de gamme.
Un autoclave est plus qu'un four car il ajoute une pression externe contrôlée. Cela ne prouve pas que tous les stratifiés autoclavés sont plus résistants que tous les stratifiés durcis au four. La formulation de la résine, l'architecture des fibres, l'état de durcissement, les défauts et les conditions de test influencent tous la comparaison.
Une troisième idée fausse est que n’importe quel noyau de mousse peut être autoclavé. Ce n'est pas le cas : le noyau doit être évalué en fonction de la température et de la pression de polymérisation, sinon il s'effondrera. Choisir la bonne note est essentiel.
Bien que chaque pièce ait son propre cycle, la plupart des durcissements en autoclave suivent la même séquence. Le processus est méthodique et reproductible, ce qui le rend si fiable.
Disposez le renfort et l'âme, puis scellez la pièce dans un sac sous vide.
Appliquez le vide pour éliminer l’air de l’intérieur du sac et compactez la pile.
Chargez la pièce dans l'autoclave et fermez et verrouillez la porte.
Mettre sous pression avec de l'azote et augmenter la température selon le profil programmé.
Maintenir à la température de durcissement jusqu'à ce que la résine soit complètement réticulée.
Refroidissez à un rythme contrôlé, relâchez la pression et retirez la pièce finie.
Suivre attentivement cette séquence, avec un cycle validé, produit à chaque fois des pièces cohérentes et de haute qualité.
Le durcissement en autoclave entraîne un coût plus élevé que les méthodes sous vide uniquement, en raison du coût en capital du récipient, de l'énergie nécessaire pour le chauffer et le pressuriser, et des temps de cycle plus longs. Pour les pièces de faible volume et de grande valeur, ce coût est justifié par la qualité supérieure du stratifié.
Pour les pièces en grand volume et sensibles aux coûts, les fabricants se tournent souvent vers le durcissement sous presse ou l'infusion, qui offrent un meilleur rapport coût/performance. Le bon choix dépend de la valeur de la pièce et des performances qu’elle doit offrir.
Lors de l'évaluation du coût total, il convient de considérer la valeur d'un faible contenu de vides. Un stratifié plus résistant et plus cohérent peut réduire le besoin de surconception, ce qui peut compenser le coût de traitement plus élevé sur la durée de vie de la pièce.
L'autoclave fonctionne avec une large gamme de systèmes de résine. Les préimprégnés époxy sont le choix le plus courant pour les pièces hautes performances, car ils offrent un contrôle précis de la résine et d'excellentes propriétés mécaniques.
Les systèmes époxy, vinylester et polyester laminés humides peuvent également être durcis en autoclave, à condition que la résine et le noyau soient compatibles avec la température de durcissement. Pour ces systèmes, l'autoclave offre toujours l'avantage de la consolidation de la pression.
La compatibilité des résines doit être confirmée pour la formulation et la qualité exactes, y compris l'exposition chimique, l'exothermie et l'historique pression-température. Une évaluation de la température à cœur seule ne suffit pas. Les systèmes de dépôt humide nécessitent leur propre procédure validée d'ensachage, de contrôle de la résine et de durcissement ; ne leur transférez pas un cycle de préimprégné par analogie.
Tous les matériaux de base ne se comportent pas de la même manière sous la pression de l'autoclave. La mousse à cellules fermées PVC , lorsqu'elle est correctement classée, résiste à la charge de compression sans s'effondrer, c'est pourquoi elle est si largement utilisée dans les panneaux sandwich durcis en autoclave.
Le bois de balsa, en revanche, est plus rigide mais peut absorber la résine et l’humidité et nécessite une manipulation prudente sous pression. Les âmes en nid d'abeille sont très légères mais présentent des problèmes de liaison et de remplissage des bords que la mousse PVC évite grâce à ses faces solides et collables.
Comparez les noyaux candidats à l’aide des informations sur la compression et le fluage à température élevée, de la compatibilité des liaisons et des tests sur panneaux finis. La densité à elle seule n'établit pas l'adéquation à l'autoclave, et PVC n'est pas automatiquement la meilleure option pour chaque cycle. Conservez les exigences de fabrication et de service dans le dossier de sélection des matériaux.
C'est pourquoi la sélection des âmes en mousse pour le durcissement en autoclave commence par la pression et la température du cycle, plutôt que par les seules charges en service. L'environnement de traitement est souvent la condition la plus exigeante.
Pour les constructeurs industrie marine , le choix entre le durcissement en autoclave et l'infusion sous vide est une décision récurrente. L'infusion sous vide est la méthode dominante pour les grandes coques et ponts car elle est économique, évolutive et produit des stratifiés de bonne qualité.
Le durcissement en autoclave est utilisé pour les pièces industrie marine plus petites et hautes performances — longerons, feuilles, raccords à haute charge et composants de course — où la consolidation supplémentaire et le faible contenu de vides justifient le coût plus élevé.
Les deux méthodes fonctionnent bien avec les noyau en mousse PVC à cellules fermées. La mousse utilisée dans l'infusion est généralement rainurée ou perforée pour faciliter l'écoulement de la résine, tandis que les noyaux d'autoclave sont sélectionnés pour leur résistance à la température et au fluage.
Dans de nombreux programmes, les deux méthodes sont combinées : coques et ponts infusés avec longerons et accastillages durcis en autoclave. Cette approche hybride offre des performances élevées là où cela est important tout en gardant le coût global sous contrôle.
La conception pour le durcissement en autoclave commence par comprendre comment la chaleur et la pression agiront sur la pièce. La pièce doit s'adapter au récipient, l'outillage doit résister à la température de polymérisation et le drapage doit être disposé de manière à ce que la pression le consolide uniformément.
Les angles vifs et les changements brusques d'épaisseur sont problématiques, car la pression ne les consolide pas uniformément et la résine peut s'accumuler. Les bonnes pièces d'autoclave utilisent des rayons généreux et des transitions douces pour garantir une consolidation cohérente.
Le noyau doit être sélectionné en fonction des conditions de durcissement et le sac sous vide doit être soigneusement scellé et plissé afin qu'il puisse suivre le contour de la pièce sans se former. Le pontage empêche la pression d'atteindre le stratifié et laisse des vides.
Enfin, le cycle de durcissement doit être validé pour la combinaison spécifique de pièce et de matériau. Un cycle qui fonctionne pour un stratifié peut ne pas fonctionner pour un autre, c'est pourquoi la validation du processus est une partie essentielle du développement des pièces d'autoclave.
Même avec un contrôle minutieux du processus, le durcissement en autoclave peut occasionnellement produire des défauts. La plupart des problèmes appartiennent à quelques catégories bien comprises qui peuvent être diagnostiquées et corrigées.
Vides et porosité – généralement causés par une pression insuffisante, une fuite du sac ou un vide inadéquat. Vérifiez l'étanchéité du sac et augmentez la pression de consolidation.
Noyau effondrement – causé par un noyau non évalué pour la température ou la pression de polymérisation. Vérifiez le grade et, si nécessaire, passez à une mousse de densité ou de température plus élevée.
Manque de résine – causé par une pression excessive ou un manque de résine. Réduisez la pression ou augmentez la teneur en résine.
Déformation — causée par un refroidissement inégal ou une superposition asymétrique. Utilisez un refroidissement contrôlé et des stratifiés équilibrés.
La plupart de ces problèmes sont évités au stade du développement du procédé en validant le cycle, le sac et la sélection du noyau avant le début de la production. Une approche méthodique permet de gagner beaucoup plus de temps qu’elle n’en coûte.
Le traitement en autoclave continue d'évoluer. Les cuves modernes sont plus économes en énergie, plus automatisées et plus instrumentées que jamais, avec une surveillance en temps réel de la température et de la pression en plusieurs points de la pièce.
Le traitement hors autoclave (OoA) s'est développé en parallèle, offrant des préimprégnés durcissables au four et des systèmes d'infusion qui se rapprochent de la qualité en autoclave à moindre coût. Pour de nombreuses applications, ces méthodes constituent désormais une alternative viable.
Les technologies en autoclave et hors autoclave continuent de se développer. L'utilisation future dépend de la qualification des matériaux, de la taille des composants, des aspects économiques de la production et des exigences de performances applicables. Une prévision des préférences du marché n’est pas nécessaire pour justifier la décision technique concernant une pièce actuelle.
Pour comprendre pourquoi le durcissement en autoclave produit des stratifiés d’une telle qualité, il est utile de comprendre comment les vides se forment en premier lieu. Des vides sont créés lorsque de l'air ou des substances volatiles sont emprisonnés dans le stratifié pendant la superposition ou pendant le durcissement de la résine, et ils constituent la principale source de perte de résistance dans les composites.
Le vide élimine une partie de cet air emprisonné, mais il ne peut pas comprimer suffisamment le stratifié pour éliminer les plus petites bulles. La pression fait ce que le vide ne peut pas faire : elle comprime l'ensemble de la pile, effondrant les bulles et entraînant les substances volatiles restantes en solution dans la résine.
La porosité doit être mesurée en utilisant la méthode et les exigences en matière d'échantillons dans le plan de qualification. Cet article n'attribue pas de résultat universel inférieur à un pour cent aux pièces de l'autoclave ni de porosité fixe aux pièces sous vide uniquement. Comparez les stratifiés représentatifs fabriqués à partir des systèmes de matériaux candidats réels dans des conditions contrôlées.
La pression peut affecter la consolidation et le comportement des vides, mais son avantage est lié à la rhéologie de la résine, à l'évacuation et à la durée du cycle. Les systèmes qualifiés uniquement sous vide peuvent également répondre à des exigences exigeantes. La question utile est de savoir si le procédé proposé répond aux critères d'acceptation mesurés, et non si une catégorie d'équipement est universellement indispensable.
Différentes industries utilisent l'autoclave de différentes manières, reflétant leurs exigences de performances et leurs tolérances de coûts. Le tableau ci-dessous résume la manière dont chaque industrie applique le durcissement en autoclave.
| Application | Contrainte potentielle | Preuves requises |
|---|---|---|
| Composante aérospatiale | Spécifications approuvées des matériaux et des processus | Qualification des composants ; pas seulement une étiquette d'équipement |
| Secteur Maritime composant | Taille des pièces, humidité et charges locales | Tests représentatifs de stratifiés et de détails scellés |
| Volet sportif | Réponse aux impacts et règles | Tests du produit fini et approbation applicable |
La réussite des projets d'autoclaves dépend autant du matériau de base que du processus. Travailler avec un fournisseur de noyaux en mousse expérimenté permet de garantir que le noyau que vous spécifiez est adapté à votre température et pression de durcissement exactes.
Un bon fournisseur fournira des données complètes panneaux , y compris la résistance au fluage en compression et les températures nominales, et vous aidera à sélectionner la densité adaptée à votre cycle. Ils peuvent également vous conseiller sur les options rainurées ou perforées si vous passez ultérieurement à un processus de perfusion.
Pour les projets combinant autoclave et infusion, un fournisseur disposant d’une large gamme de produits peut fournir une seule famille de mousse cohérente pour les deux processus, simplifiant ainsi l’approvisionnement et réduisant les variations.
Le durcissement en autoclave reste une option de fabrication importante car il combine une chaleur et une pression externe contrôlables. Son adéquation doit être démontrée pour le composant, la résine et le noyau. Une alternative qualifiée n’est pas inférieure simplement parce qu’elle utilise un four, une presse ou un système d’infusion.
La chaleur, la pression et le vide doivent être coordonnés pour obtenir un durcissement et une consolidation acceptables. La preuve finale provient de l’inspection dimensionnelle, des tests de matériaux et du plan de qualification des composants. Le nom du processus ne peut à lui seul justifier l’affirmation selon laquelle une pièce est plus légère, plus solide ou plus fiable qu’une autre conception.
Pour les applications où ces qualités sont importantes — aérospatiale, sport automobile, articles de sport haut de gamme industrie marine et haut de gamme — l'autoclave reste la référence. Pour les pièces industrielles sensibles aux coûts, l’infusion sous vide et le durcissement sous presse offrent d’excellentes alternatives, et les deux approches sont souvent combinées en un seul programme.
Comprendre ce qu'est le processus d'autoclave et comment la chaleur et la pression fonctionnent ensemble est la base pour prendre la bonne décision de durcissement pour votre projet de composite.
L’idée d’utiliser la pression pour améliorer les propriétés des matériaux n’est pas nouvelle. Les pièces forgées en métal, le bois lamellé et les premiers plastiques étaient tous pressés pour les consolider et éliminer les défauts, bien avant que les composites n'existent en tant que classe de matériaux.
Lorsque les composites modernes sont apparus au milieu du XXe siècle, les fabricants ont rapidement découvert que le durcissement au four laissait des vides et des incohérences. La solution consistait à adapter la technologie des appareils sous pression au durcissement des composites, et l’autoclave pour composites était né.
L’industrie aérospatiale a été à l’origine du développement précoce de l’autoclave, car ses exigences élevées en matière de résistance et de poids ne laissaient aucune place au vide. Au fur et à mesure que la technologie mûrissait, elle s'est étendue au sport automobile, industrie marine et aux articles de sport, où les mêmes avantages s'appliquaient.
Le durcissement des composites assisté par pression est une technologie mature, mais la qualification des matériaux et des procédés reste nécessaire. La fabrication moderne comprend plusieurs voies viables. Sélectionnez l’équipement en fonction des exigences de construction et de production testées plutôt que de supposer que l’utilisation historique confère automatiquement une supériorité.
Un autoclave est un récipient sous pression fonctionnant à haute température et doit être traité avec respect. Une formation, une maintenance et des procédures d'exploitation appropriées sont essentielles à un fonctionnement sûr.
Ne dépassez jamais la pression et la température nominales du récipient.
Vérifiez que la porte est correctement verrouillée et scellée avant la mise sous pression.
Utilisez un gaz inerte – généralement de l’azote – pour la pressurisation afin d’éviter tout risque de combustion.
Inspectez régulièrement les joints, les vannes et les verrouillages de sécurité.
Suivez le cycle de guérison validé et ne vous écartez jamais sans approbation documentée.
Une opération d'autoclave bien gérée combine la précision d'un processus validé avec la discipline d'une forte culture de sécurité, produisant à la fois des pièces de haute qualité et un environnement de travail sûr.
La qualité d'une pièce durcie en autoclave dépend fortement de l'outillage et des matériaux d'ensachage utilisés. Le moule doit être stable à la température de durcissement, afin de ne pas déformer la pièce lors de la chaleur et du refroidissement, et sa dilatation thermique doit être adaptée au stratifié.
Les plaques de calfeutrage sont des plaques rigide placées au-dessus de la stratification pour répartir la pression uniformément et donner à la pièce une finition de surface lisse. Ils sont particulièrement utiles pour les pièces plates ou légèrement incurvées où le sac seul laisserait une surface inégale.
Le sac sous vide lui-même doit être soigneusement choisi et appliqué. Il doit pouvoir suivre le contour de la pièce sans former de pont, car toute zone où le sac est éloigné de la pièce ne recevra pas la pleine pression de consolidation.
Des tissus respirants et purgeurs complètent la pile d’ensachage. Le reniflard permet à l'air de s'échapper, tandis que le purgeur absorbe l'excès de résine. Trouver le bon équilibre garantit que la pièce n’est ni affamée ni riche en résine.
Pour les panneaux sandwich, l'outillage doit également soutenir l'âme en mousse de manière uniforme, afin que l'âme ne soit pas écrasée ou déplacée pendant le durcissement. Un ensemble d'outils bien conçus est aussi important que le cycle de polymérisation lui-même pour la qualité de la pièce finie.
Si vous investissez dans un autoclave, plusieurs facteurs influenceront votre décision. Le diamètre interne et la longueur du récipient déterminent la taille maximale de la pièce, tandis que les valeurs nominales de pression et de température maximales déterminent la gamme de matériaux que vous pouvez polymériser.
Les autoclaves modernes offrent une automatisation et un enregistrement des données étendus, qui améliorent la répétabilité et la traçabilité. Pour un travail de haute performance, ce niveau de contrôle vaut l’investissement, car il répond directement aux exigences de qualité de l’aérospatiale et des industries similaires.
Le coût d’exploitation est également un facteur important. La consommation d'énergie, la maintenance et le temps de cycle contribuent tous au coût de chaque pièce. L'autoclave doit donc être dimensionné et spécifié pour correspondre à votre volume de production attendu plutôt que simplement à la plus grande pièce que vous pourriez fabriquer.
Enfin, pensez à l'assistance et à la formation disponibles auprès du fournisseur d'équipement, car un autoclave bien pris en charge fonctionnera de manière plus fiable et plus sûre tout au long de sa durée de vie.
Afficher les informations documentées sur la qualité StruCell P45 comme référence matérielle supplémentaire ; il ne s’agit pas d’une recommandation d’application automatique.
Envoyez au fournisseur de noyaux la qualité, l'épaisseur, le renforcement, le système de résine et le cycle complet proposés plutôt que de demander uniquement si PVC peut être autoclavé. Incluez les taux de chauffage et de refroidissement, le temps de séjour, les conditions de pression externe et de vide. Demandez quelles propriétés ont été mesurées après le traitement et si les données à l'appui s'appliquent à la configuration de surface fournie. Une déclaration de candidature sur un site Web est un point de départ pour une discussion et non un document d'approbation.
Marquez les emplacements de mesure répétables sur un panneau d’essai avant le durcissement. Enregistrez les dimensions originales du noyau et distinguez la compression de l'outillage du changement permanent de matériau. Après refroidissement et relâchement de la pression, inspectez l'épaisseur, l'impression de la surface et l'interface peau-noyau. Les limites d'acceptation doivent être convenues avant l'essai ; ne définissez pas le succès après avoir vu le résultat. Si le processus provoque un changement inacceptable, revisitez le matériau ou le cycle plutôt que de simplement augmenter la densité.
Enregistrez les lots de matériaux, les temps d'arrêt le cas échéant, les contrôles de fuite des sacs, les instruments et l'historique complet de la chaleur, de la pression et du vide. Comparez les températures des pièces avec la température programmée du récipient, en particulier pendant le chauffage et le refroidissement. Un tracé satisfaisant du contrôleur ne peut exclure une zone froide ou un sac endommagé. Conservez les résultats de l’inspection et des tests mécaniques avec l’enregistrement du cycle afin que les futurs changements de production aient une base de référence claire.
Un essai de mousse établit le comportement du matériau, et non la sécurité du récipient sous pression. Seul le personnel formé utilisant les procédures d'équipement approuvées doit utiliser un autoclave. Les verrouillages, l'inspection et les mesures d'urgence restent sous la responsabilité de l'opérateur de l'équipement. Ce guide ne fournit volontairement aucune recette en matière de pression opérationnelle ; ces paramètres doivent provenir de la documentation autorisée du processus et de l'équipement.
Autoclave — Un récipient sous pression et chauffé utilisé pour durcir les pièces composites sous température et pression contrôlées afin d'éliminer les vides et d'optimiser la qualité du stratifié.
Sac sous vide — Un sac en film scellé à partir duquel l'air est évacué pendant le durcissement pour compacter le stratifié et éliminer l'air emprisonné.
Teneur en vide — Le pourcentage d'un stratifié occupé par des bulles d'air ; une teneur en vides plus faible indique un stratifié de meilleure qualité et plus résistant.
Fraction volumique de fibres — Proportion d'un composite occupée par des fibres de renforcement, exprimée en pourcentage ; des valeurs plus élevées signifient généralement une rigidité plus élevée.
Prepreg — Tissu de renfort pré-imprégné d'une quantité mesurée de résine, couramment utilisé dans le durcissement en autoclave pour un contrôle précis de la résine.
Cycle de durcissement — La recette définie de température, de pression et de temps utilisée pour durcir une pièce composite.
Réticulation — Le processus chimique par lequel les molécules de résine se lient dans un réseau rigide pendant le durcissement.
Résistance au fluage — Capacité d'un matériau à résister à une déformation lente sous une charge soutenue, essentielle pour les noyaux utilisés dans le traitement en autoclave.
Consolidation — Processus de compression d'une pile de stratifiés pour éliminer l'air et assurer un contact complet entre les couches.
Tissu respirant — Une couche poreuse dans le sac sous vide qui permet à l'air et à l'excès de résine de s'échapper pendant le durcissement.
Il n’existe pas de température d’autoclave composite universelle. Suivez les spécifications exactes de durcissement de la résine et l'enveloppe de traitement documentée du fournisseur principal. Validez ensemble la température, le séjour et la pression sur le stratifié prévu.
Certaines qualités peuvent être évaluées pour la fabrication en autoclave, mais leur adéquation n’est pas universelle. Les informations d'application P200 ne constituent pas une évaluation de cycle complète. Obtenez les limites écrites spécifiques au grade et les résultats de qualification avant la production.
La pression peut favoriser la consolidation tandis que les voies de vide et d'évacuation aident à gérer l'air emprisonné. Le résultat dépend également de la viscosité de la résine, des matières volatiles et de la durée du cycle. Mesurez la porosité plutôt que de supposer que tous les vides ont disparu.
Non. Des fours, infusions, presses et autres voies qualifiées peuvent répondre à des exigences exigeantes. Sélectionnez l'itinéraire en utilisant la construction approuvée et les performances mesurées des composants.
Utilisez la pression spécifiée par la procédure approuvée en matière de matériaux et de processus. Les données de compression Noyau à une température ne peuvent pas définir le réglage de la pression du récipient. Confirmer la pression différentielle, le temps de séjour et les limitations de l'équipement avec l'ingénieur responsable.
La durée du cycle est déterminée par les exigences de durcissement de la résine, la réponse thermique de la pièce et les contraintes de refroidissement. Aucun temps de séjour générique ne convient à chaque stratifié. Enregistrez les températures réelles des pièces et vérifiez l’état de durcissement requis.
Le fluide sous pression est défini par les spécifications de l'équipement et du processus. Ne remplacez pas les gaz ou les paramètres de fonctionnement d'un article général. Suivez la documentation autorisée sur la sécurité et l'exploitation du navire.
Oui, une température, une pression ou un séjour excessif peuvent provoquer une déformation ou des dommages. Testez l’épaisseur retenue et la qualité de l’interface sur une construction représentative. Ne présumez pas que la densité à elle seule empêche l’effondrement.
Le durcissement en autoclave utilise un récipient sous pression contrôlée ; les itinéraires hors autoclave ne nécessitent pas ce récipient. Les deux nécessitent un système de matériel qualifié et un plan d’acceptation. La NASA a étudié les applications exigeantes des composites hors autoclave.
Uniquement lorsque la résine, le noyau et la procédure complète sont adaptés et validés. Un cycle de durcissement de préimprégné ne peut pas être automatiquement transféré à un dépôt humide. Confirmez le contrôle de la résine, l’exothermie et les preuves d’inspection requises.