Auteur : Éditeur du site Heure de publication : 2026-09-17 Origine : Site


L'ingénierie de la flottabilité a son propre vocabulaire et la plupart des erreurs de spécification commencent par un terme utilisé de manière vague. Les huit définitions ci-dessous sont celles qui décident si un noyau de mousse survit dix ans en profondeur ou s'écrase lors de sa première descente.
StruCell® est une mousse structurelle PVC réticulée à cellules fermées fournie sous le nom de plaques dans sept grades de densité allant de P45 (48 kg/m⊃3 ;) à P250 (250 kg/m⊃3 ;), plus un grade recyclé (Rigicore P). Il est utilisé comme âme sandwich : la mousse supporte le cisaillement et la compression locale tandis que les peaux supportent la flexion, c'est pourquoi le même plaque peut rigidifier une coque de bateau et assurer la flottabilité en profondeur.
La profondeur de travail est la profondeur d'eau qu'une qualité peut contenir en continu sans perdre sa géométrie. Elle est définie par une déformation totale du volume inférieure à 1 % au cours d'un maintien de quatre heures, pratiquement sans autre changement par heure – le test pratique pour une pièce qui doit conserver son déplacement et sa marge de flottabilité pendant des années.
La profondeur d'écrasement est la pression à laquelle la mousse perd 5 % de son volume initial sous une vitesse de rampe définie (0,1 MPa/s). Il s'agit d'un seuil dynamique, pas d'une cote de service : au-dessus, les parois des cellules s'effondrent définitivement et la pièce perd un déplacement qu'aucune inspection ultérieure ne récupère.
La pression hydrostatique augmente d'environ 0,1 MPa tous les 10 m de profondeur d'eau de mer, donc 30 m correspondent à environ 0,3 MPa, 50 m à 0,5 MPa et 280 m à 2,8 MPa. Chaque spécification de cet article peut donc être lue comme une profondeur : les données P80 à 0,5 MPa décrivent exactement ce qu'une pièce voit à 50 m.
La déformation volumique est la variation du volume d'un échantillon après un maintien de la pression, mesurée par la méthode de déplacement et exprimée en pourcentage du volume d'origine. C'est la mesure la plus directe pour savoir si une mousse a simplement fléchi ou a commencé à s'effondrer : 0,16 % correspond à une récupération élastique, tandis que 8,88 % correspond à une perte permanente.
L'absorption d'eau est la masse d'eau absorbée par un échantillon après pressurisation, exprimée en pourcentage de la masse sèche. Parce que l'eau absorbée a presque la même densité que l'eau de mer, soit une absorption de 2,49 % dans un 80 kg/m⊃3 ; la mousse décale la densité de la pièce d'environ 2 kg/m⊃3 ; - petit, mais mérite d'être suivi lorsque la marge de flottabilité est étroite.
Une mousse à cellules fermées maintient chaque poche de gaz scellée, de sorte que l'eau ne peut pas s'écouler à travers le noyau comme elle le fait à travers un matériau à cellules ouvertes. Les teneurs en StruCell® sont supérieures à 95 % à cellules fermées, c'est pourquoi l'absorption d'eau reste inférieure à un chiffre même après un maintien de quatre heures à 0,5 MPa.
La marge de flottabilité est la différence entre le déplacement fourni par une pièce et la charge qu'elle doit supporter, exprimée en pourcentage. Les conceptions classées en profondeur conservent normalement une marge suffisamment grande pour absorber l’absorption d’eau, le gain de poids de la peau et le lent fluage de la mousse au cours de la durée de vie – c’est pourquoi une profondeur de travail bien supérieure à la profondeur de fonctionnement est le choix de conception habituel.
Vous concevez une pièce qui doit faire deux choses opposées à la fois : déplacer l'eau pour créer une portance et résister à la pression liée à la profondeur. La densité se situe exactement entre ces exigences. Un briquet plaque donne plus de portance par unité de volume mais s'écrase à une profondeur moindre ; un plaque plus dense résiste à plus de pression mais se déplace moins. Le choix du grade est donc un calcul, pas une préférence – et les deux chiffres qui le déterminent sont la résistance à la compression de la mousse et la pression hydrostatique à la profondeur cible.
Les nuances StruCell® couvrent une plage de résistance à la compression de 0,6 MPa à P45 à 6,2 MPa à P250, ce qui correspond à une plage de profondeur de travail de 30 m à 280 m. Entre ces deux points, chaque étape de densité supplémentaire permet d'acquérir environ 30 à 60 m de profondeur. Le tableau ci-dessous met côte à côte les valeurs de densité, de rigidité et de résistance afin que le compromis soit visible avant la rédaction de toute spécification.
| Grade | Densité (kg/m³) | Résistance à la compression (MPa) | Module de compression (MPa) | Résistance à la traction (MPa) |
|---|---|---|---|---|
| StruCell® P45 | 48 | 0.6 | 50 | 1.4 |
| StruCell® P60 | 60 | 0.93 | 70 | 1.8 |
| StruCell® P80 | 80 | 1.4 | 90 | 2.5 |
| StruCell® P100 | 100 | 2.0 | 135 | 3.5 |
| StruCell® P130 | 130 | 3.0 | 170 | 4.5 |
| StruCell® P200 | 200 | 4.8 | 240 | 7.1 |
| StruCell® P250 | 250 | 6.2 | 300 | 9.2 |
Deux conséquences découlent du tableau. Premièrement, la densité et la résistance augmentent ensemble, mais pas de manière linéaire : passer de P80 à P100 augmente la densité de 25 % tandis que la résistance à la compression augmente d'environ 43 %, de sorte que la qualité la plus élevée est souvent le choix le plus efficace une fois qu'un seuil de profondeur est franchi. Deuxièmement, les valeurs de module montrent pourquoi une mousse suffisamment résistante peut toujours ne pas convenir : un noyau à faible module fléchit sous la même charge même s'il ne s'effondre pas, ce qui modifie la forme et le comportement hydrodynamique de la pièce finie.
'Les plastiques cellulaires utilisés comme matériau de flottabilité doivent être caractérisés à la fois pour le fluage en compression et l'absorption d'eau, car la perte de flottabilité en service est la somme des deux.'
Un noyau de mousse immergé est chargé d’une manière qu’il est facile de sous-estimer. La pression agit sur toutes les faces de la pièce, pas seulement sur la surface supérieure : un plaque à 50 m voit environ 0,5 MPa appuyer sur tous les côtés, et la déformation résultante est régie par la réponse globale de la mousse, et non par la peau. Lorsqu'un panneau sandwich avec des peaux scellées est immergé, la différence de pression à travers la peau transfère la quasi-totalité de la charge dans l'âme, c'est pourquoi une âme choisie pour sa rigidité en surface peut se rompre en profondeur même si le panneau n'a jamais changé.
Trois mécanismes agissent alors en même temps, et chacun possède son propre seuil :
La température et le temps décalent les trois seuils. Une nuance testée à température ambiante montrera une profondeur d'écrasement plus faible dans l'eau de mer froide et une résistance au fluage plus faible sur une durée de vie mesurée en années plutôt qu'en heures. C'est pourquoi la marge de conception entre la profondeur d'exploitation et la profondeur de travail doit être traitée comme une marge réelle et non comme un facteur de sécurité à réduire au stade de l'appel d'offres.
Pour une première estimation, comparer la pression d'exploitation avec la résistance à la compression du grade candidat et maintenir la valeur de profondeur de travail bien au-dessus de la profondeur d'exploitation. Dans la section suivante, la même logique est appliquée aux données d'essai réelles mesurées sur StruCell® plaques à 0,5 MPa, qui correspond à la pression à 50 m — la profondeur à laquelle la différence entre deux niveaux voisins devient indubitable.
La façon la plus claire de séparer deux niveaux est de maintenir les deux à la même pression et de mesurer les changements. Dans notre test hydraulique, un échantillon est pressurisé à 0,5 MPa – la pression hydrostatique à 50 m d’eau de mer – et maintenu jusqu’à ce que sa géométrie se stabilise ; l'échantillon est ensuite libéré et mesuré pour déterminer la déformation du volume et l'absorption d'eau. Six échantillons de chaque qualité sont testés afin que la dispersion soit visible plutôt que moyennée.
Chaque échantillon de cet ensemble de données a été prélevé sur notre propre production : les plaques testés sont StruCell® structurels noyau en mousse PVC fabriqués par UNION COMPOSITES et tirés de produits de routine, et non d'échantillons de laboratoire préparés pour le test. Les valeurs ci-dessous décrivent donc le matériau qu'un client reçoit réellement, lot par lot, ce qui les rend utilisables comme entrée de conception plutôt que comme démonstration dans le meilleur des cas.
Deux méthodes définissent les nombres. Le volume est mesuré par la méthode du déplacement : V1 avant la pressurisation, V2 après, avec la variation exprimée comme (V2 − V1) / V1 × 100 %. L'absorption d'eau est mesurée en masse : l'échantillon est séché à 50 °C pendant 24 h, refroidi et pesé (m1), puis après mise sous pression, la surface est épongée, l'échantillon est immergé dans de l'éthanol anhydre pendant environ une minute pour déplacer l'eau de surface, épongé à nouveau, séché à l'air pendant une minute et pesé immédiatement (m2), ce qui donne (m2 − m1) / m1 × 100 %.
| Echantillon | m1 masse sèche (g) | m2 après pression (g) | Absorption d'eau | V1 / V2 (volume) | Déformation à 4 h |
|---|---|---|---|---|---|
| 1 | 14.9751 | 15.2726 | 1,99% | 183,5 / 183,2 | −0,16% |
| 2 | 14.8812 | 15.4556 | 3,86% | 182,3 / 182,1 | −0,11% |
| 3 | 15.0421 | 15.5019 | 3,06% | 183,6 / 183,4 | −0,11% |
| 4 | 15.0232 | 15.2579 | 1,56% | 183,7 / 183,3 | −0,22% |
| 5 | 15.0174 | 15.3429 | 2,17% | 183,6 / 183,1 | −0,27% |
| 6 | 14.9771 | 15.3192 | 2,28% | 182,6 / 182,4 | −0,11% |
| Moyenne/maximum | — | — | 2,49% / 3,86% | — | −0,16 % / −0,27 % |
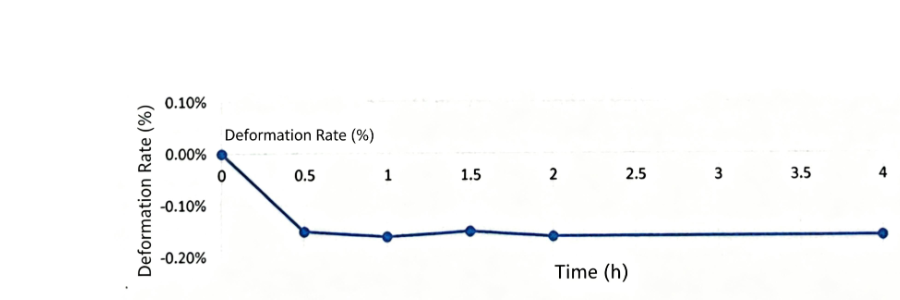
P80 sous 0,5 MPa : la courbe de déformation s'aplatit dans la première demi-heure et reste entre environ −0,14 % et −0,16 % pour la tenue restante, qui est un comportement élastique plutôt qu'un effondrement.
| Échantillon | m1 masse sèche (g) | m2 après pression (g) | Absorption d'eau | Déformation à 4 h |
|---|---|---|---|---|
| 1 | 11.6528 | 12.5427 | 7,64% | −8,9 % (région d'effondrement) |
| 2 | 11.6129 | 12.4371 | 7,10% | région d'effondrement |
| 3 | 11.3484 | 12.0821 | 6,47% | région d'effondrement |
| 4 | 11.3520 | 12.3410 | 8,71% | région d'effondrement |
| 5 | 11.6837 | 12.5821 | 7,69% | région d'effondrement |
| Moyenne/maximum | — | — | 7,41% / 8,71% | −8,88 % / −9,56 % |
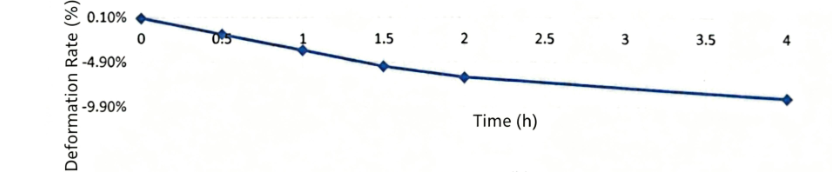
P60 au même 0,5 MPa : la courbe continue de descendre vers −9% au lieu de se stabiliser. La pente ne rampe pas, elle s'effondre et le déplacement qu'elle perd est permanent.
Lus ensemble, les deux ensembles de données donnent une règle facile à appliquer dans une spécification : à 50 m, P80 se déforme d'environ 0,16 % et absorbe 2,49 % d'eau en moyenne, tandis que P60 se déforme de 8,88 % et absorbe 7,41 %. La perte de volume est le chiffre qui compte pour la flottabilité : une partie qui perd près de 9 % de son volume perd près de 9 % de sa portance, et aucune épaisseur de peau ne la restaure.
L'absorption d'eau raconte une histoire cohérente : une fois que les cellules commencent à s'effondrer, la structure s'ouvre et l'absorption d'eau est multipliée par trois par rapport à une qualité encore dans sa plage élastique. En service, cette combinaison se compose de moins de volume et de plus de masse en même temps, poussant tous deux la marge de flottabilité dans la mauvaise direction.
Les deux mesures ci-dessus se transforment en un tableau de conception une fois répétées sur toute la plage de densité. La profondeur de travail est la profondeur qu'une nuance peut maintenir en continu tandis que la déformation totale reste inférieure à 1 % — vérifiée en prolongeant la retenue jusqu'à quatre heures et en vérifiant que l'échantillon a arrêté de bouger. La profondeur d'écrasement est la pression à laquelle la perte de volume initiale atteint 5 % sous une rampe de 0,1 MPa/s. Ensemble, ils encadrent la fenêtre de conception sûre pour chaque densité.
| Nuance | Pression de travail (MPa) | Profondeur de travail (m) | Pression d'écrasement (MPa) | Profondeur d'écrasement (m) |
|---|---|---|---|---|
| StruCell® P60 | 0.3 | 30 | 0.5 | 50 |
| StruCell® P80 | 0.5 | 50 | 0.95 | 90 |
| StruCell® P100 | 0.8 | 80 | 1.3 | 130 |
| StruCell® P130 | 1.2 | 120 | 2.1 | 200 |
| StruCell® P200 | 1.9 | 190 | 3.2 | 300 |
| StruCell® P250 | 2.8 | 280 | 5.0 | 500 |
Le test mesuré de 50 m se situe exactement sur la limite prédite par le tableau. Le P80 a une profondeur de travail de 50 m et, testé là-bas, se déforme de 0,16 %, confortablement dans le critère de 1 %. Le P60 a une profondeur de travail de 30 m et une profondeur de concassage de 50 m, et à 50 m il se déforme de 8,88 %, au-delà de la perte de 5 % qui définit le concassage. Le tableau et le test concordent, ce qui est la propriété utile d'un ensemble de données généré à partir du même mécanisme physique plutôt qu'à partir d'hypothèses distinctes.
En pratique, concevez à 60-80 % de la profondeur de travail lorsque la pièce est exposée de manière répétée ou de longue durée, et réservez la région située entre la profondeur de travail et la profondeur d'écrasement pour de courtes excursions. Une pièce conçue pour 30 m qui atteint occasionnellement 45 m est un cas très différent de celle qui vit à 45 m, car le fluage est fonction du temps ainsi que de la pression.
Une attente de quatre heures répond à la question de la force ; cela ne répond pas à la question de la longévité. Pour cela, des échantillons de production de plusieurs qualités – encore une fois prélevés sur notre propre production StruCell® – ont été trempés sous 3 bars – environ 30 m d’eau – et pesés périodiquement sur une période d’environ 570 à 738 heures, avec une densité suivie par rapport à la référence de poids sec établie après un pré-trempage de 72 heures.
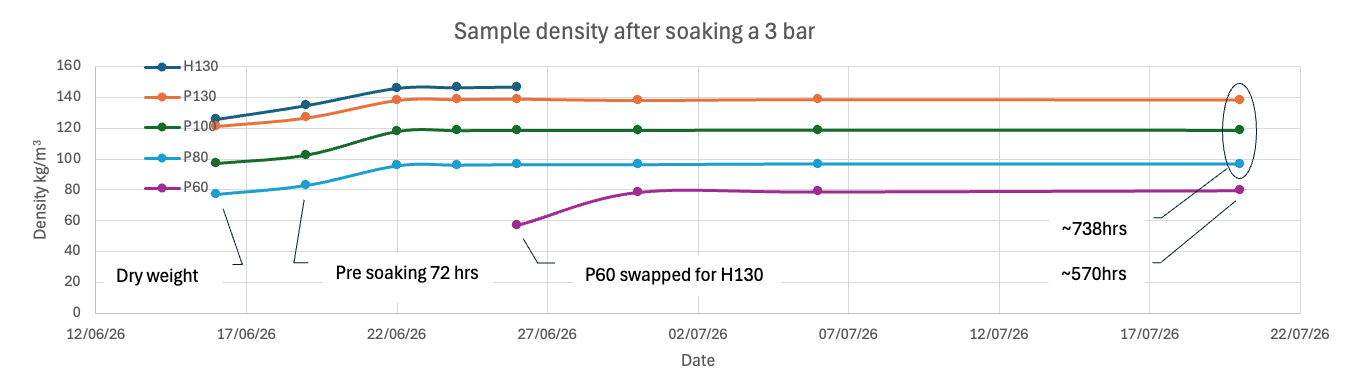
Densité mesurée par rapport à la base de poids sec au cours d'un trempage à 3 bars de plus de 570 heures. Les courbes restent proches de leurs valeurs de départ, ce qui correspond au comportement attendu d'un noyau à cellules fermées lors d'une immersion de longue durée.
Ce qui compte dans un long trempage, ce n'est pas la densité absolue mais sa dérive. Parce que l’eau absorbée remplace l’air dans les cellules, une mousse qui absorbe l’eau devient plus dense et perd simultanément sa flottabilité. Le suivi de la masse sur des centaines d'heures montre si la courbe d'absorption s'est aplatie – le point auquel le volume cellulaire accessible s'est rempli et où une exposition ultérieure ne modifie plus la masse de la pièce. Les qualités qui se situent dans la partie supérieure de leur plage de travail atteignent rapidement ce plateau et y restent ensuite.
Deux conclusions de conception ressortent des données de trempage. Premièrement, une pièce de flottabilité doit être dimensionnée en tenant compte de la valeur du plateau plutôt qu'en fonction d'une densité à l'état sec, puisque c'est la condition dans laquelle elle passera sa durée de vie. Deuxièmement, plus une pente s'approche lentement de son plateau, plus la tolérance doit être prudente - ce qui est un autre argument en faveur du choix d'une densité avec une profondeur de travail supérieure à la profondeur d'exploitation plutôt qu'à celle-ci.
P60 et P80 sont les deux grades les plus souvent comparés pour industrie marine et le travail de flottabilité, et la comparaison est instructive car la différence de densité n'est que de 20 kg/m⊃3 ; tandis que la différence de capacité en profondeur est bien plus grande. Le tableau ci-dessous présente côte à côte les comportements mesurés dans les mêmes conditions de 50 m, ainsi que les valeurs catalogue qui expliquent le résultat.
| Critère | StruCell® P60 | StruCell® P80 |
|---|---|---|
| Densité | 60 kg/m⊃3 ; | 80 kg/m⊃3 ; |
| Résistance à la compression | 0,93 MPa | 1,4 MPa |
| Profondeur de travail (moins de 1% de déformation) | 30 m | 50 m |
| Profondeur d'écrasement (5 % de perte de volume) | 50 m | 90 m |
| Déformation mesurée à 50 m / 4 h | −8,88 % (maximum −9,56 %) | −0,16 % (maximum −0,27 %) |
| Absorption d'eau mesurée à 50 m | 7,41% (maximum 8,71%) | 2,49% (maximum 3,86%) |
| Ascenseur par mètre cube | Plus élevé (environ 940 kg/m⊃3 ; déplacement net dans l’eau de mer) | Inférieur (environ 920 kg/m⊃3 ; déplacement net dans l’eau de mer) |
| Meilleur ajustement | Coques de pales d'éolienne, composants de camping-car et de bateau, flottaison peu profonde, pièces isolées | Modules de flottabilité jusqu'à 50 m, structures ROV et industrie marine , noyaux sportifs, sandwich coque et pont |
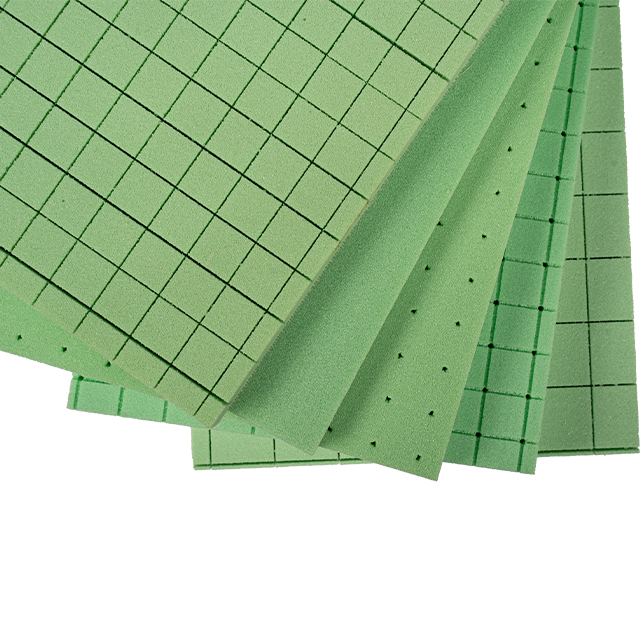
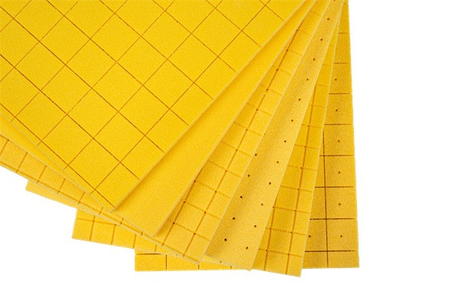
StruCell® P80 plaque de notre propre production — la qualité utilisée pour l'essai hydraulique de 50 m ci-dessus, fournie lisse ou rainurée et perforée pour l'écoulement de la résine.
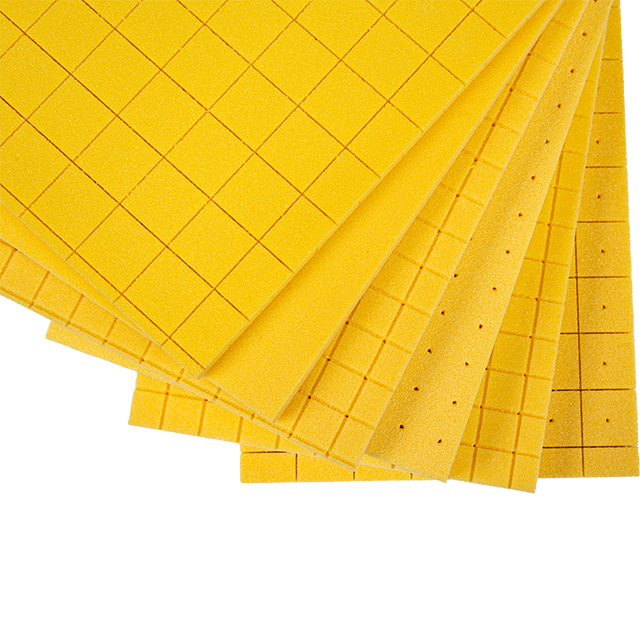
StruCell® P60 plaque de la même ligne de production : le grade le plus léger pour la flottaison à faible profondeur, les noyaux de coque et de pont, où la portance par kilogramme compte plus que la pression nominale.
Choisissez P60 lorsque la pièce reste à moins de 30 m, lorsque l'économie de poids compte plus que la pression nominale, ou lorsque le travail du noyau est de rigidité et d'isolation plutôt que de déplacement. Il convient parfaitement aux coques de pales d'éolienne, aux panneaux de camping-car, aux éléments de flottaison peu profonds et aux composants de bateaux qui ne connaissent jamais de profondeur soutenue. Sa résistance à la compression de 0,93 MPa est suffisante pour le cisaillement sandwich dans ces applications, et sa densité plus faible donne la meilleure portance par kilogramme à faible profondeur.
Choisissez P80 dès que la profondeur de conception atteint 40 à 50 m, lorsque la pièce est porteuse et flottante, ou lorsque la durée de vie se mesure en années d'immersion. Le comportement mesuré à 50 m — 0,16 % de déformation et 2,49 % d'absorption — laisse une vraie marge par rapport au critère de 1 %, alors que P60 à la même profondeur dépasse déjà son seuil d'écrasement. Pour la flottabilité du ROV, les structures industrie marine et toute pièce devant conserver son déplacement, P80 est le grade par défaut.
Si la réponse n'est toujours pas claire, la question décisive est de savoir ce qui se passe le pire jour : une partie P60 qui atteint 50 m perd en permanence environ 9 % de son volume, tandis qu'une partie P80 qui atteint la même profondeur récupère. Concevoir dans le pire des cas plutôt que dans le cas nominal est généralement ce qui détermine la note.
La plupart des problèmes de flottabilité sont résolus avant la découpe de la première pièce, dans le cahier des charges. Les sept erreurs ci-dessous sont celles qui apparaissent à plusieurs reprises dans les projets industrie marine et sous-marins.
'La sélection du matériau de flottabilité est un problème de fluage et d'absorption avant d'être un problème de résistance : la question de conception est de savoir ce que la pièce déplace après des années en profondeur, et non ce qu'elle déplace le jour de son installation.'
C'est l'ordre que nous recommandons entre la sélection des nuances et la fourniture en série. Il est rédigé pour qu'un ingénieur d'études, une équipe d'achats et un fabricant puissent tous travailler à partir de la même liste, et pour que les preuves existent avant qu'elles ne soient demandées.
L'absorption d'eau est la variable à action la plus lente dans une conception de flottabilité et celle qui est la plus souvent exclue du calcul. Les qualités StruCell® sont à cellules fermées au-dessus de 95 %, propriété qui maintient une faible absorption : chaque cellule est une poche de gaz scellée, de sorte que l'eau ne peut pénétrer que par les surfaces coupées, les cellules endommagées ou la matrice polymère elle-même. Les chiffres mesurés suivent cette structure : 2,49 % pour le P80 après un maintien de quatre heures à 50 m et 3,86 % pour le pire échantillon de l'ensemble.
| Propriété | Valeur | Effet sur une partie de flottabilité |
|---|---|---|
| Contenu à cellules fermées | au dessus de 95% | Limite l'eau pour couper les surfaces et les défauts plutôt que de permettre la transpiration à travers le noyau. |
| Conductivité thermique | 0,035–0,055 W/m·K (P45 à 0,035) | Maintient le noyau utile comme isolant ainsi que comme structure, utile dans les enceintes de la chaîne du froid et sous-marines. |
| Absorption d'eau à 50 m (P80) | 2,49% en moyenne | Environ 2 kg/m⊃3 ; du gain de densité au plateau - une petite réduction prévisible de la portance |
| Plage d'épaisseur et tolérance | 2 à 70 mm, ±0,2 mm | Permet de calculer le déplacement à partir du dessin plutôt que de le mesurer sur chaque pièce |
| Secteur Maritime références de durabilité | P45 contient le DNV GL TAK00001DV pour le confinement du GNL ; Les nuances P130 et P200 sont qualifiées pour les structures composites industrie marine | Fournit des preuves tierces pour les spécifications offshore et navales |
Sur une durée de vie, le calcul est cumulatif. Prenez un 1 m⊃3 ; module de flottabilité en P80 : la masse sèche est de 80 kg, il déplace donc environ 944 kg d'eau de mer et fournit environ 864 kg de portance nette. Au plateau d'absorption mesuré, il gagne environ 2 kg et perd une quantité négligeable de volume, de sorte que la portance nette diminue d'environ 0,2 %. Répétez le même calcul avec une qualité qui s'écrase et le tableau change complètement : une perte de volume de 8,88 % supprime environ 84 kg de déplacement, un ordre de grandeur supérieur à l'absorption d'eau.
Une pièce de flottabilité est aussi bonne que ses bords et ses articulations. Étant donné que l’eau pénètre par les cellules coupées, le mode de fabrication a un effet direct sur le chiffre d’absorption mesuré ultérieurement. Trois pratiques maintiennent les performances telles que construites proches de la valeur testée :
StruCell® plaques sont fournis dans des formats standards panneau par qualité — par exemple P60 à 2 450 × 1 150 mm, P80 à 2 280 × 1 080 mm, P100 à 2 100 × 1 000 mm et P130 à 1 900 × 900 mm — avec des formats unis, rainurés, perforés et à double découpe pour la résine. couler. Couper des pièces dans les dimensions fournies panneau réduit à la fois les déchets et le nombre de joints collés dans un module de flottabilité, où commencent la plupart des chemins d'humidité.
Cela dépend entièrement de la densité. Les qualités StruCell® sont classées entre une profondeur de travail de 30 m à P60 et 280 m à P250, avec des profondeurs de concassage de 50 m et 500 m respectivement. Le P80 couvre 50 m de profondeur de travail, le P100 couvre 80 m et le P130 couvre 120 m — la plupart des demandes sous-marines atterrissent donc sur les P80 à P200.
Choisissez P80 pour tout ce qui se trouve à 40 m ou au-delà. Mesuré à 50 m, le P80 se déforme de 0,16 % et absorbe 2,49 % de l'eau, tandis que le P60 se déforme de 8,88 % et absorbe 7,41 % — le P60 a dépassé sa profondeur d'écrasement à cette pression. Le P60 reste un bon choix en dessous de 30 m où le poids et le coût comptent plus que la pression nominale.
La profondeur de travail est la profondeur à laquelle la déformation totale reste inférieure à 1 % pendant un maintien de quatre heures, sans changement mesurable par heure. La profondeur d'écrasement est la pression à laquelle la perte de volume initiale atteint 5 % sous une rampe de 0,1 MPa/s. La profondeur de travail est la valeur de conception ; la profondeur d'écrasement est la limite dans laquelle vous ne concevez jamais.
À 50 m de profondeur d'eau et pendant quatre heures, le P80 a absorbé en moyenne 2,49 % de sa masse sèche, avec un pire échantillon de 3,86 %. Cela correspond à environ 2 kg/m⊃3 ; gain de densité - une petite réduction calculable de la portance. L'absorption augmente fortement une fois que la mousse dépasse sa profondeur de travail, car les cellules qui s'effondrent ouvrent la structure.
Oui, quand il est correctement dimensionné. Les tests de trempage à 3 bars pendant plus de 570 heures montrent que la densité reste proche de la ligne de base sèche, ce qui correspond au comportement de plateau attendu d'un noyau à cellules fermées. Pour une immersion permanente, concevez à 60-80 % de la profondeur de travail et calculez la marge de flottabilité au niveau de la masse du plateau plutôt qu'à la masse sèche.
Oui. Les plaques sont usinés CNC selon des profils complexes et liés avec des systèmes époxy ou polyuréthane ; Les surfaces rainurées et à double coupe améliorent l'écoulement de la résine pour le laminage. Dans une pièce sous-marine, scellez ensuite les faces coupées : une surface usinée est l'endroit où l'eau peut pénétrer le plus facilement dans la structure cellulaire.
Panneaux sont fournis par qualité : P60 à 2 450 × 1 150 mm, P80 à 2 280 × 1 080 mm, P100 à 2 100 × 1 000 mm et P130 à 1 900 × 900 mm, avec des panneaux plus petits pour les formats rainurés et profilés. L'épaisseur va de 2 mm à 70 mm avec une tolérance de ±0,2 mm, et des épaisseurs personnalisées peuvent être produites pour les programmes de volume.
L'eau froide augmente la rigidité apparente du polymère tandis qu'une longue exposition rend le fluage plus important, c'est pourquoi une qualité validée par un court test à température ambiante doit être revérifiée par rapport à la température de service. Le P45 est conçu pour un fonctionnement continu à −25 °C et constitue le choix habituel pour les applications de chaîne du froid et adjacentes au GNL, avec la certification DNV GL TAK00001DV.
La gamme comprend le DNV GL TAK00001DV pour le P45 en service de confinement de GNL, la certification DNV GL pour les structures composites industrie marine telles que le P200 et l'indice de flamme UL94 V-0 pour le P130. La densité et la compression sont vérifiées selon les normes ISO 845 et ISO 844, qui sont les deux propriétés qu'une spécification offshore demande normalement de voir par lot.
Oui — StruCell Rigicore P est une structure recyclée noyau en mousse PVC pour les applications où les exigences mécaniques permettent un flux d'alimentation recyclé. Il convient aux panneaux, outillages et structures secondaires non critiques ; pour la flottabilité en profondeur, les qualités vierges restent le choix approprié car leur dispersion des propriétés est documentée lot par lot.
La conception de la flottabilité se réduit à trois chiffres : la pression à la profondeur d'exploitation, la profondeur de travail de la pente et l'absorption d'eau à cette pression. Les données mesurées dans cet article donnent des valeurs réelles aux trois : à 50 m, le P80 se déforme de 0,16 % et absorbe 2,49 %, tandis que le P60 se déforme de 8,88 % et absorbe 7,41 %. La différence entre les deux grades n’est pas une question de diplôme ; c'est la différence entre une pièce qui conserve son déplacement et une pièce qui ne le conserve pas.
La sélection pratique découle alors de deux habitudes. Concevez en fonction de la profondeur de travail plutôt que de l'exigence nominale et calculez la marge de flottabilité au niveau du plateau trempé plutôt qu'au poids sec. Les deux sont bon marché au stade de la spécification et coûteux une fois l’outillage disponible.
Pour les pièces de profondeur nominale, commencez par StruCell® Mousse structurelle P80 PVC plaque pour une flottabilité jusqu'à 50 m, ou jusqu'à StruCell® P100 et P200 où la profondeur de conception dépasse 80 m. Pour la flottaison peu profonde, la construction de bateaux et les travaux de camping-car, StruCell® P60 donne la meilleure portance par kilogramme, et Le P250 couvre les charges mécaniques et les exigences ignifuges les plus élevées.
Pages de candidature à lire ensuite : mousse de flottabilité, industrie marine mousse de flottabilité, mousse de flottaison, noyau en mousse de construction de bateaux et haute densité noyau en mousse PVC.
Envoyez-nous le profil de profondeur, le cas de charge et la marge de flottabilité cible, et nous confirmerons la qualité, l'épaisseur et les données qui les sous-tendent, y compris les résultats des tests hydrauliques à votre pression de fonctionnement et les échantillons nécessaires pour un panneau de validation.
Une spécification de flottabilité est aussi fiable que le test qui la sous-tend, et les chiffres cités dans cet article proviennent d'une procédure qui peut être répétée sur le propre matériel d'un client. Un échantillon est placé dans un récipient à pression hydraulique, pressurisé à la pression cible – 0,5 MPa pour 50 m d’eau de mer – et maintenu jusqu’à ce que sa géométrie se stabilise. En pratique, les échantillons P80 ont cessé de bouger au cours de la première demi-heure, c'est pourquoi le chiffre de quatre heures est cité : il démontre que l'échantillon est dans la région élastique plutôt que de se détendre encore. Paramètre
| de test | Paramètre utilisé | Pourquoi c'est important pour le résultat |
|---|---|---|
| Maintenir la pression | 0,5 MPa | Égale à 50 m d'eau de mer, la profondeur où la différence P60/P80 devient déterminante |
| Durée de conservation | jusqu'à stabilisation, signalé à 4 h | Sépare la déformation élastique du fluage et de l'effondrement en cours |
| Échantillons par qualité | 6 | Affiche la dispersion plutôt que de la cacher dans une seule moyenne |
| Méthode volumétrique | déplacement, V1 avant et V2 après | Mesure la géométrie qui produit la flottabilité, pas seulement la masse |
| Méthode d'absorption | sec 50 °C / 24 h → m1 ; déplacement d'éthanol puis m2 | L'éthanol élimine l'eau de surface, de sorte que seule l'eau absorbée est comptée |
| Critère d'écrasement | 5 % de perte de volume initiale à 0,1 MPa/s | Une limite dynamique volontairement plus stricte qu'une valeur de force |
La séquence compte autant que l’équipement. Le séchage avant l'essai fixe la masse sèche par rapport à laquelle l'absorption est calculée ; le transfert et l'étape à l'éthanol empêchent les eaux de surface de gonfler la lecture ; et la pesée immédiatement après l'évaporation de l'éthanol évite la réabsorption de l'air humide. Ignorez l’un des trois et l’absorption rapportée peut doubler sans que le matériau ne change du tout.
Choisir une qualité qui couvre juste la profondeur de fonctionnement est le moyen le plus courant de raccourcir la durée de vie d'une pièce de flottabilité. Une profondeur de travail comporte déjà une tolérance de déformation de 1 % pour une tenue de quatre heures ; une partie qui devrait rester en profondeur pendant une décennie a besoin de plus d'espace que cela, car le fluage se poursuit à un rythme que le test à court terme ne peut pas mesurer. Des rapports de 60 à 80 % de la profondeur de travail constituent la plage pratique pour les pièces immergées en permanence.
L’application de la règle aux données mesurées est simple. Un module qui doit contenir 45 m en continu se trouve à 90 % de la profondeur de travail du P80, qui se situe au sommet de la plage continue : soit acceptez un intervalle d'inspection plus court, soit passez au P100, dont la profondeur de travail de 80 m place les mêmes 45 m à 56 % et laisse la marge intacte. Monter d’un niveau coûte 20 kg/m⊃3 ; de densité et renvoie une marge de pression qu'aucune inspection ne peut remplacer.