Autor: Editor del sitio Hora de publicación: 2026-09-30 Origen: Sitio


El núcleo experimenta la presión transmitida a través de la pila de ensacado, no simplemente el número que se muestra en el controlador del recipiente. Registre la presión del recipiente, la presión de vacío, las unidades y si las lecturas son manométricas o absolutas. El contacto de las herramientas, las regiones sin soporte y los puentes de bolsas afectan la condición local. El ingeniero de procesos responsable debe establecer la carga utilizada en la calificación y verificarla durante la producción.
La resistencia a la compresión describe una respuesta de prueba particular; La fluencia se refiere a la deformación con el tiempo bajo carga. La temperatura y la permanencia pueden cambiar sustancialmente la respuesta. StruCell P200 tiene una resistencia a la compresión documentada de 4,8 MPa, pero este valor no es un límite de presión de autoclave. Solicite los datos de tiempo y temperatura adecuados y luego mida el espesor del núcleo retenido y la integridad de la unión después de un ciclo representativo.
Una resina puede alcanzar el estado de curado requerido mientras el núcleo ya ha cambiado de grosor o ha sufrido daños. Por el contrario, un núcleo puede conservar sus dimensiones mientras la resina permanece poco curada. Evalúe ambas condiciones por separado. Incluya termopares en regiones representativas, el método de aceptación de la resina y la inspección del núcleo posterior al curado en el plan de prueba, particularmente cerca de secciones e inserciones gruesas.
Un cupón pequeño no reproduce cada retraso térmico, puente de bolsa o concentración de presión en un componente completo. Utilice cupones de prueba para evaluar la combinación de materiales y luego revise la geometría real de la pieza y la capacidad del equipo. Mantenga la disposición aprobada, la pila de ensacado, las posiciones de los instrumentos y el registro del ciclo para que una prueba exitosa se convierta en una especificación de fabricación reproducible.
Un autoclave es un recipiente calentado y presurizado que se utiliza para curar piezas compuestas. Se sella una capa dentro de una bolsa de vacío, se coloca en el autoclave y se somete a un ciclo de temperatura y presión cuidadosamente controlado. En la práctica, el autoclave es un recipiente a presión industrial diseñado para brindar precisión: calienta la pieza y al mismo tiempo aplica varias atmósferas de presión de gas sobre la bolsa de vacío.
Un autoclave añade presión externa controlada al calor suministrado por un horno. Con un sistema adecuado de resina y ensacado, esto puede mejorar la consolidación. No es una garantía universal de menor porosidad o mayor resistencia: los procesos calificados fuera de autoclave también producen piezas compuestas exigentes, y la aceptación depende de los resultados medidos.
El buque, la disposición de carga y el sistema de seguimiento deben adaptarse a la pieza y al procedimiento operativo aprobado. Los registros automatizados son útiles, pero los hornos instrumentados y otros sistemas de fabricación pueden proporcionar una trazabilidad similar. Evalúe la capacidad real del equipo en lugar de tratar la palabra autoclave como una certificación de calidad.
La receta de curado especifica los requisitos de vacío, presión externa, velocidad de calentamiento, permanencia y enfriamiento para el sistema de material exacto. Aquí no se recomienda ningún rango de presión universal. Se deben cumplir las especificaciones de la resina, las instrucciones del equipo y los límites de procesamiento escritos del proveedor principal antes de que se apruebe un ciclo de prueba.
La temperatura se eleva para reducir la viscosidad de la resina para que pueda fluir hacia el refuerzo, luego se mantiene a la temperatura de curado hasta que la resina se reticula y se endurece. Finalmente, la pieza se enfría a un ritmo controlado antes de liberar la presión y romper el vacío.
Cada paso (velocidad de rampa, temperatura de mantenimiento, tiempo de mantenimiento, nivel de presión y ritmo de enfriamiento) se controla y registra estrictamente. Este control preciso es lo que hace que el curado en autoclave sea tan repetible, lote tras lote, y es la base de la calidad de la que dependen los fabricantes aeroespaciales y de alta gama.
La presión externa actúa sobre la pila de bolsas y puede promover la consolidación mientras la resina tiene suficiente movilidad. El aire atrapado y el manejo de volátiles aún dependen de las rutas de evacuación, la química de la resina y el momento de aplicación de presión. Una fuga en la bolsa o una disposición mal diseñada no se pueden corregir de manera confiable simplemente aumentando la presión del recipiente.
La compactación con bolsa de vacío depende de la diferencia entre la presión ambiental y la de la bolsa. Un autoclave puede aumentar ese diferencial, pero se deben medir las propiedades del laminado resultante. Un valor de compresión del núcleo a temperatura ambiente no describe la fluencia de larga duración a la temperatura de curado y no se puede convertir directamente en una configuración permitida del recipiente.
Los laminados gruesos y las formas complejas requieren atención a la transferencia de calor, la exotermia de la resina y la evacuación del aire. Un autoclave puede ser una ruta adecuada, pero los procesos calificados de horno, infusión o prensa también pueden cumplir con el requisito. Compare el contenido de fibra, la porosidad y las propiedades probadas de piezas representativas, no solo de las etiquetas del proceso.
La elección entre el envasado al vacío y el curado en autoclave se reduce a una cuestión de rendimiento versus costo. La siguiente tabla resume las diferencias clave entre los dos enfoques.
| Proceso | Fuente de presión | Evidencia para comparar |
|---|---|---|
| Bolsa de vacío en horno | Diferencial ambiente-bolsa | Estado de curado, porosidad y propiedades del laminado calificado |
| Autoclave | Diferencial controlado entre recipiente y bolsa | Mismas métricas de aceptación, además de límites de temperatura y fluencia del núcleo validados |
Se debe confirmar la idoneidad del núcleo PVC para el grado exacto, la temperatura, el diferencial de presión y la duración de permanencia. La base de conocimientos actual StruCell no establece un límite universal de autoclave de 80 a 120 °C. Solicite datos de procesamiento por escrito y pruebe una construcción de núcleo y piel representativa antes de asignar un ciclo.
Para ciclos de autoclave de alta temperatura, es posible que se requiera un grado de espuma de alta temperatura PVC o una alternativa de espuma de PET. Confirme siempre que la espuma que seleccione esté clasificada para la temperatura y presión de curado exactas de su proceso.
La propiedad clave a verificar es la resistencia a la fluencia por compresión, que describe qué tan bien la espuma mantiene su espesor bajo calor y presión sostenidos. Una espuma que se deslice excesivamente adelgazará el núcleo y debilitará el panel terminado, por lo que esta es una especificación crítica para aplicaciones de autoclave.
La fabricación de autoclaves se volvió importante para las estructuras compuestas exigentes porque proporciona calor y presión controlados. La adopción histórica no demuestra superioridad sobre todas las rutas modernas. Revise la evidencia de resina, herramientas, evacuación y aceptación del componente en lugar de hacer una afirmación universal de que un recipiente elimina todos los huecos.
Hoy en día, el curado en autoclave sigue siendo el estándar para piezas aeroespaciales, sector marítimo de alta gama y de deportes de motor, mientras que el curado al vacío y en horno sirve al mercado industrial en general. La tecnología ha madurado considerablemente, pero el principio fundamental (calor más presión para la consolidación) no ha cambiado desde que se desarrolló el método por primera vez.
Los autoclaves modernos están altamente automatizados, con perfiles de temperatura y presión controlados por computadora y registro completo de datos. Esta automatización ha hecho que el proceso sea más repetible y accesible que nunca, permitiendo que una gama más amplia de fabricantes produzca laminados sujetos a la calificación aplicable.
El calor y la presión trabajan juntos en el sistema de resina. El calor reduce la viscosidad para que la resina pueda fluir, mientras que la presión impulsa que fluya hacia el refuerzo y salga a través del tejido respiradero. A medida que la resina cura, la presión mantiene el laminado en su lugar y evita la formación de huecos debido a los volátiles.
Esta es la razón por la que las piezas de autoclave muestran un contenido de huecos tan bajo. La combinación de temperatura y presión es simplemente mucho más eficaz para eliminar el aire atrapado que el vacío por sí solo, y es la razón por la que los laminados curados en autoclave son el punto de referencia de calidad.
Comprender esta interacción es la clave para el desarrollo del proceso. Muy poca presión deja vacíos; Demasiada presión puede exprimir la resina y matar de hambre al laminado. Encontrar el equilibrio adecuado es lo que distingue un proceso de autoclave bien ajustado de uno mal ajustado.
Los composites curados en autoclave aparecen allí donde el rendimiento y el peso son más importantes. Las principales áreas de aplicación incluyen:
Aeroespacial: alas, paneles de fuselaje y superficies de control donde el peso y la resistencia son fundamentales.
Deportes de motor y carreras: componentes de chasis y piezas aerodinámicas que exigen la máxima rigidez.
sector marítimo de alta gama: cascos, cubiertas y mástiles para yates de alto rendimiento.
Artículos deportivos: piezas de fibra de carbono para bicicletas, remos y raquetas.
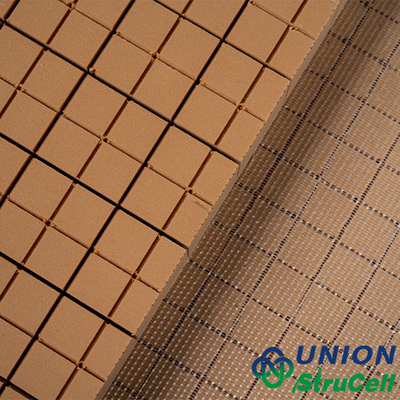
Fotografía del producto: StruCell P200 estructural núcleo de espuma de PVC . La configuración de la superficie que se muestra es ilustrativa; Confirmar calidad, dimensiones y acabado para el proceso de fabricación seleccionado.
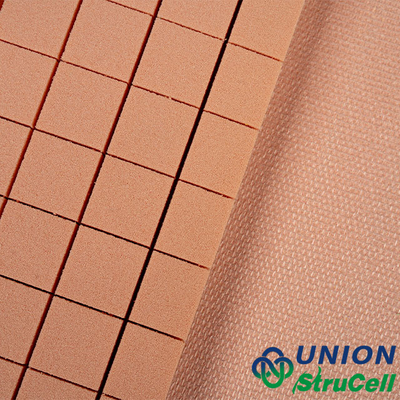
Fotografía del producto: StruCell P100 estructural núcleo de espuma de PVC . La configuración de la superficie que se muestra es ilustrativa; Confirmar calidad, dimensiones y acabado para el proceso de fabricación seleccionado.
El curado en autoclave proporciona un entorno de calor y presión controlables, lo que puede resultar valioso para laminados exigentes. La porosidad real, el contenido de fibra y la repetibilidad dependen de los materiales, las herramientas y el control del proceso. No lo clasifique por encima de cualquier otro método sin datos de calificación comparables para la construcción prevista.
La compensación es el costo y el rendimiento. Los autoclaves son costosos de comprar y operar, consumen una cantidad significativa de energía y limitan el tamaño de las piezas a lo que cabe dentro del recipiente. Para muchas aplicaciones industriales, el envasado al vacío o el curado por prensa ofrecen un mejor equilibrio entre costo y rendimiento.
Tres variables definen un ciclo de curado: temperatura, presión y tiempo. La temperatura debe alcanzar la temperatura de curado de la resina sin sobrecalentar el núcleo; la presión debe ser lo suficientemente alta como para consolidar pero no tan alta como para aplastar el núcleo; y el tiempo debe ser lo suficientemente largo para que se produzca una reticulación completa.
Un ciclo calificado debe demostrar un estado de curado, dimensiones, porosidad e integridad de unión aceptables. El plan de aceptación necesita límites definidos en lugar de la promesa sin fundamento de una pieza de baja porosidad. Los cupones de prueba son útiles, pero los detalles del retraso térmico y el embolsado del componente completo pueden requerir una validación adicional.
Debido a que estas variables interactúan, desarrollar un ciclo de curación es un proceso iterativo. Los ingenieros generalmente comienzan con el ciclo recomendado por el fabricante de la resina y ajustan la presión y las velocidades de rampa según las piezas de prueba y los resultados de la inspección.
Al seleccionar un núcleo para curado en autoclave, las dos propiedades más importantes son la resistencia a la temperatura y la resistencia a la fluencia por compresión. El núcleo debe sobrevivir a la temperatura de curado sin ablandarse y debe resistir la presión de aplastamiento sin colapsar.
La información del producto StruCell P200 identifica aplicaciones relacionadas con autoclaves, pero el posicionamiento de la aplicación por sí solo no proporciona una envolvente de temperatura y presión. Solicite a UNION COMPOSITES la documentación de procesamiento actual para la calificación propuesta. Registre la respuesta del proveedor con las instrucciones de resina y la construcción probada.
Autoclave, prensa, horno y vías de infusión solucionan diferentes problemas de fabricación. Compare las dimensiones reales de las piezas, las herramientas, el tiempo de curado, el sistema de resina, los resultados de la inspección y el costo de instalación. Ninguna de estas rutas tiene una posición universal en una escala de calidad, y un método adecuado para un cupón plano puede no ser adecuado para un panel curvo de gran tamaño.
Elija la ruta que haya demostrado el rendimiento requerido en la escala prevista. El procesamiento en autoclave puede justificar su costo para un laminado específico, mientras que un sistema fuera de autoclave puede ser más práctico para otro. Documente la evidencia de calificación en lugar de asumir que el equipo más caro produce el mejor componente.
Las piezas grandes sector marítimo suelen ser candidatas para la infusión, mientras que las piezas más pequeñas pueden utilizar otras rutas. La fabricación aeroespacial también incluye tecnologías calificadas fuera de autoclave. Por lo tanto, los nombres de la industria no son reglas de selección suficientes: la especificación de material aprobada y la calificación de los componentes determinan qué ruta es aceptable.
La NASA ha comparado sistemas compuestos en autoclave y fuera de autoclave. Esto respalda la evaluación de alternativas calificadas en lugar de asumir que una etiqueta de equipo por sí sola establece el rendimiento de cada laminado.
ASTM C273/C273M aborda las propiedades de corte de los materiales de núcleo tipo sándwich. Compare los resultados utilizando la muestra, la preparación y las condiciones de prueba indicadas en lugar de inferir el rendimiento al corte únicamente a partir de la densidad.
El procesamiento en autoclave exige un riguroso control de calidad. Los ciclos de curado deben registrarse y ser rastreables, y las piezas deben inspeccionarse para detectar huecos, porosidad y precisión dimensional. Los procesos ISO 9001 garantizan la coherencia y trazabilidad que requieren las aplicaciones de alto rendimiento.
Un confiable El fabricante de espuma central proporcionará las hojas de datos y el soporte técnico necesarios para ejecutar un proceso de autoclave exitoso, incluidas las clasificaciones de temperatura y presión de cada grado.
Un error común es pensar que el autoclave es sólo para el sector aeroespacial. En realidad, los mismos principios benefician a cualquier aplicación que exija un laminado ligero, resistente y de baja porosidad, incluidos los de alto rendimiento sector marítimo , deportes de motor y artículos deportivos de primera calidad.
Un autoclave es más que un horno porque añade presión externa controlada. Eso no prueba que todos los laminados tratados en autoclave sean más resistentes que todos los laminados curados en horno. La formulación de la resina, la arquitectura de la fibra, el estado de curado, los defectos y las condiciones de prueba influyen en la comparación.
Una tercera idea errónea es que cualquier núcleo de espuma se puede esterilizar en autoclave. Este no es el caso: el núcleo debe estar clasificado para la temperatura y presión de curado, o colapsará. Seleccionar el grado correcto es esencial.
Si bien cada pieza tiene su propio ciclo, la mayoría de los curados en autoclave siguen la misma secuencia. El proceso es metódico y repetible, que es lo que lo hace tan confiable.
Coloque el refuerzo y el núcleo, luego selle la pieza dentro de una bolsa de vacío.
Aplicar vacío para eliminar el aire del interior de la bolsa y compactar la pila.
Cargue la pieza en el autoclave y cierre y bloquee la puerta.
Presurizar con nitrógeno y aumentar la temperatura en el perfil programado.
Mantenga la temperatura de curado hasta que la resina se reticule por completo.
Enfríe a un ritmo controlado, libere la presión y retire la pieza terminada.
Siguiendo esta secuencia cuidadosamente, con un ciclo validado, se producen piezas consistentes y de alta calidad una y otra vez.
El curado en autoclave conlleva un costo más alto que los métodos de solo vacío, debido al costo de capital del recipiente, la energía para calentarlo y presurizarlo y los tiempos de ciclo más largos. Para piezas de bajo volumen y alto valor, este costo se justifica por la calidad superior del laminado.
Para piezas de gran volumen y sensibles a los costos, los fabricantes suelen recurrir al curado por prensa o a la infusión, que ofrecen un mejor equilibrio entre costo y rendimiento. La elección correcta depende del valor de la pieza y del rendimiento que debe ofrecer.
Al evaluar el costo total, vale la pena considerar el valor de un bajo contenido de huecos. Un laminado más resistente y consistente puede reducir la necesidad de un diseño excesivo, lo que puede compensar el mayor costo de procesamiento durante la vida útil de la pieza.
El autoclave funciona con una amplia gama de sistemas de resina. Los preimpregnados de epoxi son la opción más común para piezas de alto rendimiento porque ofrecen un control preciso de la resina y excelentes propiedades mecánicas.
Los sistemas de epoxi, éster vinílico y poliéster laminados en húmedo también se pueden curar en autoclave, siempre que la resina y el núcleo sean compatibles con la temperatura de curado. Para estos sistemas, el autoclave aún ofrece el beneficio de consolidación de presión.
Se debe confirmar la compatibilidad de la resina para la formulación y el grado exactos, incluida la exposición química, la exotermia y el historial de presión y temperatura. La clasificación de la temperatura central por sí sola no es suficiente. Los sistemas de colocación húmeda requieren su propio procedimiento validado de embolsado, control de resina y curado; no les transfiera un ciclo preimpregnado por analogía.
No todos los materiales del núcleo se comportan igual bajo la presión del autoclave. La espuma PVC de celda cerrada, cuando se clasifica adecuadamente, resiste la carga de compresión sin colapsar, razón por la cual se usa tan ampliamente en paneles sándwich curados en autoclave.
La madera de balsa, por el contrario, es más rígida pero puede absorber resina y humedad y requiere un manejo cuidadoso bajo presión. Los núcleos de panal son muy livianos pero presentan desafíos de unión y relleno de bordes que la espuma PVC evita con sus caras sólidas y adheribles.
Compare núcleos candidatos utilizando información de fluencia y compresión a temperatura elevada, compatibilidad de enlaces y pruebas de paneles terminados. La densidad por sí sola no establece la idoneidad del autoclave y PVC no es automáticamente la mejor opción para cada ciclo. Mantenga los requisitos de fabricación y de servicio en el registro de selección de materiales.
Esta es la razón por la que la selección del núcleo de espuma para el curado en autoclave comienza con la presión y la temperatura del ciclo, en lugar de solo con las cargas en servicio. El entorno de procesamiento suele ser la condición más exigente.
Para los constructores de sector marítimo , la elección entre el curado en autoclave y la infusión al vacío es una decisión recurrente. La infusión al vacío es el método dominante para cascos y cubiertas grandes porque es económica, escalable y produce laminados de buena calidad.
El curado en autoclave se utiliza para piezas sector marítimo más pequeñas y de alto rendimiento (largueros, láminas, accesorios de alta carga y componentes de carrera) donde la consolidación adicional y el menor contenido de huecos justifican el mayor costo.
Ambos métodos funcionan bien con núcleo de espuma de PVC de celda cerrada. La espuma utilizada en la infusión suele estar ranurada o perforada para facilitar el flujo de la resina, mientras que los núcleos de autoclave se seleccionan por su resistencia a la temperatura y a la fluencia.
En muchos programas, se combinan los dos métodos: cascos y cubiertas infundidos con largueros y accesorios curados en autoclave. Este enfoque híbrido ofrece un alto rendimiento donde más importa y al mismo tiempo mantiene el coste general bajo control.
El diseño para el curado en autoclave comienza con la comprensión de cómo actuarán el calor y la presión sobre la pieza. La pieza debe encajar en el recipiente, las herramientas deben soportar la temperatura de curado y el laminado debe disponerse de manera que la presión lo consolide uniformemente.
Las esquinas afiladas y los cambios bruscos de espesor son problemáticos porque la presión no los consolida uniformemente y la resina puede acumularse. Las buenas piezas de autoclave utilizan radios generosos y transiciones suaves para garantizar una consolidación constante.
El núcleo debe seleccionarse para las condiciones de curado y la bolsa de vacío debe sellarse y plegarse cuidadosamente para que pueda seguir el contorno de la pieza sin formar puentes. El puente evita que la presión llegue al laminado y deja huecos.
Finalmente, el ciclo de curado debe validarse para la combinación específica de pieza y material. Un ciclo que funciona para un laminado puede no funcionar para otro, por lo que la validación del proceso es una parte esencial del desarrollo de piezas para autoclave.
Incluso con un control cuidadoso del proceso, el curado en autoclave ocasionalmente puede producir defectos. La mayoría de los problemas se clasifican en algunas categorías bien comprendidas que pueden diagnosticarse y corregirse.
Huecos y porosidad: generalmente causados por una presión insuficiente, una fuga en la bolsa o un vacío inadecuado. Verifique el sello de la bolsa y aumente la presión de consolidación.
Colapso del núcleo: causado por un núcleo que no está clasificado para la temperatura o presión de curado. Verifique el grado y, si es necesario, cambie a una espuma de mayor densidad o temperatura más alta.
Falta de resina: causada por presión excesiva o muy poca resina. Reducir la presión o aumentar el contenido de resina.
Deformación: causada por un enfriamiento desigual o una disposición asimétrica. Utilice laminados equilibrados y de enfriamiento controlado.
La mayoría de estos problemas se evitan en la etapa de desarrollo del proceso validando el ciclo, la bolsa y la selección del núcleo antes de que comience la producción. Un enfoque metódico ahorra mucho más tiempo del que cuesta.
El procesamiento en autoclave continúa evolucionando. Los recipientes modernos son más eficientes energéticamente, más automatizados y más instrumentados que nunca, con monitoreo en tiempo real de la temperatura y la presión en múltiples puntos de la pieza.
El procesamiento fuera de autoclave (OoA) ha crecido en paralelo, ofreciendo preimpregnados curables en horno y sistemas de infusión que se acercan a la calidad del autoclave a un costo menor. Para muchas aplicaciones, estos métodos son ahora una alternativa viable.
Las tecnologías de autoclave y fuera de autoclave continúan desarrollándose. El uso futuro depende de la calificación del material, el tamaño de los componentes, la economía de producción y los requisitos de rendimiento aplicables. No es necesario un pronóstico de la preferencia del mercado para justificar la decisión de ingeniería para una pieza actual.
Para comprender por qué el curado en autoclave produce laminados de tan alta calidad, es útil comprender, en primer lugar, cómo se forman los huecos. Los huecos se crean cuando el aire o los volátiles quedan atrapados en el laminado durante el laminado o durante el curado de la resina, y son la principal fuente de pérdida de resistencia en los compuestos.
El vacío elimina una parte de este aire atrapado, pero no puede comprimir el laminado lo suficiente como para eliminar las burbujas más pequeñas. La presión hace lo que el vacío no puede: comprime toda la pila, colapsa las burbujas y hace que los volátiles restantes se disuelvan en la resina.
La porosidad debe medirse utilizando el método y los requisitos de la muestra en el plan de calificación. Este artículo no asigna un resultado universal inferior al uno por ciento a las piezas de autoclave ni una porosidad fija a las piezas de vacío únicamente. Compare laminados representativos fabricados a partir de sistemas de materiales candidatos reales en condiciones controladas.
La presión puede afectar la consolidación y el comportamiento de los huecos, pero su beneficio está ligado a la reología de la resina, la evacuación y el tiempo del ciclo. Los sistemas calificados solo de vacío también pueden cumplir requisitos exigentes. La pregunta útil es si el proceso propuesto cumple con los criterios de aceptación medidos, no si una categoría de equipo es universalmente indispensable.
Diferentes industrias utilizan el autoclave de diferentes maneras, lo que refleja sus requisitos de rendimiento y tolerancias de costos. La siguiente tabla resume cómo cada industria aplica el curado en autoclave.
| Aplicación | Limitación potencial | Evidencia requerida |
|---|---|---|
| Componente aeroespacial | Material aprobado y especificación de proceso. | Calificación de componentes; no simplemente una etiqueta de equipo |
| Sector Marítimo componente | Tamaño de pieza, humedad y cargas locales. | Pruebas representativas de detalle de laminado y sellado |
| Componente deportivo | Respuesta al impacto y reglas. | Pruebas de producto terminado y aprobación aplicable. |
Los proyectos exitosos de autoclaves dependen tanto del material central como del proceso. Trabajar con un proveedor experimentado de núcleos de espuma ayuda a garantizar que el núcleo que especifique esté clasificado para su temperatura y presión de curado exactas.
Un buen proveedor le proporcionará hojas de datos completas, incluida la resistencia a la fluencia por compresión y los índices de temperatura, y le ayudará a seleccionar la densidad adecuada para su ciclo. También pueden aconsejarle sobre opciones ranuradas o perforadas si luego cambia a un proceso de infusión.
Para proyectos que combinan autoclave e infusión, un proveedor con una amplia gama de productos puede suministrar una única familia de espuma consistente en ambos procesos, simplificando la adquisición y reduciendo la variación.
El curado en autoclave sigue siendo una opción de fabricación importante porque combina calor controlable y presión externa. Se debe demostrar su idoneidad para el componente, la resina y el núcleo. Una alternativa calificada no es inferior simplemente porque utiliza un horno, una prensa o un sistema de infusión.
Se deben coordinar el calor, la presión y el vacío para obtener un curado y consolidación aceptables. La evidencia final proviene de la inspección dimensional, las pruebas de materiales y el plan de calificación de componentes. El nombre del proceso por sí solo no puede fundamentar las afirmaciones de que una pieza es más ligera, más resistente o más confiable que otro diseño.
Para aplicaciones en las que estas cualidades son importantes (aeroespacial, deportes de motor, sector marítimo de alta gama y artículos deportivos de primera calidad), el autoclave sigue siendo el punto de referencia. Para piezas industriales sensibles a los costos, la infusión al vacío y el curado por prensa ofrecen excelentes alternativas y los dos enfoques a menudo se combinan en un solo programa.
Comprender qué es el proceso de autoclave y cómo funcionan juntos el calor y la presión es la base para tomar la decisión de curado correcta para su proyecto de composite.
La idea de utilizar la presión para mejorar las propiedades de los materiales no es nueva. Se prensaban piezas forjadas de metal, madera laminada y los primeros plásticos para consolidarlos y eliminar defectos, mucho antes de que existieran los compuestos como clase de material.
Cuando surgieron los composites modernos a mediados del siglo XX, los fabricantes descubrieron rápidamente que el curado en horno por sí solo dejaba vacíos e inconsistencias. La solución fue adaptar la tecnología de recipientes a presión al curado de composites, y así nació el autoclave de composites.
La industria aeroespacial impulsó el desarrollo inicial del autoclave, porque sus exigentes requisitos de resistencia y peso no dejaban espacio para huecos. A medida que la tecnología maduró, se extendió a los deportes de motor, sector marítimo y artículos deportivos, donde se aplicaban los mismos beneficios.
El curado de composites asistido por presión es una tecnología madura, pero la cualificación del material y del proceso sigue siendo necesaria. La fabricación moderna incluye varias rutas viables. Seleccione el equipo en función de los requisitos de construcción y producción probados en lugar de asumir que el uso histórico confiere superioridad automática.
Un autoclave es un recipiente presurizado que funciona a alta temperatura y debe tratarse con respeto. La capacitación, el mantenimiento y los procedimientos operativos adecuados son esenciales para una operación segura.
Nunca exceda la presión y temperatura nominales del recipiente.
Verifique que la puerta esté correctamente cerrada y sellada antes de presurizar.
Utilice gas inerte, normalmente nitrógeno, para presurizar y evitar el riesgo de combustión.
Inspeccione los sellos, válvulas y dispositivos de seguridad periódicamente.
Siga el ciclo de curación validado y nunca se desvíe sin una aprobación documentada.
Una operación de autoclave bien administrada combina la precisión de un proceso validado con la disciplina de una sólida cultura de seguridad, produciendo piezas de alta calidad y un entorno de trabajo seguro.
La calidad de una pieza curada en autoclave depende en gran medida de las herramientas y los materiales de ensacado utilizados. El molde debe ser estable a la temperatura de curado, de modo que no deforme la pieza cuando se calienta y enfría, y debe coincidir en expansión térmica con el laminado.
Las placas de calafateo son placas rígido que se colocan encima del laminado para distribuir la presión de manera uniforme y darle a la pieza un acabado superficial suave. Son particularmente valiosos para piezas planas o ligeramente curvadas donde la bolsa por sí sola dejaría una superficie irregular.
La propia bolsa de vacío debe elegirse y aplicarse cuidadosamente. Debe poder seguir el contorno de la pieza sin formar puentes, porque cualquier área donde la bolsa se mantenga alejada de la pieza no recibirá toda la presión de consolidación.
Las telas respiraderos y sangrantes completan la pila de ensacado. El respiradero proporciona un camino para que escape el aire, mientras que el purgador absorbe el exceso de resina. Conseguir el equilibrio adecuado garantiza que la pieza no carezca de resina ni sea rica en resina.
Para los paneles sándwich, las herramientas también deben soportar el núcleo de espuma de manera uniforme, de modo que el núcleo no se aplaste ni se desplace durante el curado. Un conjunto de herramientas bien diseñado es tan importante como el propio ciclo de curado para la calidad de la pieza terminada.
Si está invirtiendo en capacidad de autoclave, varios factores influirán en su decisión. El diámetro interno y la longitud del recipiente determinan el tamaño máximo de la pieza, mientras que los índices máximos de presión y temperatura establecen la variedad de materiales que puede curar.
Los autoclaves modernos ofrecen una amplia automatización y registro de datos, que mejoran la repetibilidad y la trazabilidad. Para trabajos de alto rendimiento, vale la pena invertir en este nivel de control, porque respalda directamente los requisitos de calidad de las industrias aeroespacial y similares.
El costo operativo también es una consideración importante. El consumo de energía, el mantenimiento y el tiempo del ciclo contribuyen al costo de cada pieza, por lo que el tamaño y las especificaciones del autoclave deben adaptarse al volumen de producción esperado en lugar de simplemente a la pieza más grande que pueda fabricar.
Finalmente, considere el soporte y la capacitación disponibles por parte del proveedor del equipo, porque un autoclave con buen soporte funcionará de manera más confiable y segura durante su vida útil.
Vea información documentada sobre el grado StruCell P45 como referencia de material adicional; Esta no es una recomendación de solicitud automática.
Envíe al proveedor principal el grado, el espesor, el refuerzo, el sistema de resina y el ciclo completo propuestos en lugar de preguntar únicamente si PVC se puede esterilizar en autoclave. Incluya tasas de calentamiento y enfriamiento, permanencia, presión externa y condiciones de vacío. Pregunte qué propiedades se midieron después del procesamiento y si los datos de respaldo se aplican a la configuración de superficie suministrada. Una declaración de solicitud en un sitio web es un punto de partida para la discusión, no un documento de aprobación.
Marque ubicaciones de medición repetibles en un panel de prueba antes del curado. Registre las dimensiones originales del núcleo y distinga la compresión de herramientas del cambio permanente de material. Después de enfriar y liberar la presión, inspeccione el espesor, la superficie impresa y la interfaz piel-núcleo. Los límites de aceptación deben acordarse antes del juicio; No definas el éxito después de ver el resultado. Si el proceso provoca un cambio inaceptable, revise el material o el ciclo en lugar de simplemente aumentar la densidad.
Registre los lotes de material, el tiempo de espera cuando corresponda, las comprobaciones de fugas de las bolsas, la instrumentación y el historial completo de calor, presión y vacío. Compare las temperaturas de las piezas con la temperatura programada del recipiente, especialmente durante el calentamiento y el enfriamiento. Un seguimiento satisfactorio del controlador no puede descartar una región fría o una bolsa dañada. Conserve los resultados de la inspección y las pruebas mecánicas con el registro del ciclo para que los cambios de producción futuros tengan una base clara.
Una prueba de espuma establece el comportamiento del material, no la seguridad del recipiente a presión. Sólo personal capacitado que utilice procedimientos de equipo aprobados debe operar un autoclave. Los enclavamientos, la inspección y los arreglos de emergencia siguen siendo responsabilidad del operador del equipo. Esta guía no proporciona deliberadamente ninguna receta de presión operativa; esas configuraciones deben provenir de la documentación autorizada del proceso y del equipo.
Autoclave : recipiente calentado y presurizado que se utiliza para curar piezas compuestas bajo temperatura y presión controladas para eliminar huecos y maximizar la calidad del laminado.
Bolsa de vacío : bolsa de película sellada de la cual se evacua el aire durante el curado para compactar el laminado y eliminar el aire atrapado.
Contenido de huecos : porcentaje de un laminado ocupado por burbujas de aire; un contenido de huecos más bajo indica un laminado más resistente y de mayor calidad.
Fracción de volumen de fibra : proporción de un compuesto ocupada por fibras de refuerzo, expresada como porcentaje; valores más altos generalmente significan mayor rigidez.
Preimpregnado : tejido de refuerzo preimpregnado con una cantidad medida de resina, comúnmente utilizado en el curado en autoclave para un control preciso de la resina.
Ciclo de curado : la receta definida de temperatura, presión y tiempo utilizada para curar una pieza compuesta.
Reticulación : proceso químico mediante el cual las moléculas de resina se unen formando una red rígido durante el curado.
Resistencia a la fluencia : la capacidad de un material para resistir una deformación lenta bajo una carga sostenida, fundamental para los núcleos utilizados en el procesamiento en autoclave.
Consolidación : proceso de comprimir una pila de laminado para eliminar el aire y garantizar un contacto total entre las capas.
Tela respirable : una capa porosa en la bolsa de la aspiradora que permite que el aire y el exceso de resina escapen durante el curado.
No existe una temperatura de autoclave compuesta universal. Siga las especificaciones exactas de curado de la resina y el proceso de procesamiento documentado del proveedor principal. Valide la temperatura, la permanencia y la presión juntas sobre el laminado deseado.
Algunos grados pueden evaluarse para la fabricación de autoclaves, pero su idoneidad no es universal. La información de la aplicación P200 no es una clasificación de ciclo completo. Obtenga límites escritos específicos de grado y resultados de calificación antes de la producción.
La presión puede favorecer la consolidación, mientras que las vías de vacío y evacuación ayudan a gestionar el aire atrapado. El resultado también depende de la viscosidad de la resina, los volátiles y el tiempo del ciclo. Mida la porosidad en lugar de asumir que todos los huecos han desaparecido.
No. Horno, infusión, prensa y otras rutas calificadas pueden cumplir con requisitos exigentes. Seleccione la ruta utilizando la construcción aprobada y el rendimiento medido de los componentes.
Utilice la presión especificada por el procedimiento de materiales y procesos aprobado. Los datos de compresión del núcleo a una temperatura no pueden definir el ajuste de presión del recipiente. Confirme la presión diferencial, la permanencia y las limitaciones del equipo con el ingeniero responsable.
La duración del ciclo está determinada por los requisitos de curado de la resina, la respuesta térmica de la pieza y las limitaciones de enfriamiento. No existe un tiempo de permanencia genérico adecuado para todos los laminados. Registre las temperaturas reales de las piezas y verifique el estado de curado requerido.
El medio presurizador está definido por el equipo y la especificación del proceso. No sustituya gases ni ajustes de funcionamiento de un artículo general. Siga la documentación autorizada de operación y seguridad de la embarcación.
Sí, la temperatura, presión o permanencia excesivas pueden provocar deformaciones o daños. Pruebe el espesor retenido y la calidad de la interfaz en una construcción representativa. No asuma que la densidad por sí sola previene el colapso.
El curado en autoclave utiliza un recipiente presurizado controlado; las rutas fuera del autoclave no requieren ese recipiente. Ambos necesitan un sistema de materiales calificado y un plan de aceptación. La NASA ha investigado exigentes aplicaciones de compuestos fuera de autoclave.
Sólo donde la resina, el núcleo y el procedimiento completo sean adecuados y validados. Un ciclo de curado de preimpregnado no se puede transferir automáticamente a un laminado húmedo. Confirme el control de resina, la exotermia y la evidencia de inspección requerida.