Deutsch
Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Der Kern erfährt den Druck, der durch den Absackstapel übertragen wird, und nicht nur die auf einer Behältersteuerung angezeigte Zahl. Erfassen Sie Behälterdruck, Vakuumdruck, Einheiten und ob es sich um Manometer- oder Absolutwerte handelt. Werkzeugkontakt, nicht unterstützte Bereiche und Taschenbrücken wirken sich auf den Zustand vor Ort aus. Der verantwortliche Verfahrenstechniker muss die bei der Qualifizierung verwendete Beladung ermitteln und während der Produktion überprüfen.
Die Druckfestigkeit beschreibt eine bestimmte Testreaktion; Beim Kriechen handelt es sich um eine Verformung im Laufe der Zeit unter Last. Temperatur und Verweilzeit können die Reaktion erheblich verändern. StruCell P200 hat eine dokumentierte Druckfestigkeit von 4,8 MPa, dieser Wert ist jedoch kein Grenzwert für den Autoklavendruck. Fordern Sie die entsprechenden Zeit- und Temperaturdaten an und messen Sie dann nach einem repräsentativen Zyklus die erhaltene Kerndicke und die Bindungsintegrität.
Ein Harz kann seinen erforderlichen Aushärtungszustand erreichen, während der Kern bereits seine Dicke verändert hat oder Schäden erlitten hat. Umgekehrt kann ein Kern seine Abmessungen beibehalten, während das Harz unzureichend ausgehärtet bleibt. Bewerten Sie beide Bedingungen getrennt. Beziehen Sie Thermoelemente an repräsentativen Bereichen, die Harzannahmemethode und die Kerninspektion nach dem Aushärten in den Versuchsplan ein, insbesondere in der Nähe von dicken Abschnitten und Einsätzen.
Ein kleiner Coupon reproduziert nicht jede thermische Verzögerung, jede Beutelbrücke oder jede Druckkonzentration auf einer vollständigen Komponente. Verwenden Sie Testcoupons, um die Materialkombination zu überprüfen und anschließend die tatsächliche Teilegeometrie und die Ausrüstungsfähigkeit zu überprüfen. Behalten Sie den genehmigten Aufbau, den Verpackungsstapel, die Instrumentenpositionen und die Zyklusaufzeichnung bei, damit aus einem erfolgreichen Versuch eine reproduzierbare Fertigungsspezifikation wird.
Ein Autoklav ist ein unter Druck stehender, beheizter Behälter, der zum Aushärten von Verbundwerkstoffteilen verwendet wird. Ein Aufbau wird in einem Vakuumbeutel versiegelt, in den Autoklaven gegeben und einem sorgfältig kontrollierten Temperatur- und Druckzyklus ausgesetzt. In der Praxis ist der Autoklav ein industrieller Druckbehälter, der auf Präzision ausgelegt ist – er erhitzt das Teil und übt gleichzeitig mehrere Atmosphären Gasdruck auf die Oberseite des Vakuumbeutels aus.
Ein Autoklav fügt der von einem Ofen gelieferten Wärme einen kontrollierten Außendruck hinzu. Mit einem geeigneten Harz- und Absacksystem kann die Konsolidierung verbessert werden. Es ist keine universelle Garantie für eine geringere Porosität oder eine höhere Festigkeit: Qualifizierte Prozesse außerhalb des Autoklaven produzieren auch anspruchsvolle Verbundteile, und die Akzeptanz hängt von den gemessenen Ergebnissen ab.
Das Schiff, die Ladeanordnung und das Überwachungssystem müssen zum Bauteil und zum genehmigten Betriebsverfahren passen. Automatisierte Aufzeichnungen sind nützlich, aber eine ähnliche Rückverfolgbarkeit kann auch durch instrumentierte Öfen und andere Fertigungssysteme gewährleistet werden. Bewerten Sie die tatsächliche Leistungsfähigkeit der Ausrüstung, anstatt das Wort Autoklav als Qualitätszertifikat zu betrachten.
Das Aushärtungsrezept spezifiziert Vakuum, Außendruck, Heizrate, Verweildauer und Kühlanforderungen für das genaue Materialsystem. Hier wird kein universeller Druckbereich empfohlen. Die Harzspezifikation, die Geräteanweisungen und die schriftlichen Verarbeitungsgrenzen des Kernlieferanten müssen alle eingehalten werden, bevor ein Versuchszyklus genehmigt wird.
Die Temperatur wird erhöht, um die Viskosität des Harzes zu senken, damit es in die Verstärkung fließen kann, und dann auf der Aushärtetemperatur gehalten, bis das Harz vernetzt und aushärtet. Abschließend wird das Teil kontrolliert abgekühlt, bevor der Druck abgelassen und das Vakuum aufgehoben wird.
Jeder Schritt – Anstiegsrate, Haltetemperatur, Haltezeit, Druckniveau und Abkühlrate – wird streng kontrolliert und aufgezeichnet. Diese präzise Kontrolle macht die Aushärtung im Autoklaven Charge für Charge so wiederholbar und ist die Grundlage für die Qualität, auf die sich Luft- und Raumfahrt- und High-End-Hersteller verlassen.
Äußerer Druck wirkt auf den verpackten Stapel und kann die Verfestigung fördern, während das Harz ausreichend beweglich ist. Der Umgang mit eingeschlossener Luft und flüchtigen Stoffen hängt immer noch von den Evakuierungswegen, der Harzchemie und dem Zeitpunkt der Druckanwendung ab. Ein Beutelleck oder ein schlecht konstruierter Aufbau können nicht zuverlässig durch einfaches Erhöhen des Behälterdrucks behoben werden.
Die Vakuumbeutelverdichtung hängt von der Differenz zwischen Umgebungs- und Beuteldruck ab. Ein Autoklav kann diesen Unterschied vergrößern, die resultierenden Laminateigenschaften müssen jedoch gemessen werden. Ein Kernkompressionswert bei Raumtemperatur beschreibt kein Langzeitkriechen bei Aushärtungstemperatur und kann nicht direkt in eine zulässige Gefäßeinstellung umgerechnet werden.
Bei dicken Laminaten und komplexen Formen muss auf Wärmeübertragung, Harzexothermie und Luftabsaugung geachtet werden. Ein Autoklav kann ein geeigneter Weg sein, aber auch qualifizierte Ofen-, Infusions- oder Pressprozesse können die Anforderung erfüllen. Vergleichen Sie den getesteten Fasergehalt, die Porosität und die Eigenschaften repräsentativer Teile und nicht nur die Prozessetiketten.
Bei der Wahl zwischen Vakuumverpackung und Autoklavhärtung kommt es auf Leistung und Kosten an. Die folgende Tabelle fasst die wichtigsten Unterschiede zwischen den beiden Ansätzen zusammen.
| Prozessdruckquelle | Vergleichsnachweise | |
|---|---|---|
| Vakuumbeutel im Ofen | Differenzial zwischen Umgebung und Beutel | Aushärtezustand, Porosität und qualifizierte Laminateigenschaften |
| Autoklav | Kontrollierte Differenz zwischen Behälter und Beutel | Gleiche Akzeptanzmetriken sowie validierte Kernkriech- und Temperaturgrenzen |
Die Eignung des PVC-Kerns muss hinsichtlich der genauen Qualität, Temperatur, Druckdifferenz und Verweildauer bestätigt werden. Die aktuelle StruCell Wissensdatenbank legt keinen universellen Autoklavengrenzwert von 80–120 °C fest. Fordern Sie schriftliche Verarbeitungsdaten an und testen Sie eine repräsentative Kern-Haut-Konstruktion, bevor Sie einen Zyklus beauftragen.
Für Hochtemperatur-Autoklavenzyklen ist möglicherweise ein Hochtemperatur-PVC-Schaumstoff oder eine PET-Schaumalternative erforderlich. Stellen Sie immer sicher, dass der von Ihnen ausgewählte Schaum für die genaue Aushärtungstemperatur und den genauen Aushärtungsdruck Ihres Prozesses ausgelegt ist.
Die wichtigste zu prüfende Eigenschaft ist die Druckkriechfestigkeit, die beschreibt, wie gut der Schaum seine Dicke unter anhaltender Hitze und Druck beibehält. Ein übermäßig kriechender Schaum führt zu einer Verdünnung des Kerns und einer Schwächung der fertigen Platte. Dies ist daher eine entscheidende Spezifikation für Autoklavenanwendungen.
Die Herstellung von Autoklaven wurde für anspruchsvolle Verbundstrukturen wichtig, da sie kontrollierte Wärme und Druck liefern. Die historische Übernahme beweist nicht die Überlegenheit gegenüber allen modernen Routen. Überprüfen Sie die Harz-, Werkzeug-, Evakuierungs- und Abnahmenachweise für die Komponente, anstatt allgemein zu behaupten, dass ein Behälter alle Hohlräume beseitigt.
Heutzutage ist die Härtung im Autoklaven nach wie vor der Standard für Luft- und Raumfahrt-, High-End meerestechnik und Motorsportteile, während Vakuum- und Ofenhärtung den breiteren Industriemarkt bedienen. Die Technologie ist erheblich ausgereift, aber das Grundprinzip – Wärme plus Druck zur Konsolidierung – hat sich seit der ersten Entwicklung der Methode nicht geändert.
Moderne Autoklaven sind hochautomatisiert, mit computergesteuerten Temperatur- und Druckprofilen und vollständiger Datenprotokollierung. Diese Automatisierung hat den Prozess reproduzierbarer und zugänglicher als je zuvor gemacht und ermöglicht es einem breiteren Spektrum von Herstellern, Laminate herzustellen, die der entsprechenden Qualifikation unterliegen.
Auf das Harzsystem wirken Hitze und Druck zusammen. Hitze senkt die Viskosität, sodass das Harz fließen kann, während Druck dafür sorgt, dass es in die Verstärkung und durch das Entlüftungsgewebe fließt. Während das Harz aushärtet, hält der Druck das Laminat an Ort und Stelle und verhindert die Bildung von Hohlräumen durch flüchtige Stoffe.
Aus diesem Grund weisen Autoklaventeile einen so geringen Hohlraumgehalt auf. Die Kombination aus Temperatur und Druck entfernt eingeschlossene Luft einfach weitaus effektiver als Vakuum allein und ist der Grund dafür, dass im Autoklaven gehärtete Laminate der Maßstab für Qualität sind.
Das Verständnis dieser Wechselwirkung ist der Schlüssel zur Prozessentwicklung. Zu geringer Druck hinterlässt Hohlräume; Zu viel Druck kann Harz herausdrücken und das Laminat verhungern lassen. Das Finden der richtigen Balance unterscheidet einen gut abgestimmten Autoklavprozess von einem schlecht abgestimmten.
Autoklavgehärtete Verbundwerkstoffe kommen überall dort zum Einsatz, wo Leistung und Gewicht am wichtigsten sind. Zu den Hauptanwendungsgebieten gehören:
Luft- und Raumfahrt – Flügel, Rumpfplatten und Steuerflächen, bei denen Gewicht und Festigkeit entscheidend sind.
Motorsport und Rennsport – Fahrwerkskomponenten und Aerodynamikteile, die höchste Steifigkeit erfordern.
High-End meerestechnik – Rümpfe, Decks und Holme für Performance-Yachten.
Sportartikel – Kohlefaserteile für Fahrräder, Paddel und Schläger.
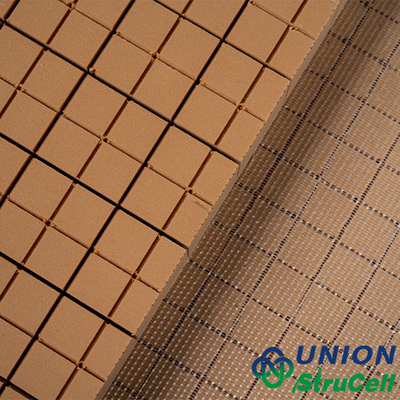
Produktfoto: StruCell P200 strukturell PVC-schaumkern . Die abgebildete Oberflächenkonfiguration dient der Veranschaulichung; Bestätigen Sie Qualität, Abmessungen und Finish für den ausgewählten Herstellungsprozess.
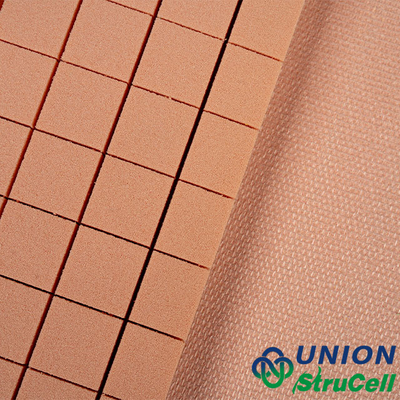
Produktfoto: StruCell P100 strukturell PVC-schaumkern . Die abgebildete Oberflächenkonfiguration dient der Veranschaulichung. Bestätigen Sie Qualität, Abmessungen und Finish für den ausgewählten Herstellungsprozess.
Die Aushärtung im Autoklaven sorgt für eine kontrollierbare Wärme- und Druckumgebung, die für anspruchsvolle Laminate von Nutzen sein kann. Die tatsächliche Porosität, der Fasergehalt und die Wiederholbarkeit hängen von Materialien, Werkzeugen und Prozesskontrolle ab. Ohne vergleichbare Qualifikationsdaten für die geplante Konstruktion sollte es nicht vor allen anderen Methoden eingestuft werden.
Der Kompromiss besteht zwischen Kosten und Durchsatz. Autoklaven sind teuer in der Anschaffung und im Betrieb, sie verbrauchen viel Energie und die Teilegröße ist auf das beschränkt, was in den Behälter passt. Für viele industrielle Anwendungen bietet die Vakuumverpackung oder Presshärtung ein besseres Verhältnis von Kosten und Leistung.
Drei Variablen definieren einen Aushärtungszyklus: Temperatur, Druck und Zeit. Die Temperatur muss die Aushärtetemperatur des Harzes erreichen, ohne den Kern zu überhitzen; Der Druck muss hoch genug sein, um sich zu verfestigen, aber nicht so hoch, dass der Kern zerdrückt wird. und die Zeit muss für eine vollständige Vernetzung lang genug sein.
Ein qualifizierter Zyklus sollte einen akzeptablen Aushärtungszustand, Abmessungen, Porosität und Bindungsintegrität nachweisen. Der Akzeptanzplan benötigt definierte Grenzwerte und nicht das ungestützte Versprechen eines Teils mit geringer Porosität. Testgutscheine sind nützlich, aber Details zur thermischen Verzögerung und zur Verpackung der gesamten Komponente erfordern möglicherweise eine zusätzliche Validierung.
Da diese Variablen interagieren, ist die Entwicklung eines Heilungszyklus ein iterativer Prozess. Normalerweise beginnen Ingenieure mit dem vom Harzhersteller empfohlenen Zyklus und passen die Druck- und Anstiegsraten auf der Grundlage von Testteilen und Inspektionsergebnissen an.
Bei der Auswahl eines Kerns für die Aushärtung im Autoklaven sind die beiden wichtigsten Eigenschaften Temperaturbeständigkeit und Druckkriechfestigkeit. Der Kern muss die Aushärtetemperatur überstehen, ohne zu erweichen, und er muss dem Quetschdruck standhalten, ohne zu kollabieren.
Die StruCell P200-Produktinformationen identifizieren autoklavbezogene Anwendungen, aber die Anwendungspositionierung allein liefert keinen Temperatur- und Druckumfang. Bitten Sie UNION COMPOSITES um eine aktuelle Verarbeitungsdokumentation für die vorgeschlagene Note. Notieren Sie die Antwort des Lieferanten mit den Harzanweisungen und der getesteten Konstruktion.
Autoklav-, Press-, Ofen- und Infusionswege lösen unterschiedliche Herstellungsprobleme. Vergleichen Sie tatsächliche Teileabmessungen, Werkzeuge, Aushärtezeit, Harzsystem, Inspektionsergebnisse und Installationskosten. Keine dieser Routen hat eine universelle Position auf einer Qualitätsskala, und eine Methode, die für einen flachen Abschnitt geeignet ist, eignet sich möglicherweise nicht für eine große gebogene Platte.
Wählen Sie die Route, die im vorgesehenen Maßstab die erforderliche Leistung erbracht hat. Für ein bestimmtes Laminat kann die Verarbeitung im Autoklaven die Kosten rechtfertigen, während für ein anderes Laminat ein System außerhalb des Autoklaven möglicherweise praktischer ist. Dokumentieren Sie den Qualifikationsnachweis, anstatt davon auszugehen, dass die teuerste Ausrüstung die beste Komponente produziert.
Große meerestechnik -Teile sind häufig Kandidaten für eine Infusion, während kleinere Teile möglicherweise andere Wege nutzen. Die Luft- und Raumfahrtfertigung umfasst auch qualifizierte Out-of-Autoklav-Technologien. Industrienamen sind daher keine ausreichenden Auswahlregeln: Die genehmigte Materialspezifikation und Komponentenqualifikation bestimmen, welcher Weg akzeptabel ist.
Die NASA hat Autoklav- und Out-of-Autoklav-Verbundsysteme verglichen. Dies unterstützt die Bewertung qualifizierter Alternativen, anstatt davon auszugehen, dass ein Geräteetikett allein die Leistung jedes Laminats festlegt.
ASTM C273/C273M befasst sich mit den Schereigenschaften von Sandwich-Kernmaterialien. Vergleichen Sie die Ergebnisse mit den angegebenen Proben-, Vorbereitungs- und Testbedingungen, anstatt die Scherleistung allein aus der Dichte abzuleiten.
Die Verarbeitung im Autoklaven erfordert eine strenge Qualitätskontrolle. Aushärtezyklen müssen aufgezeichnet und nachverfolgbar sein, und die Teile sollten auf Hohlräume, Porosität und Maßhaltigkeit überprüft werden. ISO 9001-Prozesse gewährleisten die Konsistenz und Rückverfolgbarkeit, die Hochleistungsanwendungen erfordern.
Eine zuverlässige Der Kernschaumhersteller stellt die Datenblätter und technischen Support zur Verfügung, die für die Durchführung eines erfolgreichen Autoklavenprozesses erforderlich sind, einschließlich der Temperatur- und Druckwerte der einzelnen Qualitäten.
Ein weit verbreitetes Missverständnis ist, dass der Autoklav nur für die Luft- und Raumfahrt bestimmt ist. In Wirklichkeit kommen dieselben Prinzipien allen Anwendungen zugute, die ein leichtes, starkes Laminat mit geringer Porosität erfordern, einschließlich Hochleistungs-, meerestechnik und Premium-Sportartikel.
Ein Autoklav ist mehr als ein Ofen, da er kontrollierten Außendruck erzeugt. Das beweist nicht, dass jedes autoklavierte Laminat stärker ist als jedes ofengehärtete Laminat. Harzformulierung, Faserarchitektur, Aushärtungszustand, Defekte und Testbedingungen beeinflussen alle den Vergleich.
Ein drittes Missverständnis besteht darin, dass jeder Schaumstoffkern autoklaviert werden kann. Dies ist nicht der Fall – der Kern muss für die Aushärtetemperatur und den Aushärtungsdruck ausgelegt sein, sonst kollabiert er. Die Auswahl der richtigen Sorte ist von entscheidender Bedeutung.
Während jeder Teil seinen eigenen Zyklus hat, folgen die meisten Autoklav-Heilungen derselben Reihenfolge. Der Prozess ist methodisch und wiederholbar, was ihn so zuverlässig macht.
Legen Sie die Verstärkung und den Kern auf und verschließen Sie das Teil dann in einem Vakuumbeutel.
Legen Sie ein Vakuum an, um die Luft aus dem Inneren des Beutels zu entfernen und den Stapel zu verdichten.
Laden Sie das Teil in den Autoklaven und schließen und verriegeln Sie die Tür.
Setzen Sie Stickstoff unter Druck und erhöhen Sie die Temperatur entsprechend dem programmierten Profil.
Halten Sie die Aushärtungstemperatur, bis das Harz vollständig vernetzt ist.
Kühlen Sie mit kontrollierter Geschwindigkeit ab, lassen Sie den Druck ab und entnehmen Sie das fertige Teil.
Die sorgfältige Einhaltung dieser Reihenfolge und eines validierten Zyklus führt immer wieder zu gleichbleibend hochwertigen Teilen.
Die Aushärtung im Autoklaven ist mit höheren Kosten verbunden als reine Vakuummethoden, was auf die Kapitalkosten des Gefäßes, die Energie zum Erhitzen und Unterdrucksetzen sowie die längeren Zykluszeiten zurückzuführen ist. Bei kleinen Stückzahlen und hochwertigen Teilen sind diese Kosten durch die überlegene Laminatqualität gerechtfertigt.
Bei kostensensiblen Teilen in großen Stückzahlen greifen Hersteller oft auf Presshärtung oder Infusion zurück, die ein besseres Kosten-Leistungs-Verhältnis bieten. Die richtige Wahl hängt vom Wert des Teils und der Leistung ab, die es liefern muss.
Bei der Bewertung der Gesamtkosten lohnt es sich, den Wert eines geringen Hohlraumgehalts zu berücksichtigen. Ein stärkeres, gleichmäßigeres Laminat kann die Notwendigkeit einer Überkonstruktion verringern, was die höheren Verarbeitungskosten über die Lebensdauer des Teils ausgleichen kann.
Der Autoklav arbeitet mit einer Vielzahl von Harzsystemen. Epoxid-Prepregs werden am häufigsten für Hochleistungsteile verwendet, da sie eine präzise Harzkontrolle und hervorragende mechanische Eigenschaften bieten.
Nasslaminierte Epoxid-, Vinylester- und Polyestersysteme können auch im Autoklaven ausgehärtet werden, sofern das Harz und der Kern mit der Aushärtungstemperatur kompatibel sind. Bei diesen Systemen bietet der Autoklav immer noch den Vorteil der Druckkonsolidierung.
Die Harzkompatibilität muss für die genaue Formulierung und Sorte bestätigt werden, einschließlich chemischer Belastung, Exotherme und Druck-Temperatur-Verlauf. Eine Bewertung der Kerntemperatur allein reicht nicht aus. Nassaufbausysteme erfordern ein eigenes validiertes Verpackungs-, Harzkontroll- und Aushärtungsverfahren. Übertragen Sie keinen Prepreg-Zyklus analog auf sie.
Nicht alle Kernmaterialien verhalten sich unter Autoklavendruck gleich. Geschlossenzelliger PVC-Schaum hält bei richtiger Sortierung der Druckbelastung stand, ohne zu kollabieren, weshalb er so häufig in autoklavgehärteten Sandwichpaneelen verwendet wird.
Balsaholz hingegen ist steifer, kann aber Harz und Feuchtigkeit aufnehmen und erfordert eine sorgfältige Handhabung unter Druck. Wabenkerne sind sehr leicht, stellen jedoch Probleme bei der Verklebung und Kantenfüllung dar, die PVC-Schaum mit seinen festen, verklebbaren Flächen vermeidet.
Vergleichen Sie Kandidatenkerne anhand von Kompressions- und Kriechinformationen bei erhöhter Temperatur, Bindungskompatibilität und Fertigplattentests. Die Dichte allein ist kein Ausschlag für die Eignung für den Autoklaven und PVC ist nicht automatisch für jeden Zyklus die beste Option. Halten Sie sowohl die Herstellungs- als auch die Betriebsanforderungen im Materialauswahlprotokoll fest.
Aus diesem Grund beginnt die Auswahl des Schaumstoffkerns für die Aushärtung im Autoklaven mit dem Druck und der Temperatur des Zyklus und nicht nur mit den Betriebslasten. Die Verarbeitungsumgebung ist oft die anspruchsvollere Bedingung.
Für meerestechnik Bauherren ist die Wahl zwischen Autoklav-Härtung und Vakuuminfusion eine wiederkehrende Entscheidung. Die Vakuuminfusion ist die vorherrschende Methode für große Rümpfe und Decks, da sie wirtschaftlich und skalierbar ist und hochwertige Laminate produziert.
Die Härtung im Autoklaven wird für kleinere, leistungsstarke meerestechnik Teile – Holme, Folien, Hochlastbeschläge und Rennsportkomponenten – verwendet, bei denen die zusätzliche Verfestigung und der geringere Hohlraumgehalt die höheren Kosten rechtfertigen.
Beide Methoden funktionieren gut mit geschlossenzelligen PVC-schaumkern -Elementen. Der bei der Infusion verwendete Schaumstoff ist typischerweise gerillt oder perforiert, um den Harzfluss zu unterstützen, während Autoklavenkerne aufgrund ihrer Temperatur- und Kriechfestigkeit ausgewählt werden.
In vielen Programmen werden die beiden Methoden kombiniert: infundierte Rümpfe und Decks mit autoklavgehärteten Holmen und Beschlägen. Dieser Hybridansatz bietet hohe Leistung dort, wo es darauf ankommt, und hält gleichzeitig die Gesamtkosten unter Kontrolle.
Das Entwerfen für die Aushärtung im Autoklaven beginnt mit dem Verständnis, wie Hitze und Druck auf das Teil wirken. Das Teil muss in den Behälter passen, das Werkzeug muss der Aushärtetemperatur standhalten und der Aufbau muss so angeordnet sein, dass der Druck es gleichmäßig verfestigt.
Scharfe Ecken und abrupte Dickenänderungen sind problematisch, da sie durch den Druck nicht gleichmäßig verfestigt werden und sich Harz ansammeln kann. Gute Autoklaventeile verwenden großzügige Radien und sanfte Übergänge, um eine gleichmäßige Verfestigung zu gewährleisten.
Der Kern muss für die Aushärtungsbedingungen ausgewählt werden und der Vakuumbeutel muss sorgfältig versiegelt und gefaltet werden, damit er der Kontur des Teils ohne Brückenbildung folgen kann. Durch die Brückenbildung wird verhindert, dass der Druck das Laminat erreicht, und es entstehen Hohlräume.
Abschließend muss der Aushärtungszyklus für die spezifische Teile- und Materialkombination validiert werden. Ein Zyklus, der für ein Laminat funktioniert, funktioniert möglicherweise nicht für ein anderes, daher ist die Prozessvalidierung ein wesentlicher Bestandteil der Autoklaven-Teileentwicklung.
Selbst bei sorgfältiger Prozesskontrolle kann es bei der Aushärtung im Autoklaven gelegentlich zu Mängeln kommen. Die meisten Probleme lassen sich in einige wenige, gut verstandene Kategorien einteilen, die diagnostiziert und behoben werden können.
Hohlräume und Porosität – normalerweise verursacht durch unzureichenden Druck, ein Leck im Beutel oder unzureichendes Vakuum. Überprüfen Sie die Beutelversiegelung und erhöhen Sie den Konsolidierungsdruck.
Kernkollaps – verursacht durch einen Kern, der nicht für die Aushärtetemperatur oder den Aushärtungsdruck ausgelegt ist. Überprüfen Sie die Qualität und wechseln Sie gegebenenfalls zu einem Schaum mit höherer Dichte oder höherer Temperatur.
Harzmangel – verursacht durch übermäßigen Druck oder zu wenig Harz. Druck reduzieren oder Harzgehalt erhöhen.
Verzug – verursacht durch ungleichmäßige Kühlung oder asymmetrische Schichtung. Verwenden Sie kontrollierte Abkühlung und ausgewogene Laminate.
Die meisten dieser Probleme werden in der Prozessentwicklungsphase vermieden, indem der Zyklus, der Beutel und die Kernauswahl vor Produktionsbeginn validiert werden. Ein methodisches Vorgehen spart weit mehr Zeit als es kostet.
Die Autoklavenverarbeitung entwickelt sich weiter. Moderne Behälter sind energieeffizienter, automatisierter und instrumentierter als je zuvor und verfügen über eine Echtzeitüberwachung von Temperatur und Druck an mehreren Punkten im gesamten Teil.
Parallel dazu ist die Verarbeitung außerhalb des Autoklaven (OoA) gewachsen und bietet ofenhärtbare Prepregs und Infusionssysteme, die bei geringeren Kosten an Autoklavenqualität herankommen. Für viele Anwendungen sind diese Methoden mittlerweile eine sinnvolle Alternative.
Sowohl die Autoklav- als auch die Out-of-Autoklav-Technologie entwickeln sich weiter. Der zukünftige Einsatz hängt von der Materialqualifikation, der Bauteilgröße, der Produktionsökonomie und den geltenden Leistungsanforderungen ab. Eine Prognose der Marktpräferenz ist nicht erforderlich, um die technische Entscheidung für ein aktuelles Teil zu rechtfertigen.
Um zu verstehen, warum die Aushärtung im Autoklaven zu so hochwertigen Laminaten führt, ist es hilfreich zu verstehen, wie Hohlräume überhaupt entstehen. Hohlräume entstehen, wenn beim Auflegen oder beim Aushärten des Harzes Luft oder flüchtige Stoffe im Laminat eingeschlossen werden, und sie sind die Hauptursache für Festigkeitsverluste bei Verbundwerkstoffen.
Vakuum entfernt einen Teil dieser eingeschlossenen Luft, kann das Laminat jedoch nicht ausreichend komprimieren, um kleinste Blasen zu entfernen. Druck bewirkt, was Vakuum nicht kann: Er komprimiert den gesamten Stapel, lässt Blasen kollabieren und löst die verbleibenden flüchtigen Bestandteile im Harz auf.
Die Porosität muss anhand der Methoden- und Probenanforderungen im Qualifizierungsplan gemessen werden. In diesem Artikel wird Autoklaventeilen kein universelles Ergebnis von weniger als einem Prozent oder nur Vakuumteilen eine feste Porosität zugewiesen. Vergleichen Sie repräsentative Laminate, die aus den tatsächlichen Materialsystemen der Kandidaten unter kontrollierten Bedingungen hergestellt wurden.
Druck kann die Konsolidierung und das Hohlraumverhalten beeinflussen, sein Nutzen hängt jedoch von der Harzrheologie, der Evakuierung und dem Zykluszeitpunkt ab. Qualifizierte reine Vakuumsysteme können auch anspruchsvolle Anforderungen erfüllen. Die sinnvolle Frage ist, ob das vorgeschlagene Verfahren die gemessenen Akzeptanzkriterien erfüllt, und nicht, ob eine Gerätekategorie allgemein unverzichtbar ist.
Verschiedene Branchen nutzen den Autoklaven je nach Leistungsanforderungen und Kostentoleranzen auf unterschiedliche Weise. Die folgende Tabelle fasst zusammen, wie jede Branche die Autoklavenhärtung anwendet.
| Anwendung | Mögliche Einschränkung | Erforderliche Nachweise |
|---|---|---|
| Luft- und Raumfahrtkomponente | Genehmigte Material- und Prozessspezifikation | Komponentenqualifikation; nicht nur ein Geräteetikett |
| Meerestechnik Komponente | Teilegröße, Feuchtigkeit und lokale Belastungen | Repräsentative Laminat- und versiegelte Detailtests |
| Sportkomponente | Aufprallreaktion und Regeln | Fertigproduktprüfungen und entsprechende Zulassung |
Erfolgreiche Autoklavenprojekte hängen sowohl vom Kernmaterial als auch vom Prozess ab. Durch die Zusammenarbeit mit einem erfahrenen Schaumstoffkernlieferanten können Sie sicherstellen, dass der von Ihnen angegebene Kern genau für Ihre Aushärtungstemperatur und Ihren genauen Aushärtungsdruck ausgelegt ist.
Ein guter Lieferant stellt vollständige Datenblätter zur Verfügung, einschließlich Druckkriechfestigkeit und Temperaturbewertungen, und hilft Ihnen bei der Auswahl der richtigen Dichte für Ihren Zyklus. Sie können Sie auch zu gerillten oder perforierten Optionen beraten, wenn Sie später auf ein Infusionsverfahren umsteigen.
Bei Projekten, die Autoklav und Infusion kombinieren, kann ein Lieferant mit einer breiten Produktpalette eine einzige konsistente Schaumfamilie für beide Prozesse liefern, was die Beschaffung vereinfacht und die Variation reduziert.
Die Aushärtung im Autoklaven bleibt eine wichtige Fertigungsoption, da sie kontrollierbare Hitze und externen Druck kombiniert. Die Eignung für Bauteil, Harz und Kern muss nachgewiesen werden. Eine qualifizierte Alternative ist nicht nur deshalb minderwertig, weil sie einen Ofen, eine Presse oder ein Aufgussgerät verwendet.
Hitze, Druck und Vakuum müssen koordiniert werden, um eine akzeptable Aushärtung und Verfestigung zu erreichen. Der endgültige Nachweis erfolgt durch Maßkontrolle, Materialtests und den Bauteilqualifizierungsplan. Der Prozessname allein kann keine Behauptungen belegen, dass ein Teil leichter, stabiler oder zuverlässiger ist als ein anderes Design.
Für Anwendungen, bei denen diese Qualitäten von Bedeutung sind – Luft- und Raumfahrt, Motorsport, High-End meerestechnik und Premium-Sportartikel – bleibt der Autoklav der Maßstab. Für kostensensible Industrieteile bieten Vakuuminfusion und Presshärtung hervorragende Alternativen, und die beiden Ansätze werden häufig in einem einzigen Programm kombiniert.
Das Verständnis des Autoklavenprozesses und des Zusammenwirkens von Hitze und Druck ist die Grundlage für die richtige Entscheidung zur Aushärtung Ihres Verbundwerkstoffprojekts.
Die Idee, Druck zur Verbesserung der Materialeigenschaften einzusetzen, ist nicht neu. Metallschmiedeteile, Schichtholz und frühe Kunststoffe wurden allesamt gepresst, um sie zu verfestigen und Defekte zu beseitigen, lange bevor Verbundwerkstoffe als Materialklasse existierten.
Als Mitte des 20. Jahrhunderts moderne Verbundwerkstoffe auf den Markt kamen, stellten die Hersteller schnell fest, dass allein die Ofenhärtung Hohlräume und Inkonsistenzen hinterließ. Die Lösung bestand darin, die Druckbehältertechnologie an die Aushärtung von Verbundwerkstoffen anzupassen, und der Verbundautoklav war geboren.
Die Luft- und Raumfahrtindustrie trieb die frühe Entwicklung des Autoklaven voran, da seine hohen Festigkeits- und Gewichtsanforderungen keinen Raum für Hohlräume ließen. Als die Technologie ausgereift war, breitete sie sich auf den Motorsport, meerestechnik und Sportartikel aus, wo die gleichen Vorteile zum Tragen kamen.
Die druckunterstützte Aushärtung von Verbundwerkstoffen ist eine ausgereifte Technologie, eine Material- und Prozessqualifizierung ist jedoch weiterhin erforderlich. Die moderne Fertigung umfasst mehrere praktikable Wege. Wählen Sie Geräte entsprechend den getesteten Konstruktions- und Produktionsanforderungen aus, anstatt davon auszugehen, dass die historische Verwendung automatisch eine Überlegenheit verleiht.
Ein Autoklav ist ein unter Druck stehendes Gefäß, das bei hoher Temperatur betrieben wird und mit dem man respektvoll umgehen muss. Eine ordnungsgemäße Schulung, Wartung und Betriebsabläufe sind für einen sicheren Betrieb unerlässlich.
Überschreiten Sie niemals den Nenndruck und die Nenntemperatur des Behälters.
Stellen Sie sicher, dass die Tür richtig verriegelt und abgedichtet ist, bevor Sie sie unter Druck setzen.
Verwenden Sie zur Druckbeaufschlagung Inertgas – typischerweise Stickstoff –, um das Risiko einer Verbrennung zu vermeiden.
Überprüfen Sie regelmäßig Dichtungen, Ventile und Sicherheitsverriegelungen.
Befolgen Sie den validierten Heilungszyklus und weichen Sie niemals ohne dokumentierte Genehmigung ab.
Ein gut geführter Autoklavbetrieb kombiniert die Präzision eines validierten Prozesses mit der Disziplin einer starken Sicherheitskultur und produziert sowohl hochwertige Teile als auch eine sichere Arbeitsumgebung.
Die Qualität eines autoklavgehärteten Teils hängt stark von den verwendeten Werkzeugen und Verpackungsmaterialien ab. Die Form muss bei der Härtungstemperatur stabil sein, damit sie das Teil beim Erhitzen und Abkühlen nicht verformt, und sie muss in ihrer Wärmeausdehnung an das Laminat angepasst sein.
Druckplatten sind starr Platten, die auf dem Schichtaufbau platziert werden, um den Druck gleichmäßig zu verteilen und dem Teil eine glatte Oberfläche zu verleihen. Sie eignen sich besonders für flache oder leicht gewölbte Teile, bei denen der Beutel allein eine unebene Oberfläche hinterlassen würde.
Der Vakuumbeutel selbst muss sorgfältig ausgewählt und angewendet werden. Es muss in der Lage sein, der Kontur des Teils ohne Brückenbildung zu folgen, da der Bereich, in dem der Beutel vom Teil ferngehalten wird, nicht den vollen Konsolidierungsdruck erhält.
Entlüftungs- und Entlüftungsstoffe vervollständigen den Verpackungsstapel. Der Entlüfter ermöglicht das Entweichen der Luft, während der Entlüfter überschüssiges Harz aufnimmt. Durch die richtige Balance wird sichergestellt, dass das Teil weder harzarm noch harzreich ist.
Bei Sandwichpaneelen muss das Werkzeug außerdem den Schaumkern gleichmäßig stützen, damit der Kern während der Aushärtung nicht gequetscht oder verschoben wird. Ein gut konzipierter Werkzeugsatz ist für die Qualität des fertigen Teils ebenso wichtig wie der Aushärtezyklus selbst.
Wenn Sie in Autoklavenfähigkeiten investieren, werden mehrere Faktoren Ihre Entscheidung beeinflussen. Der Innendurchmesser und die Länge des Behälters bestimmen die maximale Teilegröße, während die maximalen Druck- und Temperaturwerte den Bereich der Materialien festlegen, die Sie aushärten können.
Moderne Autoklaven bieten umfassende Automatisierung und Datenprotokollierung, die die Wiederholbarkeit und Rückverfolgbarkeit verbessern. Für Hochleistungsarbeiten lohnt sich die Investition in dieses Maß an Kontrolle, da es die Qualitätsanforderungen der Luft- und Raumfahrtindustrie und ähnlicher Branchen direkt unterstützt.
Auch die Betriebskosten spielen eine wichtige Rolle. Energieverbrauch, Wartung und Zykluszeit tragen alle zu den Kosten jedes Teils bei. Daher muss der Autoklav so dimensioniert und spezifiziert werden, dass er Ihrem erwarteten Produktionsvolumen entspricht und nicht einfach nur das größte Teil, das Sie möglicherweise herstellen.
Berücksichtigen Sie abschließend die Unterstützung und Schulung des Gerätelieferanten, da ein gut unterstützter Autoklav über seine gesamte Lebensdauer zuverlässiger und sicherer läuft.
Dokumentierte StruCell P45-Qualitätsinformationen als zusätzliche Materialreferenz anzeigen; Hierbei handelt es sich nicht um eine automatische Anwendungsempfehlung.
Senden Sie dem Kernlieferanten die vorgeschlagene Sorte, Dicke, Verstärkung, das Harzsystem und den gesamten Zyklus, anstatt nur zu fragen, ob PVC autoklavierbar ist. Berücksichtigen Sie Heiz- und Kühlraten, Verweilzeit, Außendruck und Vakuumbedingungen. Fragen Sie nach, welche Eigenschaften nach der Bearbeitung gemessen wurden und ob die unterstützenden Daten auf Ihre gelieferte Oberflächenkonfiguration zutreffen. Eine Bewerbungserklärung auf einer Website ist ein Ausgangspunkt für eine Diskussion, kein Genehmigungsdokument.
Markieren Sie vor dem Aushärten wiederholbare Messstellen auf einer Probeplatte. Erfassen Sie die ursprünglichen Kernabmessungen und unterscheiden Sie Werkzeugkompression von permanenter Materialveränderung. Überprüfen Sie nach dem Abkühlen und Nachlassen des Drucks die Dicke, den Oberflächendurchdruck und die Grenzfläche zwischen Haut und Kern. Akzeptanzgrenzen müssen vor der Verhandlung vereinbart werden; Definieren Sie den Erfolg nicht, nachdem Sie das Ergebnis gesehen haben. Wenn der Prozess zu inakzeptablen Veränderungen führt, überdenken Sie das Material oder den Zyklus, anstatt nur die Dichte zu erhöhen.
Protokollieren Sie Materialchargen, gegebenenfalls Ausfallzeiten, Beutelleckprüfungen, Instrumentierung und den gesamten Wärme-Druck-Vakuum-Verlauf. Vergleichen Sie die Teiletemperaturen mit der programmierten Gefäßtemperatur, insbesondere während des Heizens und Kühlens. Eine zufriedenstellende Controller-Ablaufverfolgung kann einen kalten Bereich oder einen beschädigten Beutel nicht ausschließen. Bewahren Sie die Inspektions- und mechanischen Testergebnisse zusammen mit dem Zyklusprotokoll auf, damit zukünftige Produktionsänderungen eine klare Grundlage haben.
Bei einem Schaumversuch wird das Materialverhalten ermittelt, nicht die Sicherheit von Druckbehältern. Nur geschultes Personal, das zugelassene Geräteverfahren verwendet, sollte einen Autoklaven bedienen. Verriegelungen, Inspektionen und Notfallmaßnahmen liegen weiterhin in der Verantwortung des Gerätebetreibers. Dieser Leitfaden liefert bewusst kein Betriebsdruck-Rezept; Diese Einstellungen müssen aus der autorisierten Prozess- und Gerätedokumentation stammen.
Autoklav – Ein unter Druck stehender, beheizter Behälter, der zum Aushärten von Verbundwerkstoffteilen unter kontrollierter Temperatur und kontrolliertem Druck verwendet wird, um Hohlräume zu beseitigen und die Laminatqualität zu maximieren.
Vakuumbeutel – Ein versiegelter Folienbeutel, aus dem während der Aushärtung Luft evakuiert wird, um das Laminat zu verdichten und eingeschlossene Luft zu entfernen.
Hohlraumgehalt – Der Prozentsatz eines Laminats, der mit Luftblasen besetzt ist; Ein geringerer Hohlraumgehalt weist auf ein höherwertiges, stärkeres Laminat hin.
Faservolumenanteil – Der Anteil eines Verbundwerkstoffs, der von Verstärkungsfasern eingenommen wird, ausgedrückt als Prozentsatz; Höhere Werte bedeuten im Allgemeinen eine höhere Steifigkeit.
Prepreg – Verstärkungsgewebe, das mit einer abgemessenen Menge Harz vorimprägniert ist und üblicherweise bei der Aushärtung im Autoklaven zur präzisen Harzkontrolle verwendet wird.
Aushärtezyklus – Das definierte Rezept aus Temperatur, Druck und Zeit, das zum Aushärten eines Verbundteils verwendet wird.
Vernetzung – Der chemische Prozess, durch den sich Harzmoleküle während der Aushärtung zu einem starr Netzwerk verbinden.
Kriechfestigkeit – Die Fähigkeit eines Materials, einer langsamen Verformung unter anhaltender Belastung zu widerstehen, was für Kerne, die bei der Autoklavenverarbeitung verwendet werden, von entscheidender Bedeutung ist.
Konsolidierung – Der Prozess der Komprimierung eines Laminatstapels, um Luft zu entfernen und einen vollständigen Kontakt zwischen den Schichten sicherzustellen.
Entlüftungsgewebe – Eine poröse Schicht im Vakuumbeutel, die das Entweichen von Luft und überschüssigem Harz während der Aushärtung ermöglicht.
Es gibt keine universelle Temperatur für Verbundautoklaven. Befolgen Sie die genaue Spezifikation zur Harzaushärtung und den dokumentierten Verarbeitungsrahmen des Kernlieferanten. Überprüfen Sie Temperatur, Verweilzeit und Druck gemeinsam auf dem vorgesehenen Laminat.
Einige Qualitäten können für die Herstellung im Autoklaven bewertet werden, ihre Eignung ist jedoch nicht universell. Bei den P200-Anwendungsinformationen handelt es sich nicht um eine vollständige Zyklusbewertung. Erhalten Sie vor der Produktion schriftliche qualitätsspezifische Grenzwerte und Qualifikationsergebnisse.
Druck kann die Konsolidierung unterstützen, während Vakuum und Evakuierungswege dabei helfen, eingeschlossene Luft zu verwalten. Das Ergebnis hängt auch von der Harzviskosität, den flüchtigen Bestandteilen und dem Zykluszeitpunkt ab. Messen Sie die Porosität, anstatt davon auszugehen, dass alle Hohlräume verschwunden sind.
Nein. Qualifizierte Ofen-, Aufguss-, Press- und andere Routen können anspruchsvolle Anforderungen erfüllen. Wählen Sie die Route anhand der genehmigten Konstruktion und der gemessenen Komponentenleistung aus.
Verwenden Sie den im genehmigten Material- und Prozessverfahren angegebenen Druck. Kernkompressionsdaten bei einer Temperatur können die Gefäßdruckeinstellung nicht definieren. Bestätigen Sie Differenzdruck, Verweilzeit und Gerätebeschränkungen mit dem zuständigen Techniker.
Die Zyklusdauer wird durch die Anforderungen an die Harzaushärtung, die thermische Reaktion des Teils und die Kühlbeschränkungen bestimmt. Keine allgemeine Verweildauer ist für jedes Laminat geeignet. Erfassen Sie die tatsächlichen Teiletemperaturen und überprüfen Sie den erforderlichen Aushärtungszustand.
Das Druckmedium wird durch die Geräte- und Prozessspezifikation definiert. Ersetzen Sie Gase oder Betriebseinstellungen nicht durch einen allgemeinen Artikel. Befolgen Sie die Sicherheits- und Betriebsdokumentation des autorisierten Schiffes.
Ja, übermäßige Temperatur, Druck oder Verweildauer können zu Verformungen oder Schäden führen. Testen Sie die beibehaltene Dicke und Schnittstellenqualität an einer repräsentativen Konstruktion. Gehen Sie nicht davon aus, dass die Dichte allein einen Zusammenbruch verhindert.
Bei der Aushärtung im Autoklaven wird ein kontrollierter Druckbehälter verwendet. Für Routen außerhalb des Autoklaven ist dieses Gefäß nicht erforderlich. Beide benötigen ein qualifiziertes Materialsystem und einen Abnahmeplan. Die NASA hat anspruchsvolle Verbundanwendungen außerhalb des Autoklaven untersucht.
Nur wenn Harz, Kern und Gesamtverfahren geeignet und validiert sind. Ein Prepreg-Härtungszyklus kann nicht automatisch auf Nassaufbau übertragen werden. Bestätigen Sie die Harzkontrolle, die Exotherme und die erforderlichen Inspektionsnachweise.